


Продукция
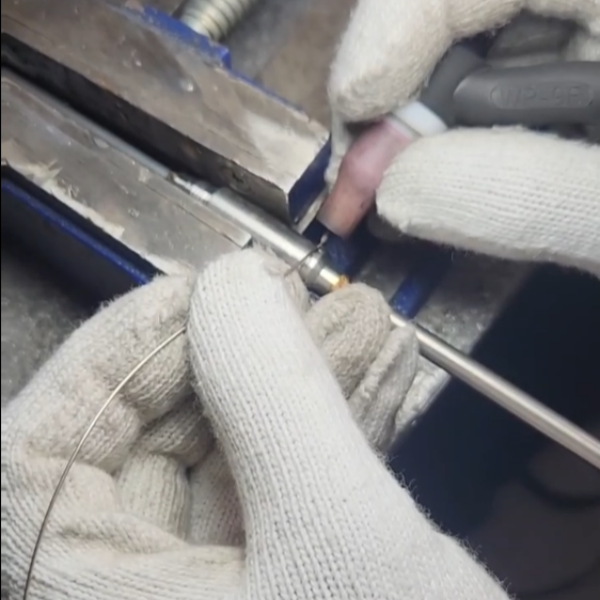
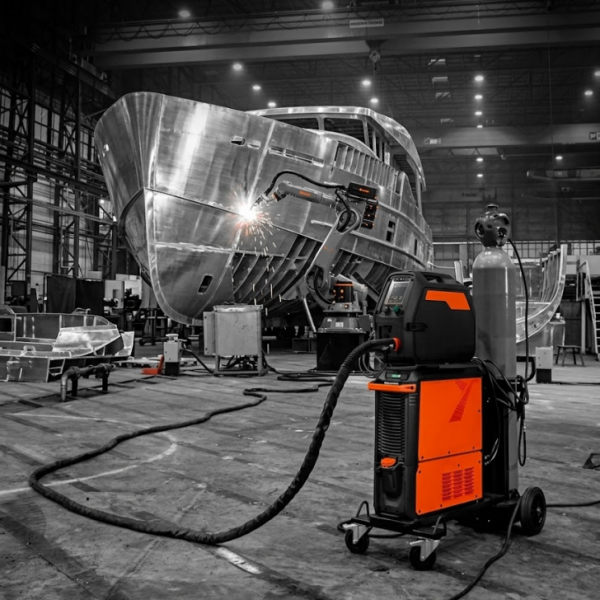


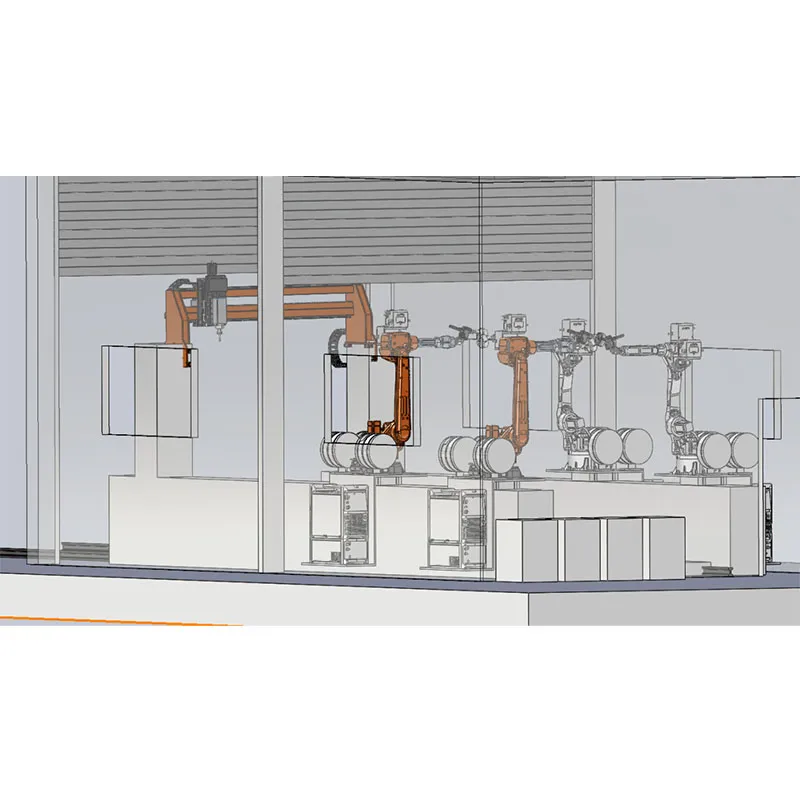
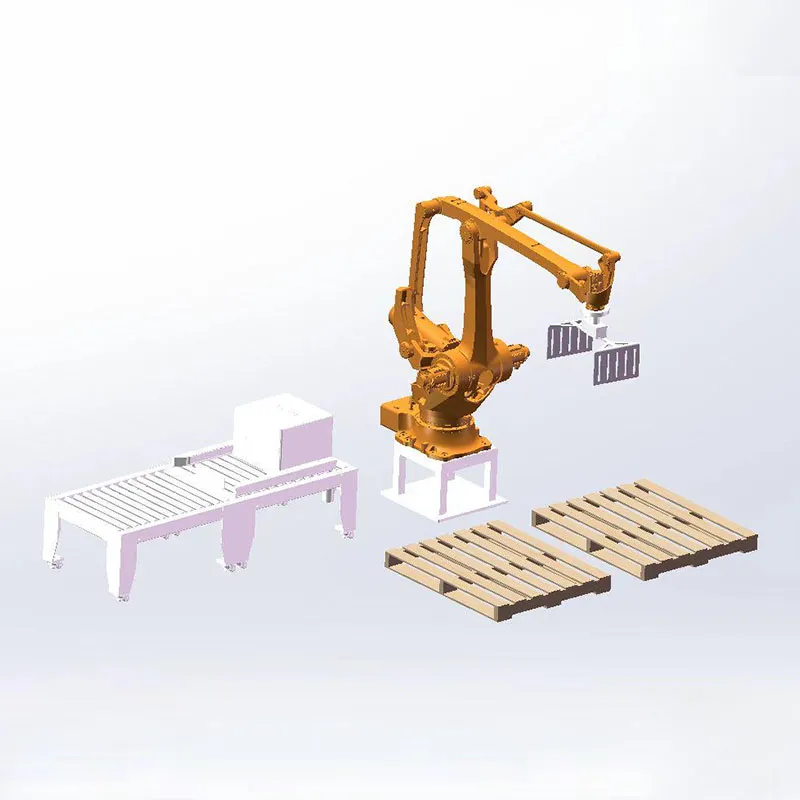
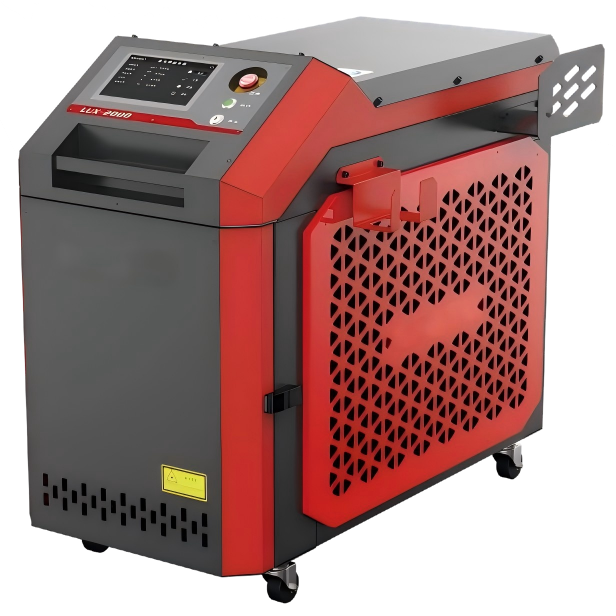
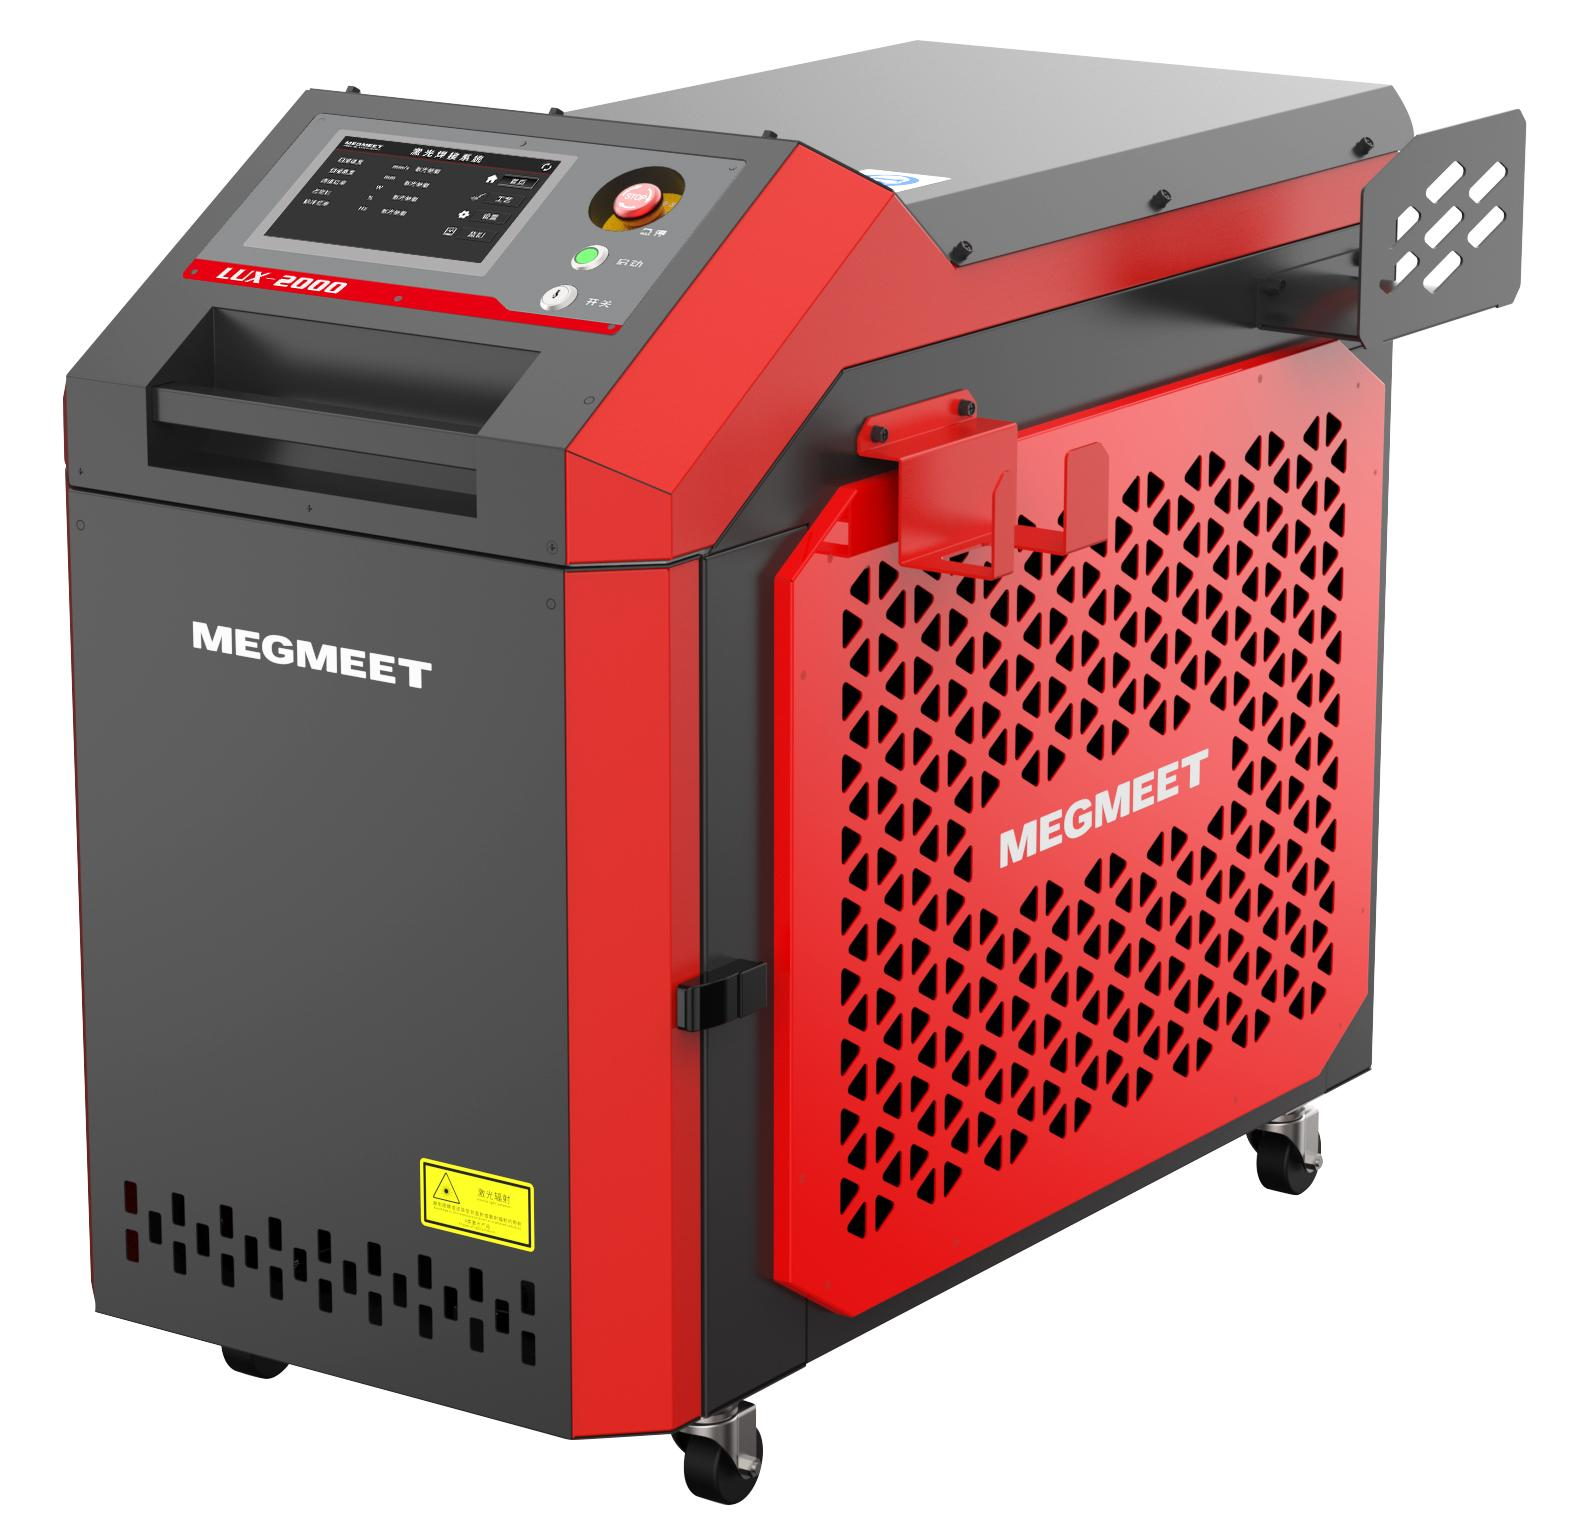
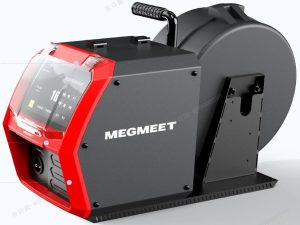
Лазерный сварочный аппарат MEGMEET с промышленным роботом
Интегрированная интеллектуальная технология комплексного управления • Интегрированная интеллектуальная технология комплексного управления с запатентованными ключевыми технологиями. Оригинально реализовано комплексное интеллектуальное объединение и управление связанным оборудованием, включая ла...
Описание
маркер
Интегрированная интеллектуальная технология комплексного управления
• Интегрированная интеллектуальная технология комплексного управления с запатентованными ключевыми технологиями. Оригинально реализовано комплексное интеллектуальное объединение и управление связанным оборудованием, включая лазерный источник, водоохладитель, лазерную сварочную головку, проволокоподающий механизм и другое сопутствующее оборудование. Удобная настройка технологических параметров всего сопутствующего оборудования возможна с основного блока или пульта teach pendant (на данный момент поддерживается только для роботов Fanuc и некоторых других).
• Автоматическая взаимосвязь параметров лазерного источника, проволокоподающего механизма, водоохладителя и сварочной головки, исключает трудоёмкую раздельную настройку каждого параметра.
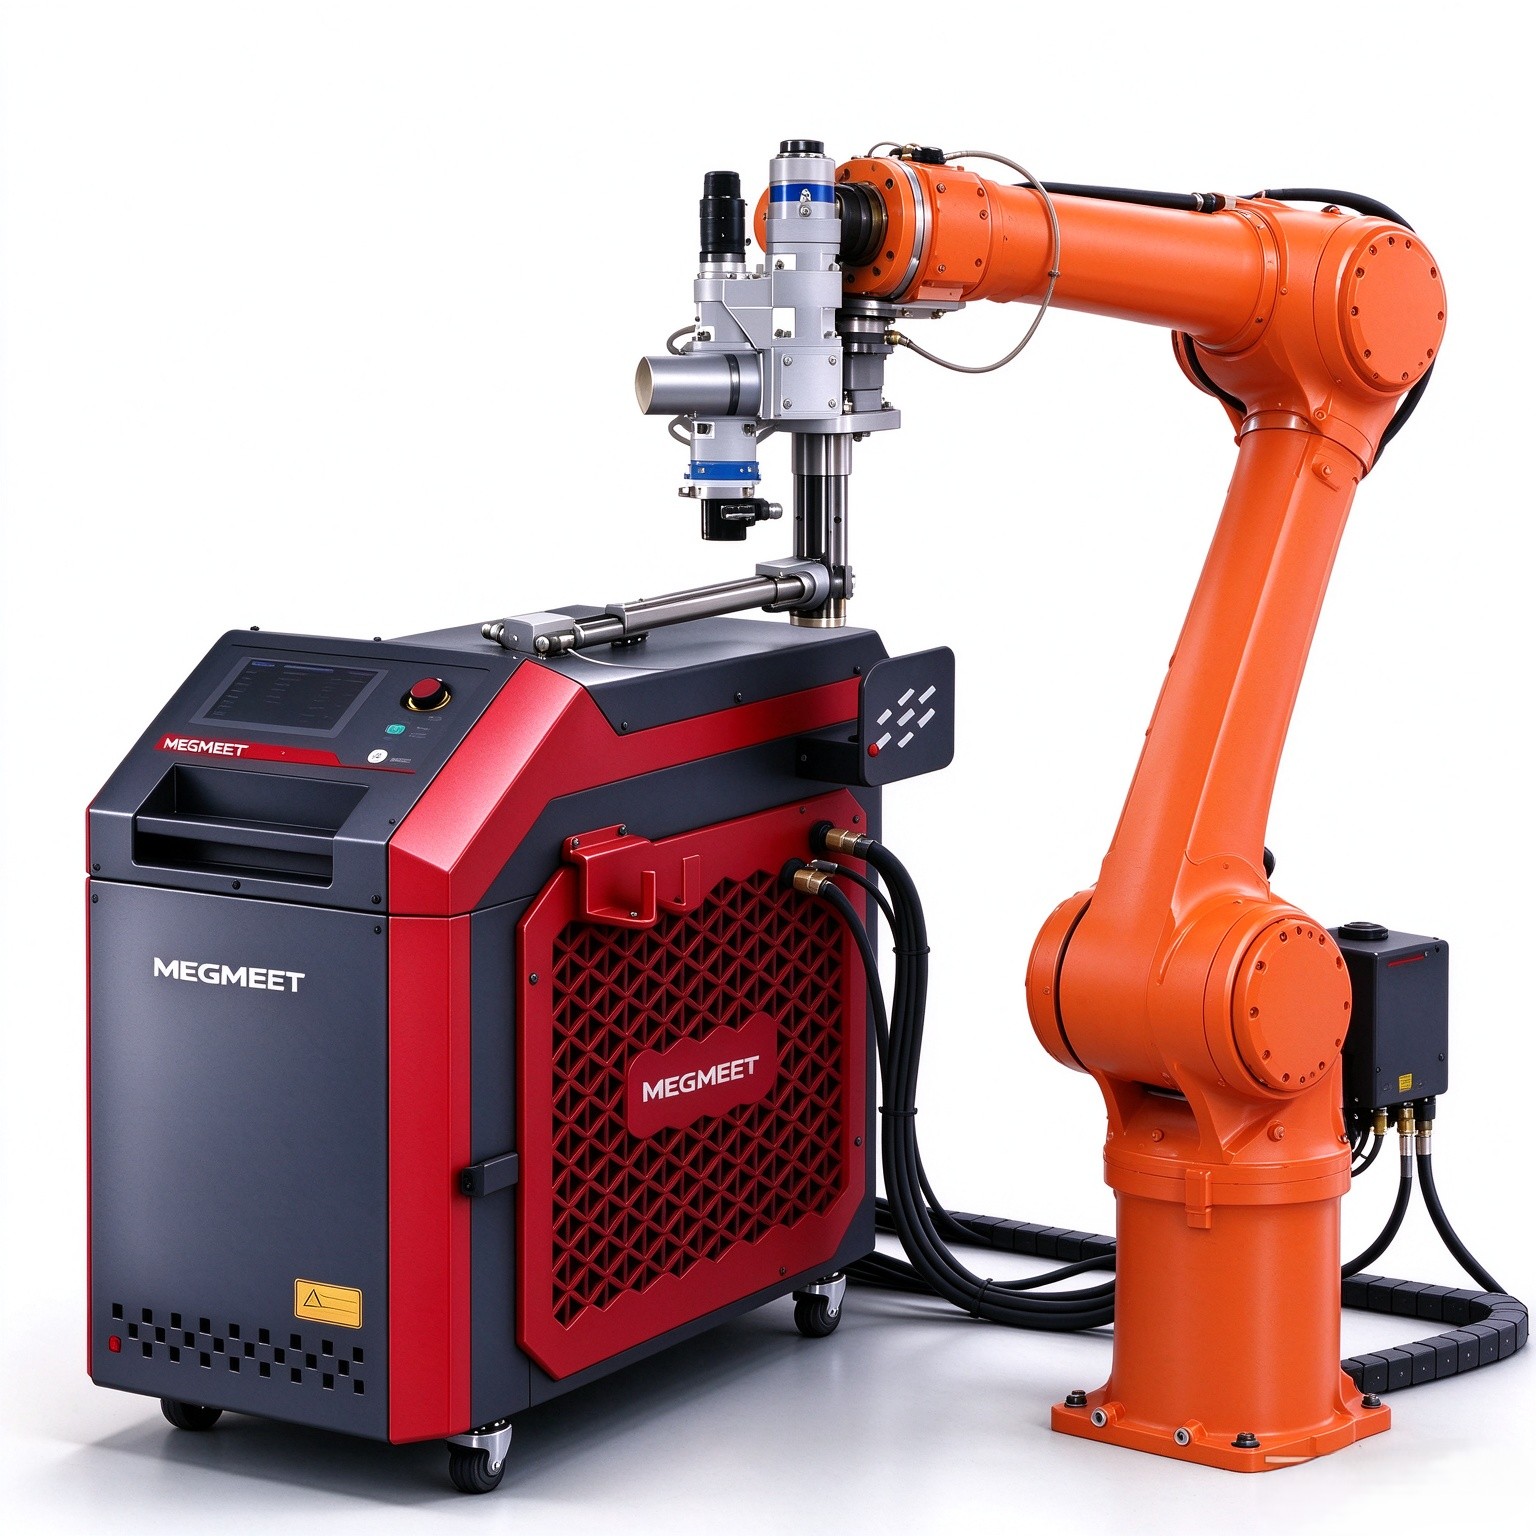
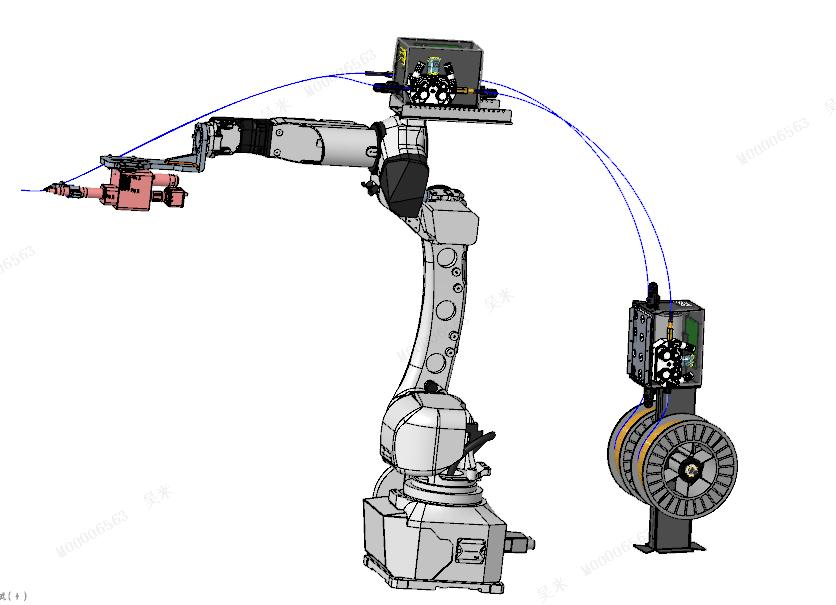
Комплект лазерной сварки на шарнирном роботе
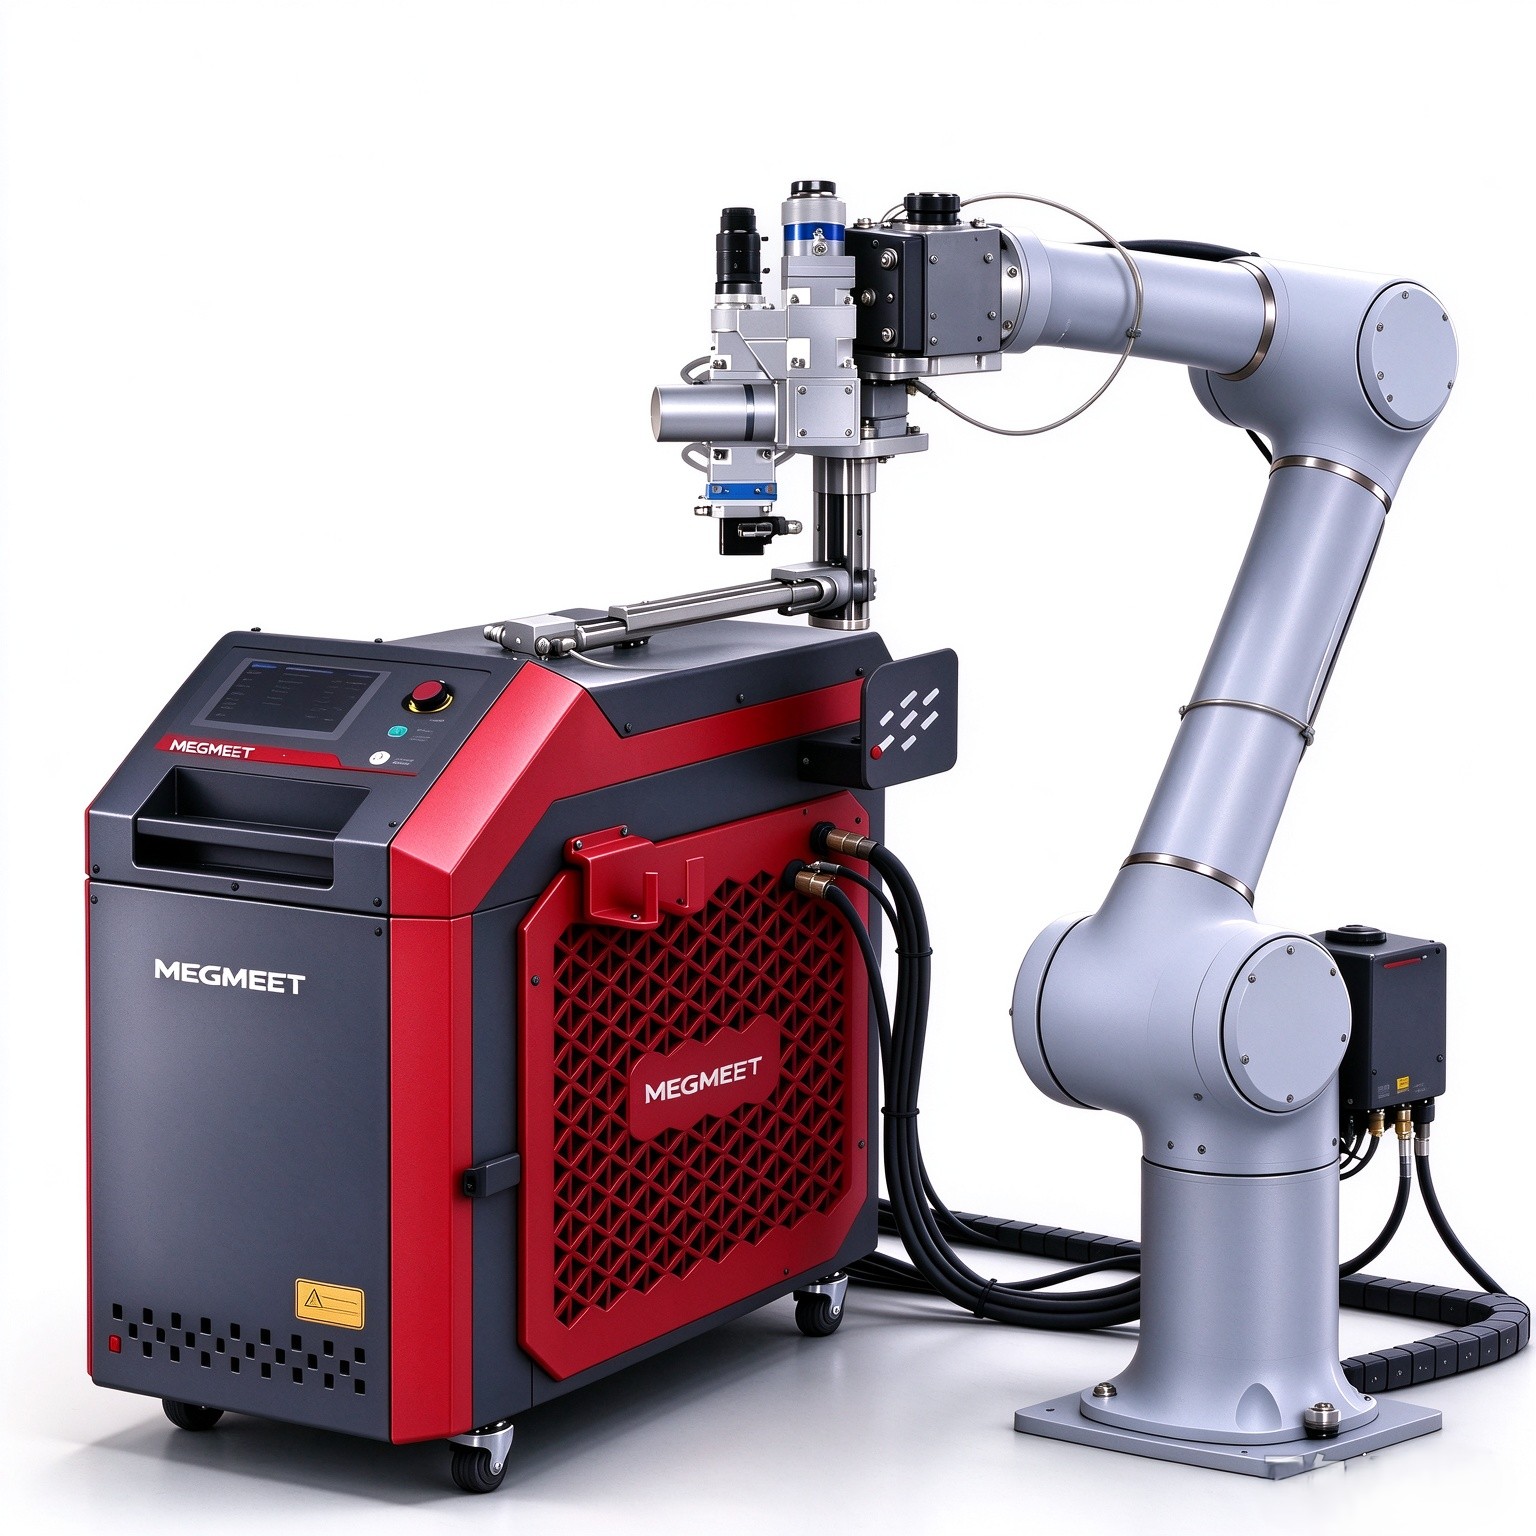
Комплект на основе совместного робота
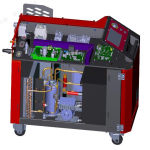
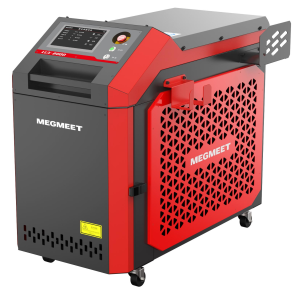
Лазерная сварочная машина для роботов серии X
Комплексное управление
Быстрое расширение
Цифровая связь
Настройка параметров JOB
Сварка с двойным клинообразным колебанием
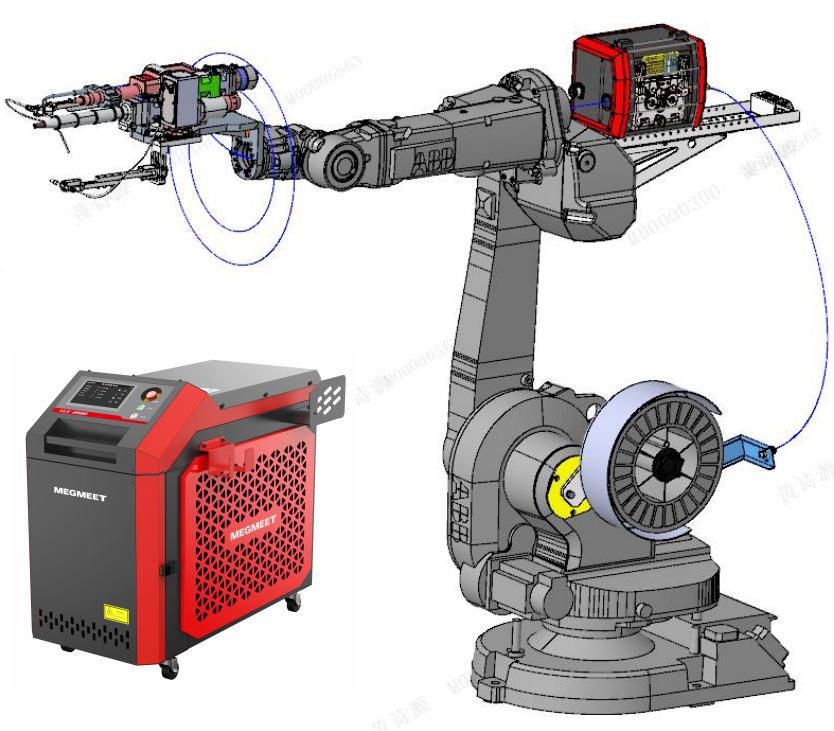
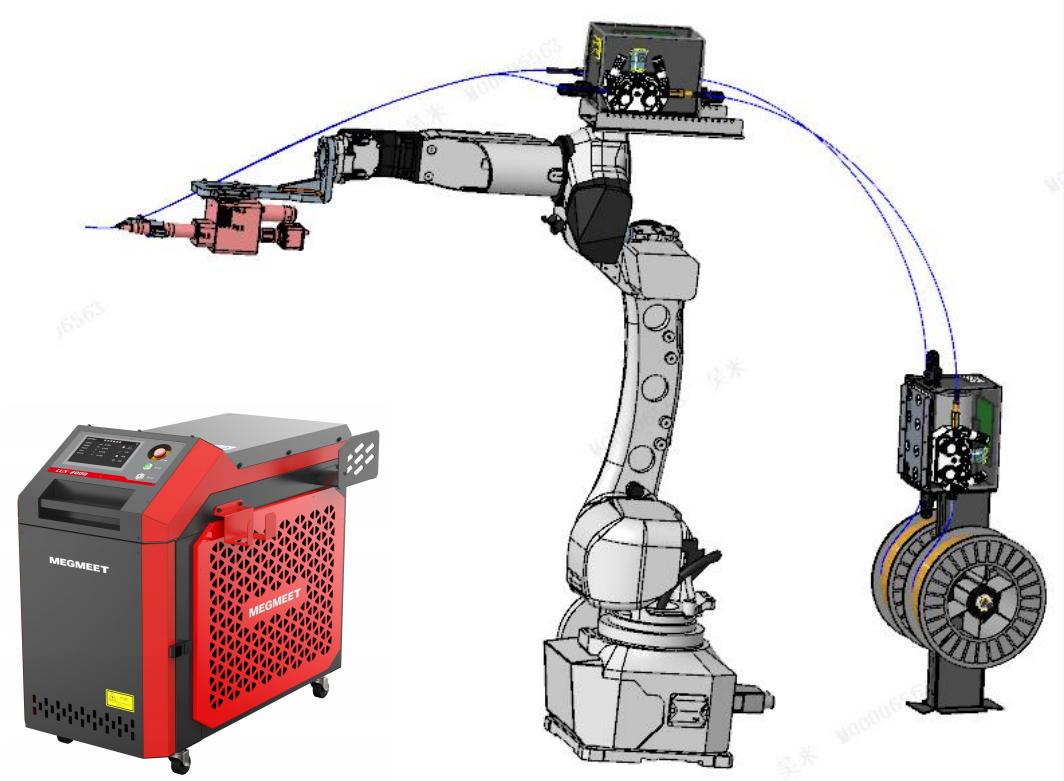
Интегрированная интеллектуальная технология комплексного управления
Роботизированная сварка
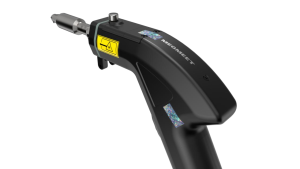
Ручная сварочная головка
Интерфейс комплексной настройки
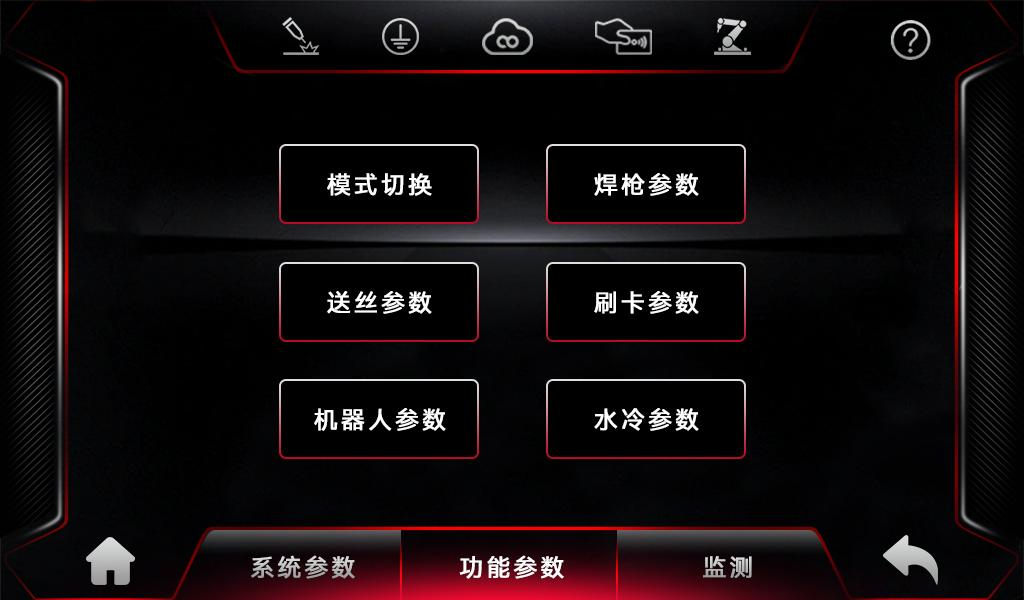
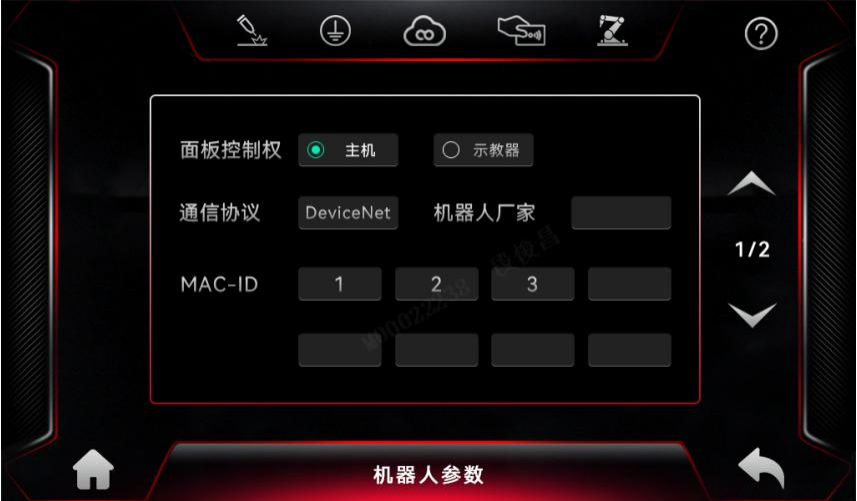
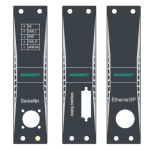
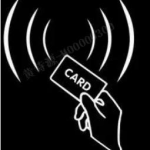
Цифровая коммуникация, групповое управление, карточное управление, обновление через USB-накопитель
Богатый набор коммуникационных интерфейсов
Совместимо со всеми основными промышленными роботами, коллаборативными роботами, специальными автоматизированными машинами и т.д.
- Инновационная и эффективная цифровая связь обеспечивает точную настройку импульсных параметров лазерной мощности, её точность значительно выше, чем у аналоговой связи или связи по входам/выходам (I/O), что расширяет возможности сварки.
- Поддерживаются различные протоколы связи: аналоговая, цифровая, Ethernet-связь и другие, что дополнительно гарантирует безопасность операций лазерной сварки.
- *Поддержка обновления прошивки через USB-флеш-накопитель для доступа к новейшим технологиям лазерной сварки и индивидуальным функциям. Совместимо со всеми основными промышленными роботами, коллаборативными роботами, специальными автоматизированными машинами, позиционерами, оснасткой и системами слежения за сварным швом и т.д.
- Поддержка группового управления, простое подключение к системе группового управления SMARC.
- Поддержка сетевого управления данными сварки и приложений цифровых дверей сторонних производителей.
- *Поддержка управления доступом по RFID-картам: работать с лазерным сварочным оборудованием могут только зарегистрированные в системе квалифицированные сварщики.
Богатый набор расширительных портов, удобное подключение к специальным автоматизированным машинам и позиционерам, поддерживается установка внешних устройств обеспечения безопасности.
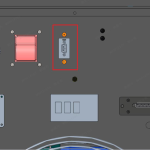
- На основном блоке предусмотрены расширительные клеммы DB9 (опция) для удобного подключения специальных автоматизированных машин, позиционеров и другого оборудования.
- Поддерживается вывод сигнала спускового механизма и сигнала блокировки заземления, что позволяет управлять излучением лазера по внешним командам, подходит для совместной работы со специальными автоматизированными машинами. На задней панели основного блока предусмотрены расширительные клеммы.
- Поддерживается работа в комплекте с защитным световым барьером, ножным выключателем и трехцветной сигнальной лампой. Три цвета лампы отображают три состояния лазерного сварочного аппарата (режим ожидания, излучение лазера, авария лазера), что дополнительно обеспечивает безопасность лазерной сварки.
Поддерживается многопараметрический режим лазерной сварки, регулировка импульсной мощности лазера, вызов до 100 наборов параметров JOB.
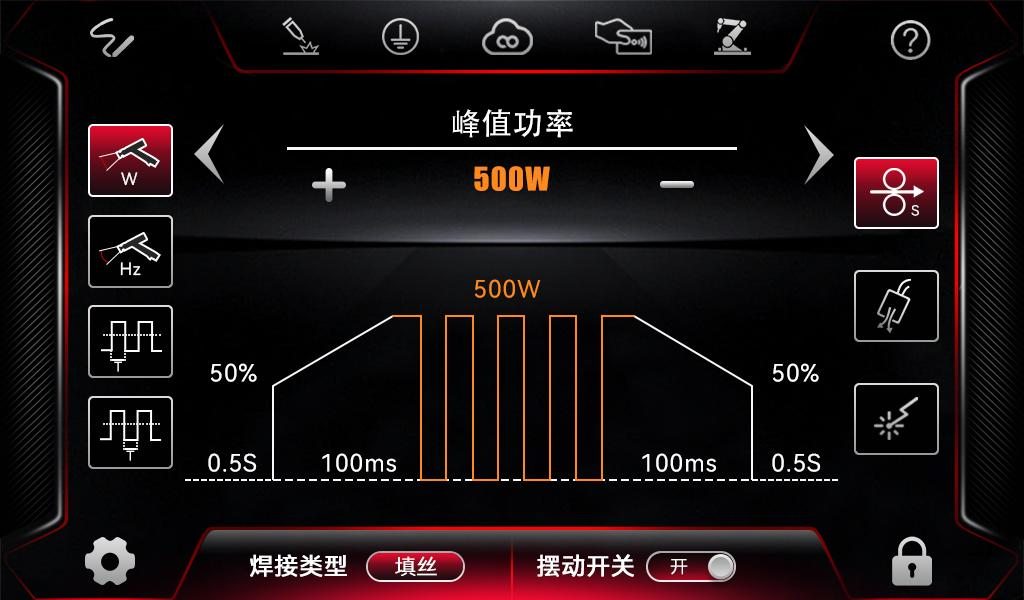
· Обеспечивается гибкое управление выходной мощностью лазера и регулировка параметров импульсной мощности лазера. Возможно применение различных значений импульсной мощности лазера, скорости подачи проволоки, ширины колебаний и т.д. для разных сварочных постов.
· Поддерживается сохранение и вызов до 100 наборов параметров JOB. Плавное переключение параметров JOB возможно без остановки процесса, переключение стабильное и надёжное.
· Поддерживаются два режима лазерной сварки: непрерывный и модулированный. Высококачественная лазерная точечная сварка и сварка с рыбьей чешуёй выполняются без колебаний робота.
Двухклиновая технология колебательной сварки, поддерживает несколько режимов колебания лазерного пятна, расширяет возможности применения при сварке.
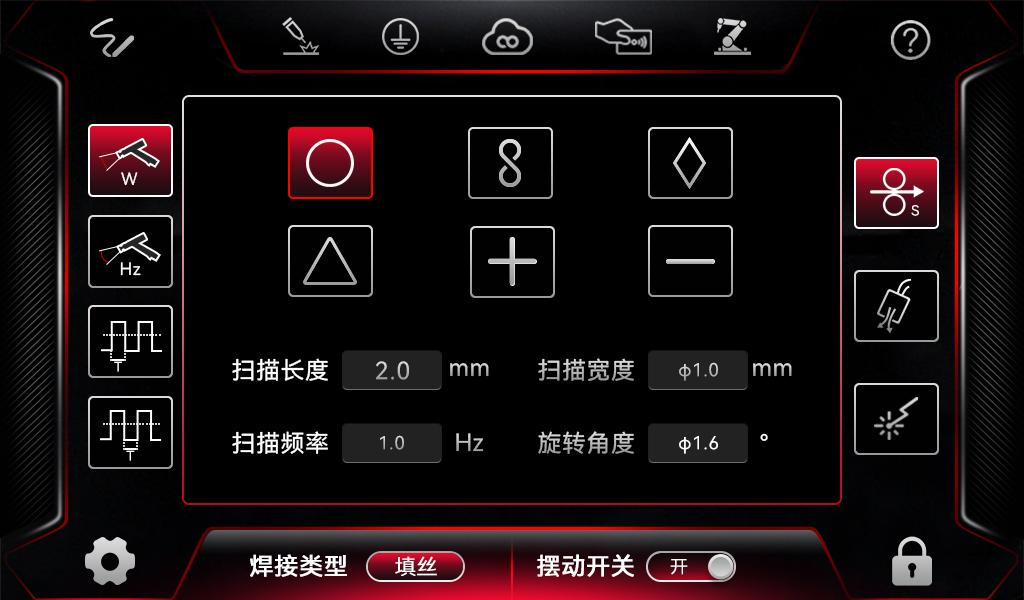
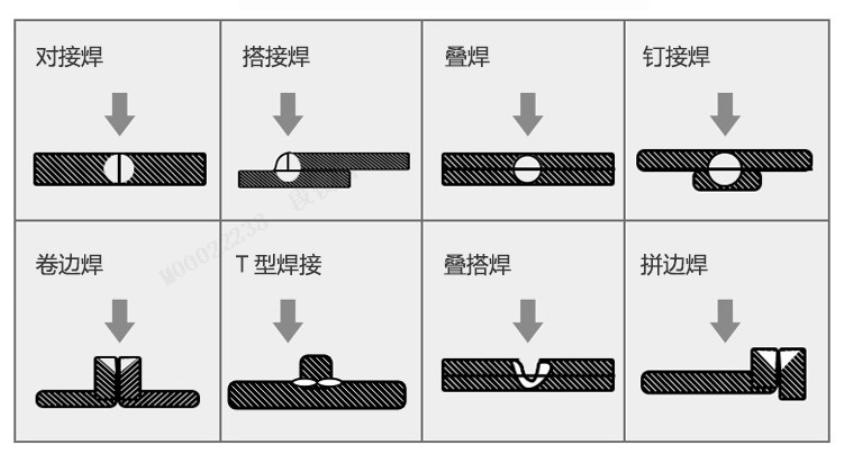
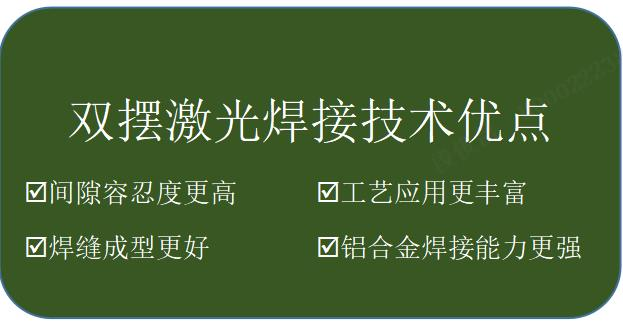
· Двухклиновая колебательная сварка расширяет возможности сварки, значительно повышает допустимый зазор при лазерной сварке, отлично подходит для высокоэффективной лазерной сварки с большими и нерегулярными зазорами.
· Предусмотрено до шести режимов колебания лазерного пятна. Возможен выбор нужного режима колебания в соответствии с требованиями различных сварочных технологий, что расширяет область технологического применения.
· Технология двойного колебания при сварке оптимально подходит для сварки алюминиевых сплавов, обеспечивает лучшее формирование сварного шва.
· Поддерживается регулировка режима колебания и технологических параметров без остановки процесса сварки.
Технология позиционирования красной точкой и линией, обеспечивает точную сварку
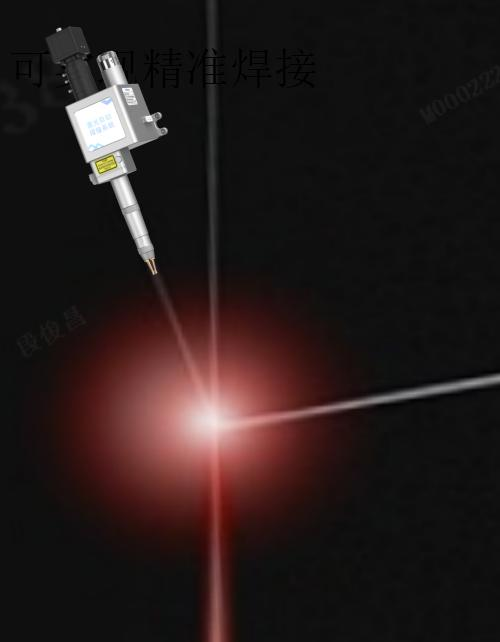
· Технология позиционирования красной точкой и линией обеспечивает точную сварку.
· Поддерживается точное программирование при взаимодействии с пультом teach pendant и другим оборудованием.
· Поддерживается внешняя установка системы слежения за сварным швом.
· В качестве опции доступны компоненты CCD для наблюдения за сварным швом.
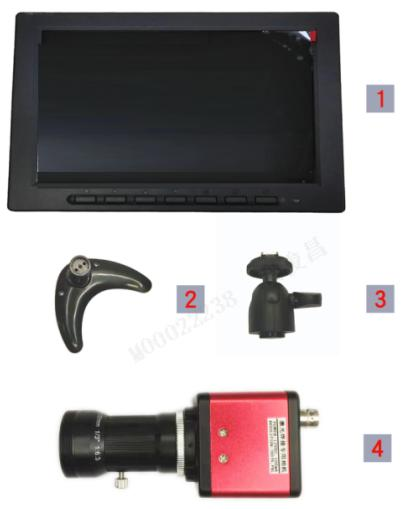
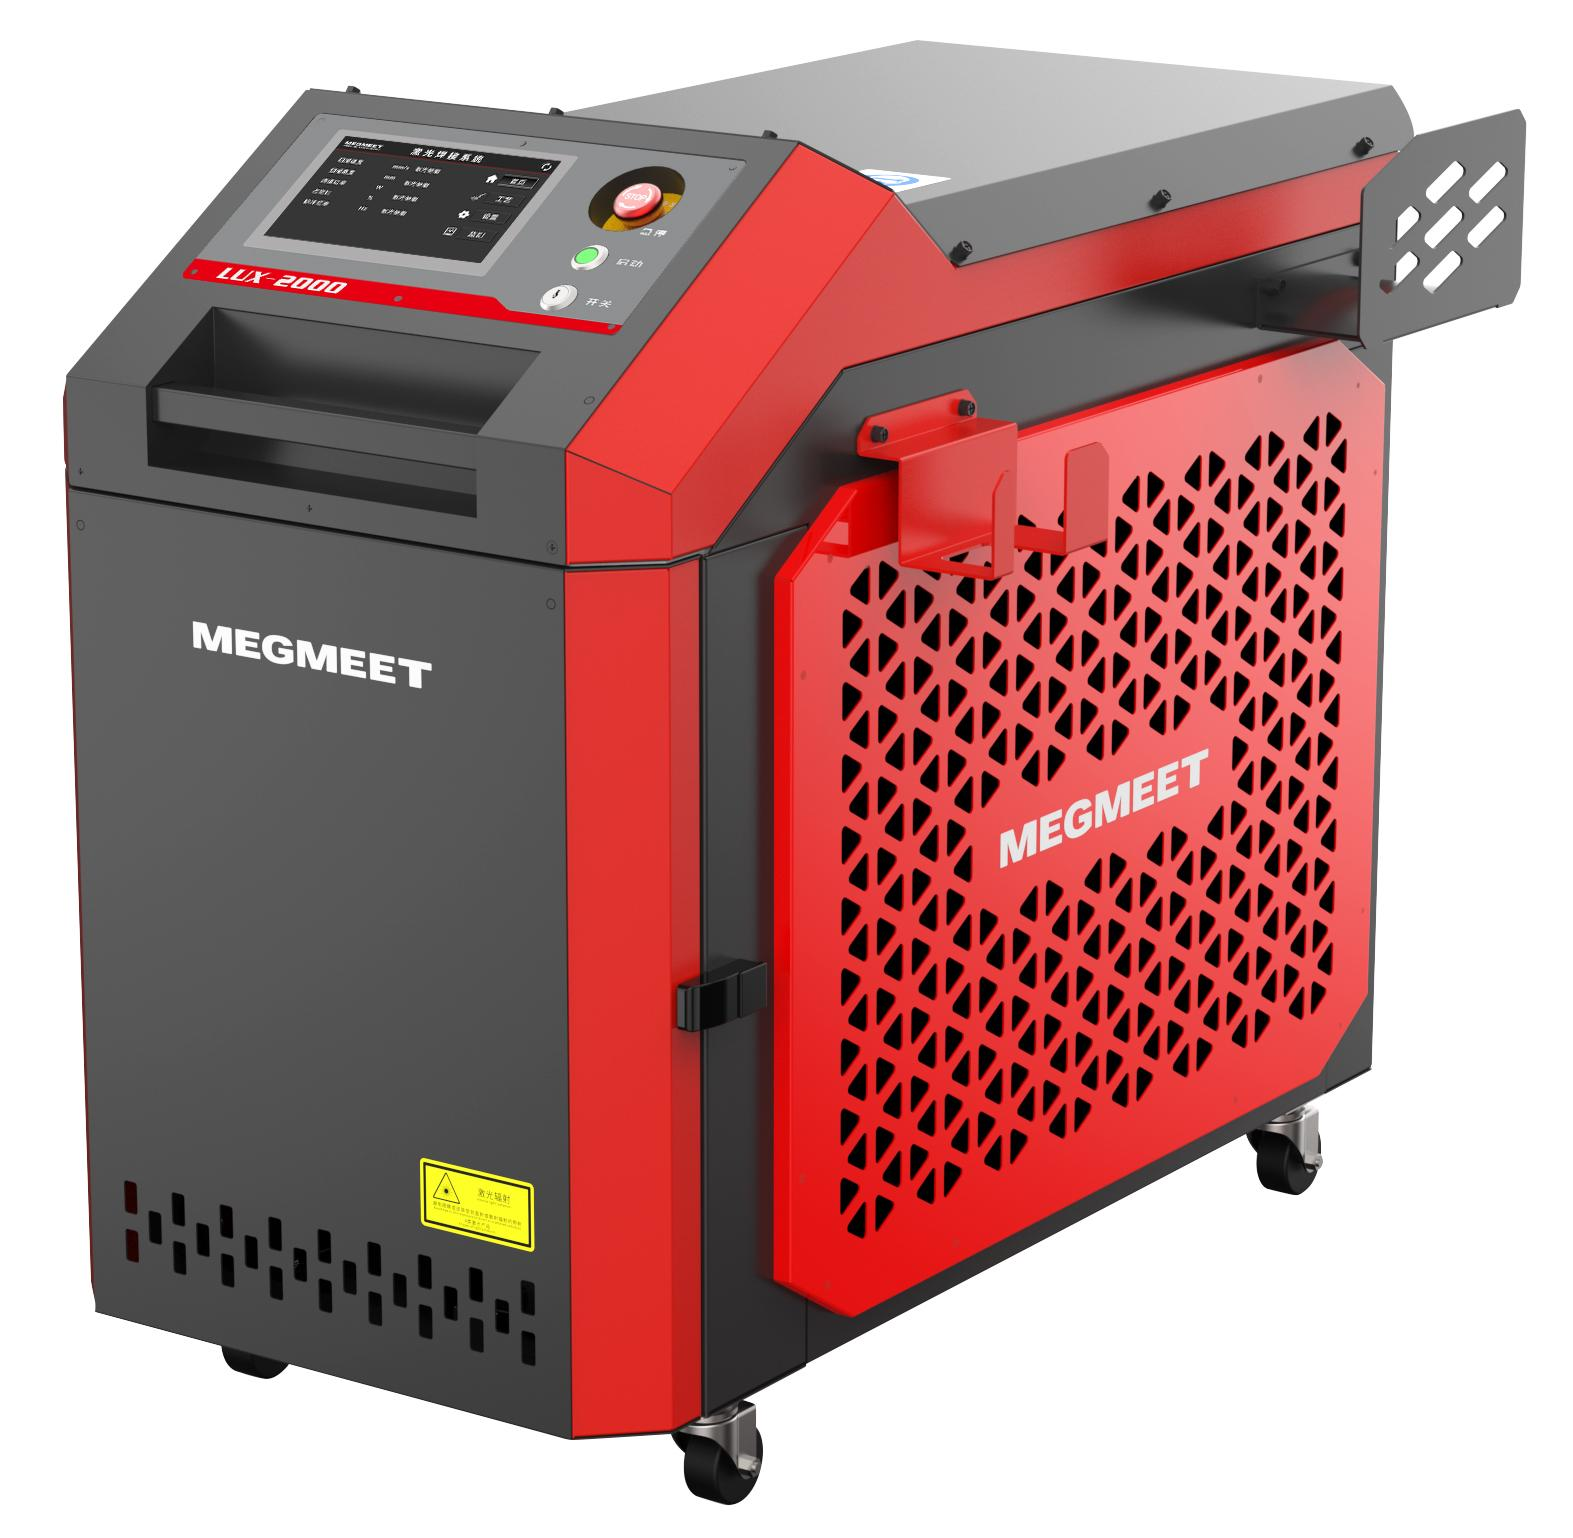
| № | Наименование | Примечание |
|---|---|---|
| 1 | Экран | 8 дюймов, разрешение 800×600 |
| 2 | Основание кронштейна | |
| 3 | Многонаправленный зажим | |
| 4 | Объектив | Устанавливается на сварочную головку |
Специально разработанный промышленный лазер, расчетный срок службы до 100 000 часов, без расходных материалов, простое техническое обслуживание.
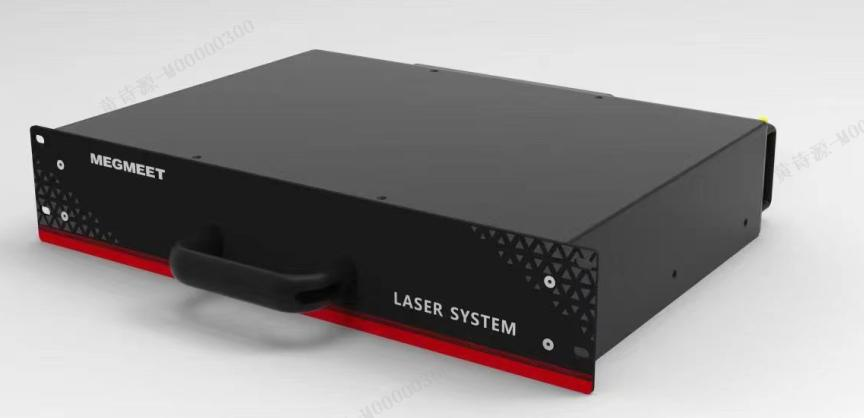
Специально разработанный промышленный лазер Лазерная мощность имеет линейный выход с высокой стабильностью, оптимально подходит для робототехники и автоматизированных применений. Лазер обладает достаточной мощностью и большим запасом, заметного снижения мощности не наблюдается в течение 3 лет. Высокая плотность мощности, малое лазерное пятно, позволяет легко выполнять сварку с большой глубиной проплавления. Высокая эффективность сварки, малые деформации и брызги, не требуется шлифовка и правка после сварки.
Новая модернизированная интегрированная частотная водоохлаждающая установка, холодопроизводительность увеличена на 23,9%, коэффициент энергоэффективности повышен на 21,5%, оптимально подходит для длительной высокомощной лазерной сварки в промышленных условиях
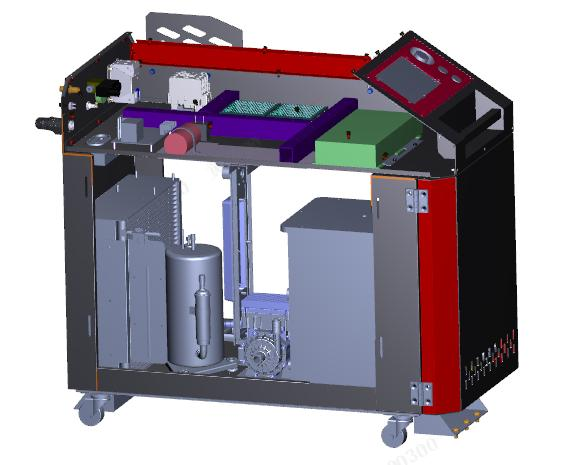
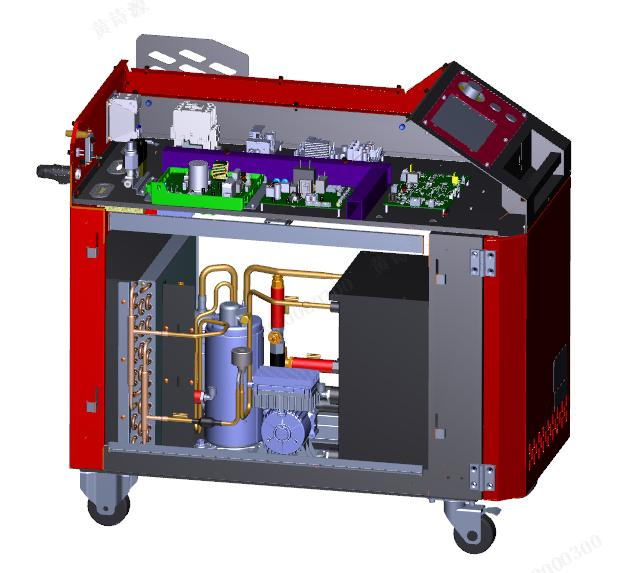
Интегрированная частотная водоохлаждающая установка второго поколения
- Точная доработка холодильных трубопроводов
- Холодопроизводительность увеличена на 23,9%
- Коэффициент энергоэффективности повышен на 21,5%
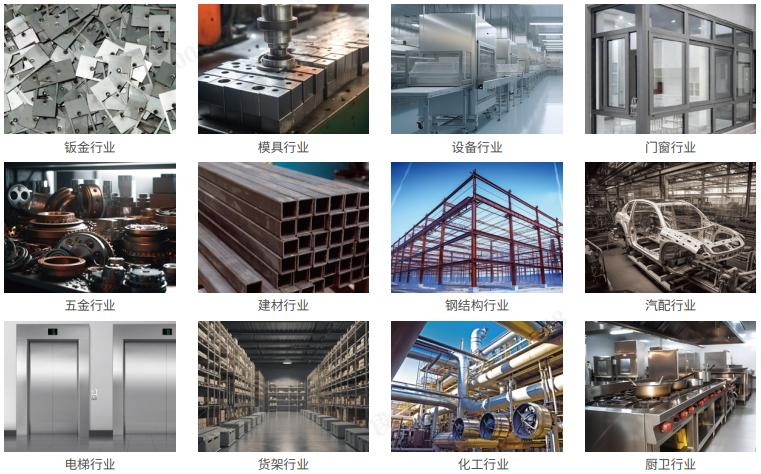
Рекомендуемые области применения
Подающий механизм проволоки (опция): однопроволочная подача / двухпроволочная релейная подача с толканием и тяговым усилием
Поддерживается схема однопроволочной подачи (стандартная комплектация) и схема двухпроволочной релейной подачи «толкание-тяга» (опция), возможен гибкий выбор в соответствии с практическими потребностями
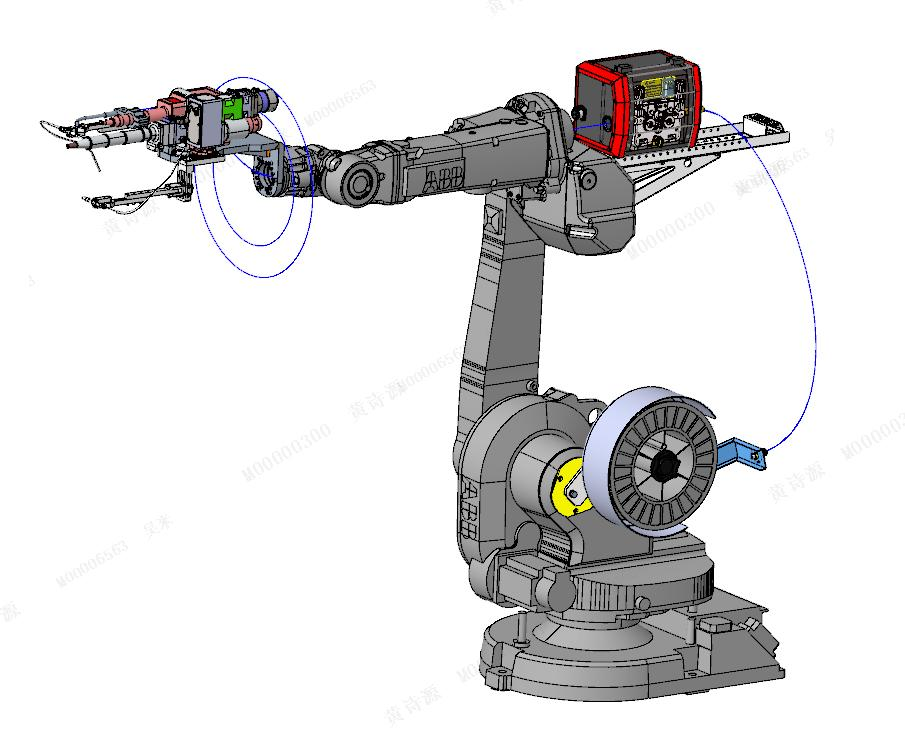
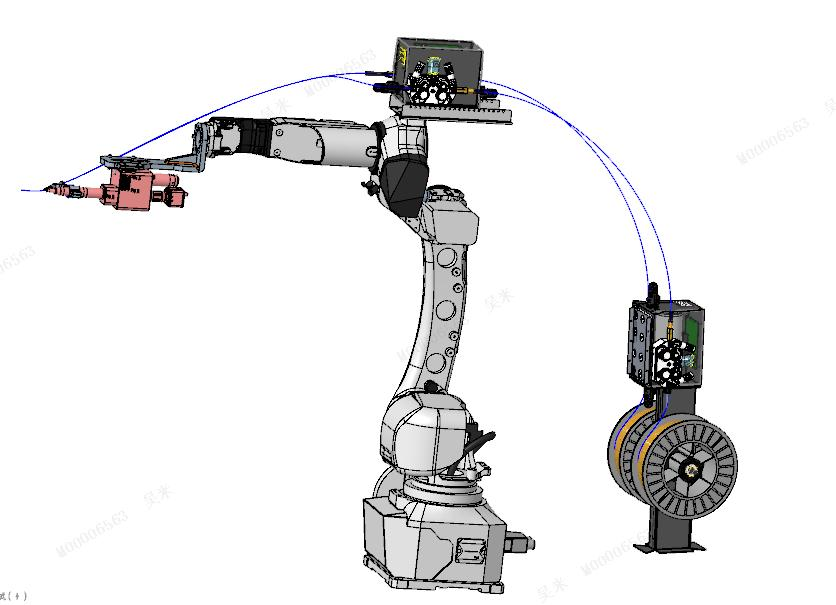
Таблица технических параметров
| Параметр | X-1500R | X-2000R | X-3000R | X-3000DR |
|---|---|---|---|---|
| Система управления | Система лазерного управления роботом | |||
| Способ подачи проволоки | Однопроволочная подача | Двухпроволочная релейная подача «толкание-тяга» | ||
| Способ позиционирования | Позиционирование красной точкой и линией, опциональная установка системы позиционирования и наблюдения CCD | |||
| Номинальное входное напряжение | 220 В, 50/60 Гц | 380 В, 50/60 Гц | ||
| Номинальная входная электрическая мощность | 6 кВт | 8 кВт | 12 кВт | 12 кВт |
| Длина волны выходного лазерного излучения | 1080±10 нм | |||
| Длина оптического кабеля | Стандарт 10 м, возможно удлинение до 15 м | |||
| Режим работы | Непрерывный, модулированный | |||
| Способ охлаждения | Двухтемпературная двухконтурная промышленная термостатическая водяная установка, большой шкаф, высокомощный водяной насос, тепловой насос | |||
| Температура рабочей среды | -10 ℃ ~ +40 ℃ | |||
| Влажность рабочей среды (Тс=40℃) | <70%, без конденсации | |||
| Рекомендуемая толщина свариваемого материала | 0,5–4 мм | 0,5–6 мм | 0,5–8 мм | 0,5–8 мм |
| Требование к зазору заготовки | ≤1 мм | |||
| Габаритные размеры основного блока (Д×Ш×В) | 915×540×790 мм | 1215×530×860 мм | 1215×530×860 мм | |
| Масса | ≤90 кг | ≤90 кг | ≤140 кг | ≤140 кг |
| Модель | Габаритные размеры | Масса |
|---|---|---|
| Однопроволочная подача | 303×170×202 мм | 6,8 кг |
| Двухпроволочная релейная подача «толкание-тяга» (вариант 1) | 303×170×202 мм | 6,8 кг |
| Двухпроволочная релейная подача «толкание-тяга» (вариант 2) | 303×170×202 мм | 6,8 кг |
Лазерный сварочный аппарат для роботов с составным лазерным пятном серии X PRO
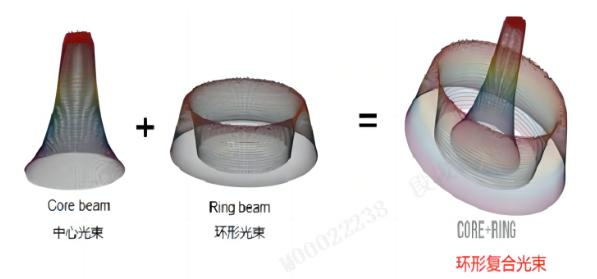
Технический принцип:
■ Кольцевой лазер выполняет предварительный нагрев заготовки
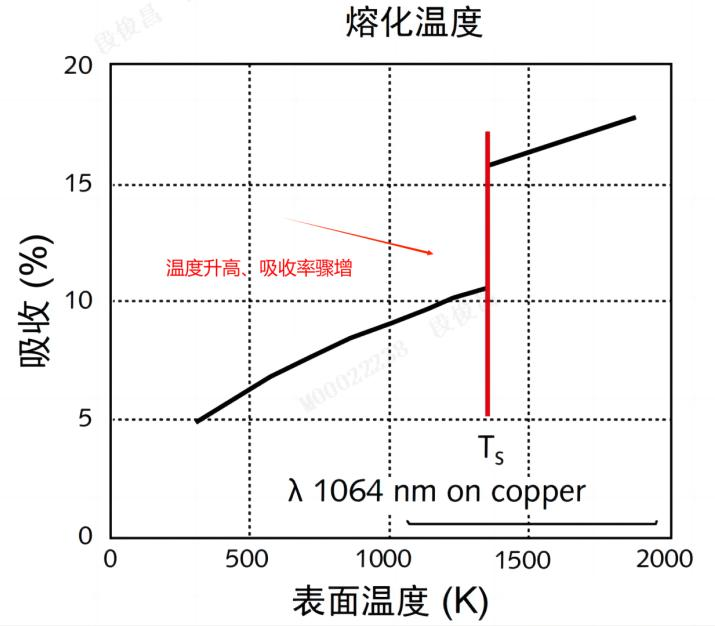
Стабилизирует сварочную ванну, расширяет отверстие парового канала, дает достаточно времени для выхода металлических паров, значительно снижает пористость; Предварительный нагрев заготовки повышает поглощение лазерного излучения металлическим материалом и значительно уменьшает сварочные брызги;
■ Центральный лазер имеет высокую плотность мощности, отвечает за плавление металла и увеличение глубины проплавления.
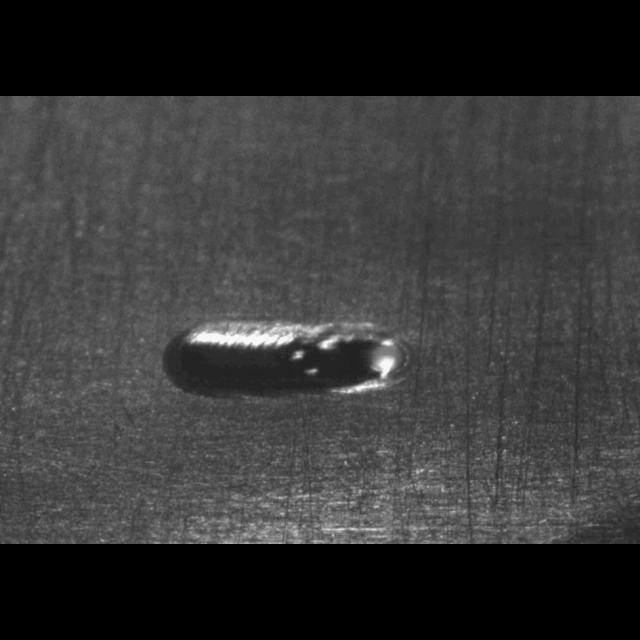
Сварка составным пятном серии PRO относится к технологии сварки составным лазерным пятном «с малым количеством брызг + глубоким проплавлением».
■ Кольцевой лазер предварительно нагревает заготовку, стабилизирует сварочную ванну, расширяет паровой канал, снижает брызги и значительно повышает поглощение лазерного излучения заготовкой;
■ Центральный лазер имеет высокую плотность мощности, что обеспечивает существенное увеличение глубины проплавления
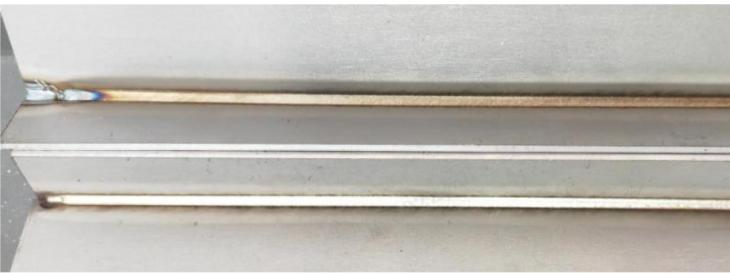
Сравнение формирования поверхности сварного шва – углеродистая сталь
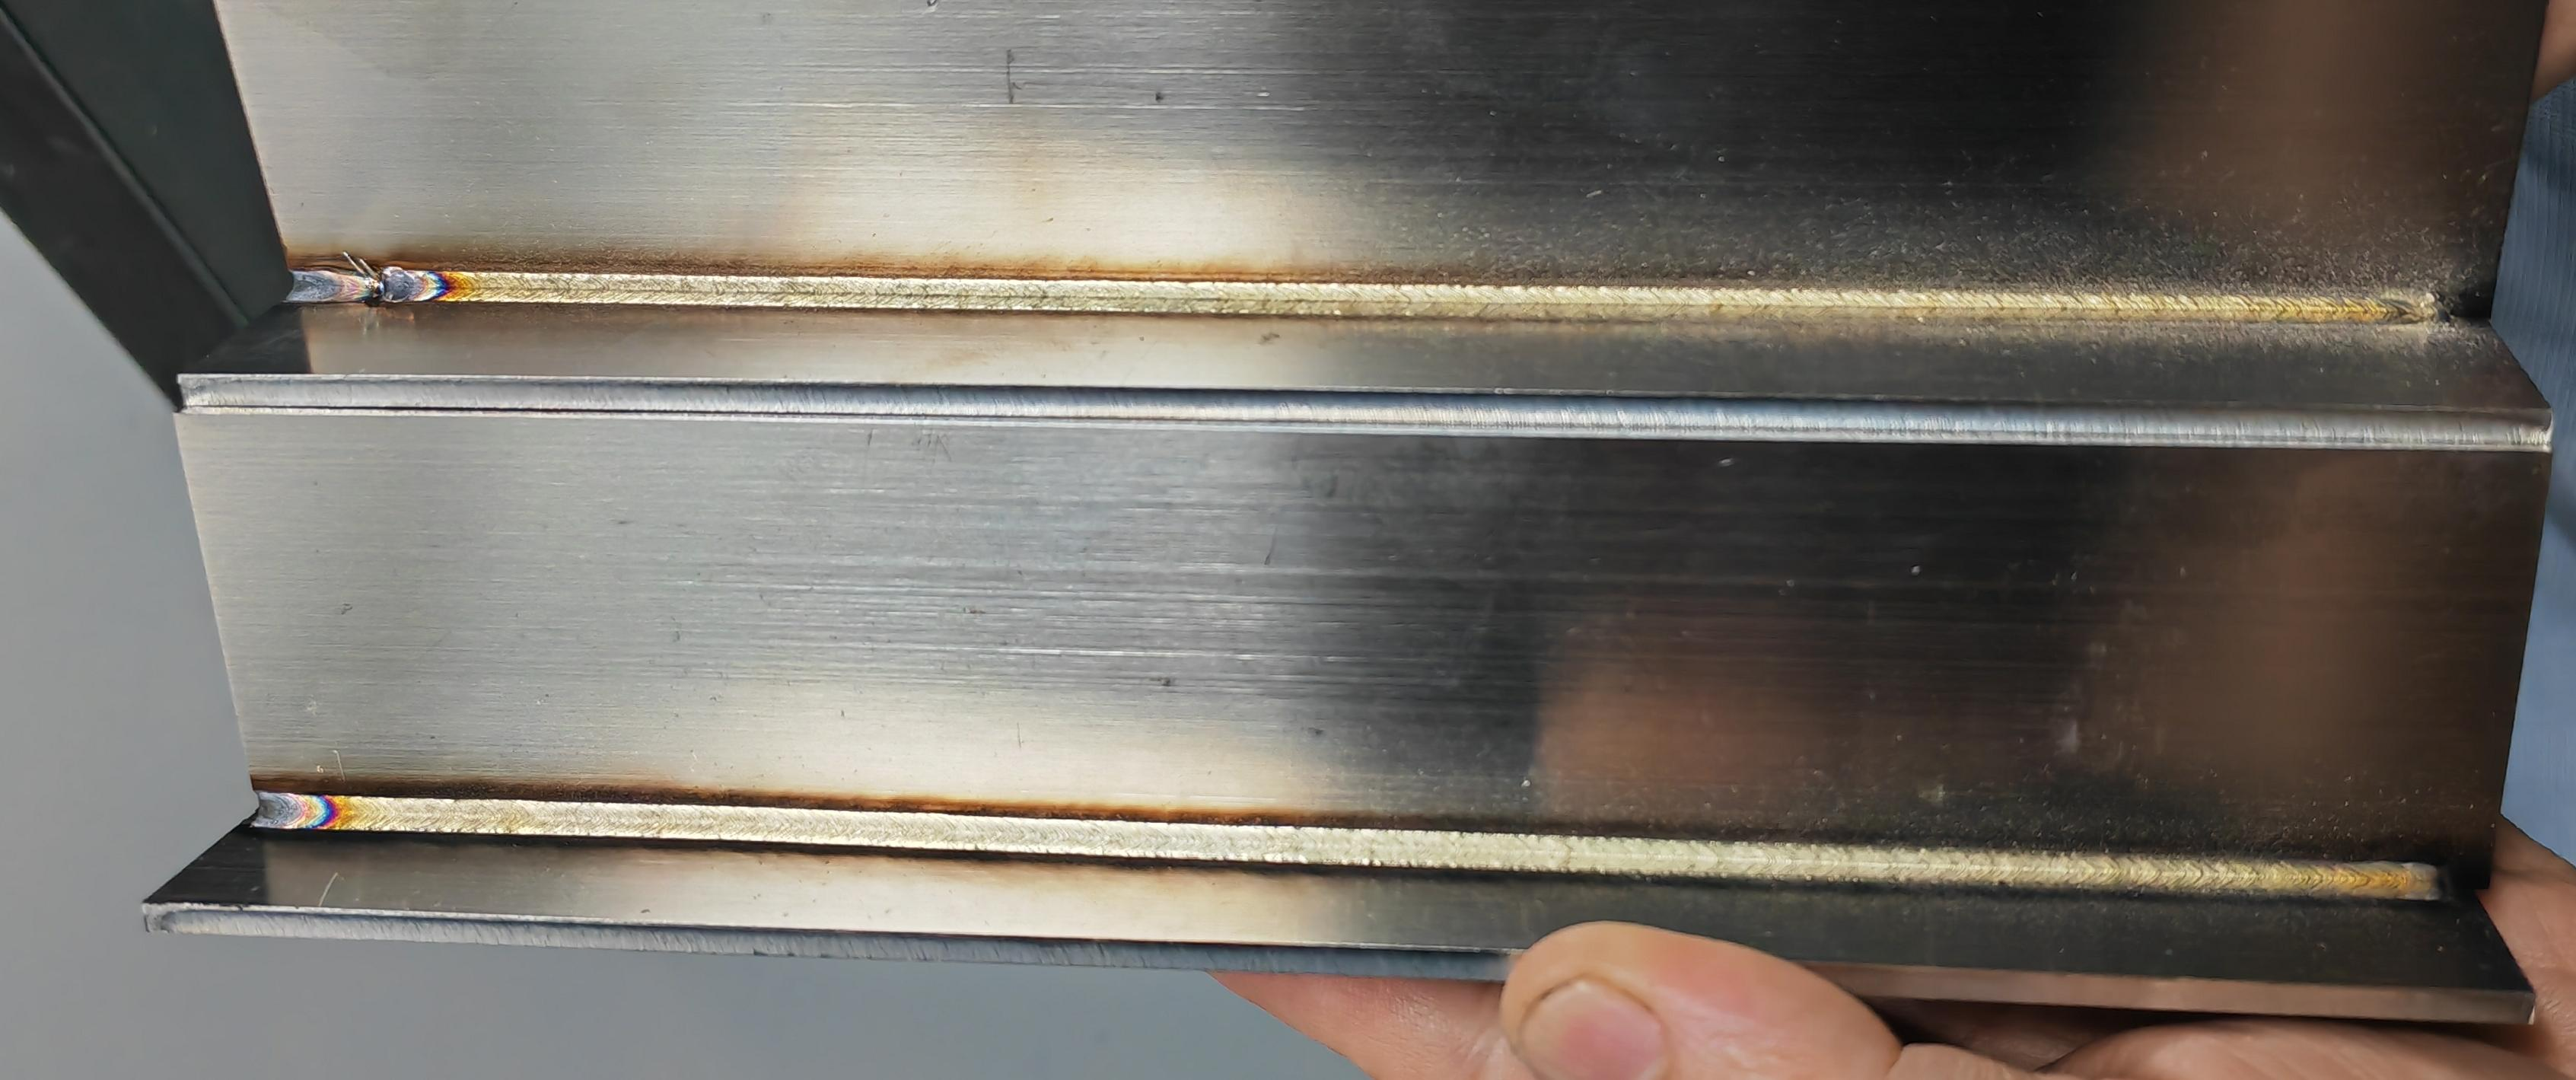
Сравнение формирования поверхности сварного шва – нержавеющая сталь
| Материал | Толщина листа | Диаметр сварочной проволоки | Мощность лазера | Ширина сканирования | Скорость подачи проволоки |
|---|---|---|---|---|---|
| Нержавеющая сталь | 3 мм | 1,2 мм | 1200 Вт | 3 мм | 80 см/мин |
Сравнительное описание:
- При сварке нержавеющей стали при одинаковых технологических режимах поверхность сварного шва при лазерной сварке составным пятном серии PRO имеет цвет, более близкий к естественному цвету металла; Ø
- При лазерной сварке составным пятном серии PRO сварочная ванна более стабильна, формирование сварного шва более ровное и эстетичное, металлографические зерна более мелкие
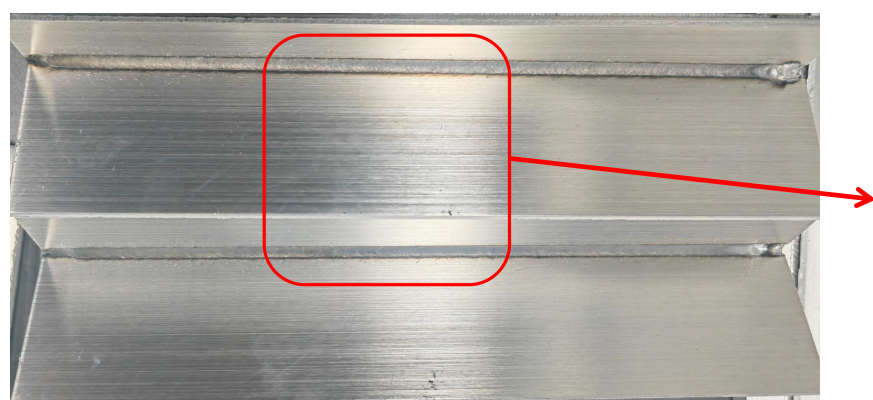
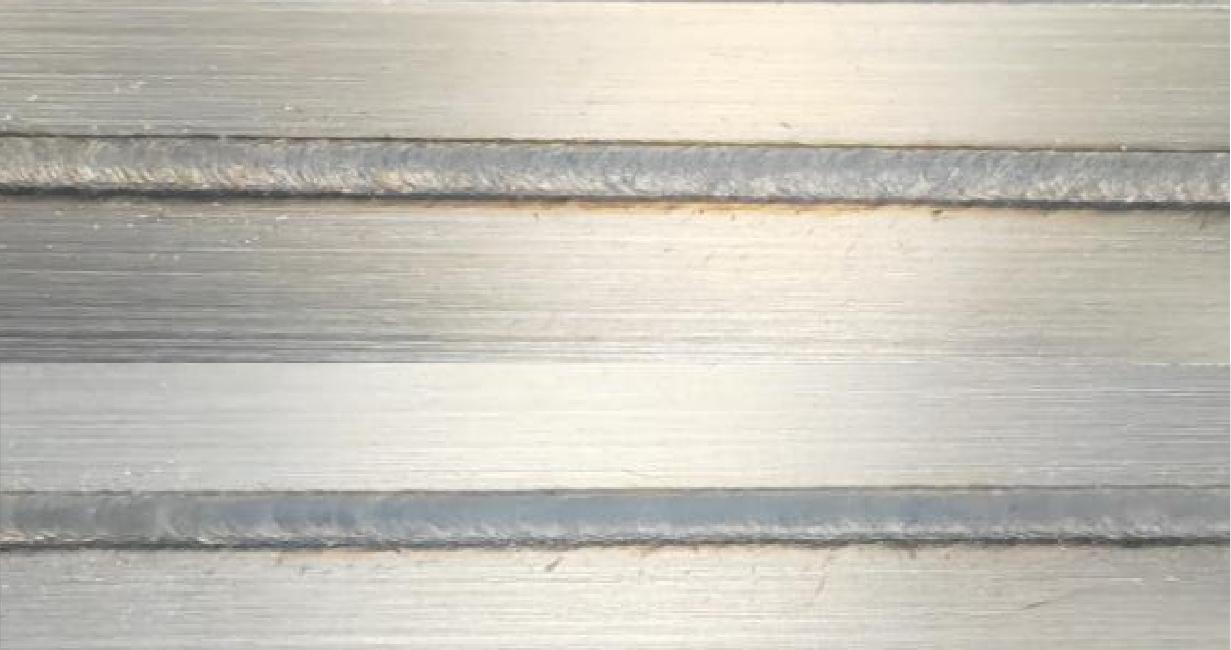
Сравнение формирования поверхности сварного шва – алюминиевый сплав
| Материал | Толщина листа | Диаметр сварочной проволоки | Мощность лазера | Ширина сканирования | Скорость подачи проволоки |
|---|---|---|---|---|---|
| Алюминиево-магниевый сплав | 3 мм | 1,2 мм | 1500 Вт | 3 мм | 80 см/мин |
Сравнительное описание:
При лазерной сварке составным пятном серии PRO сварочная ванна более стабильна, формирование сварного шва более ровное и эстетичное, металлографические зерна более мелкие
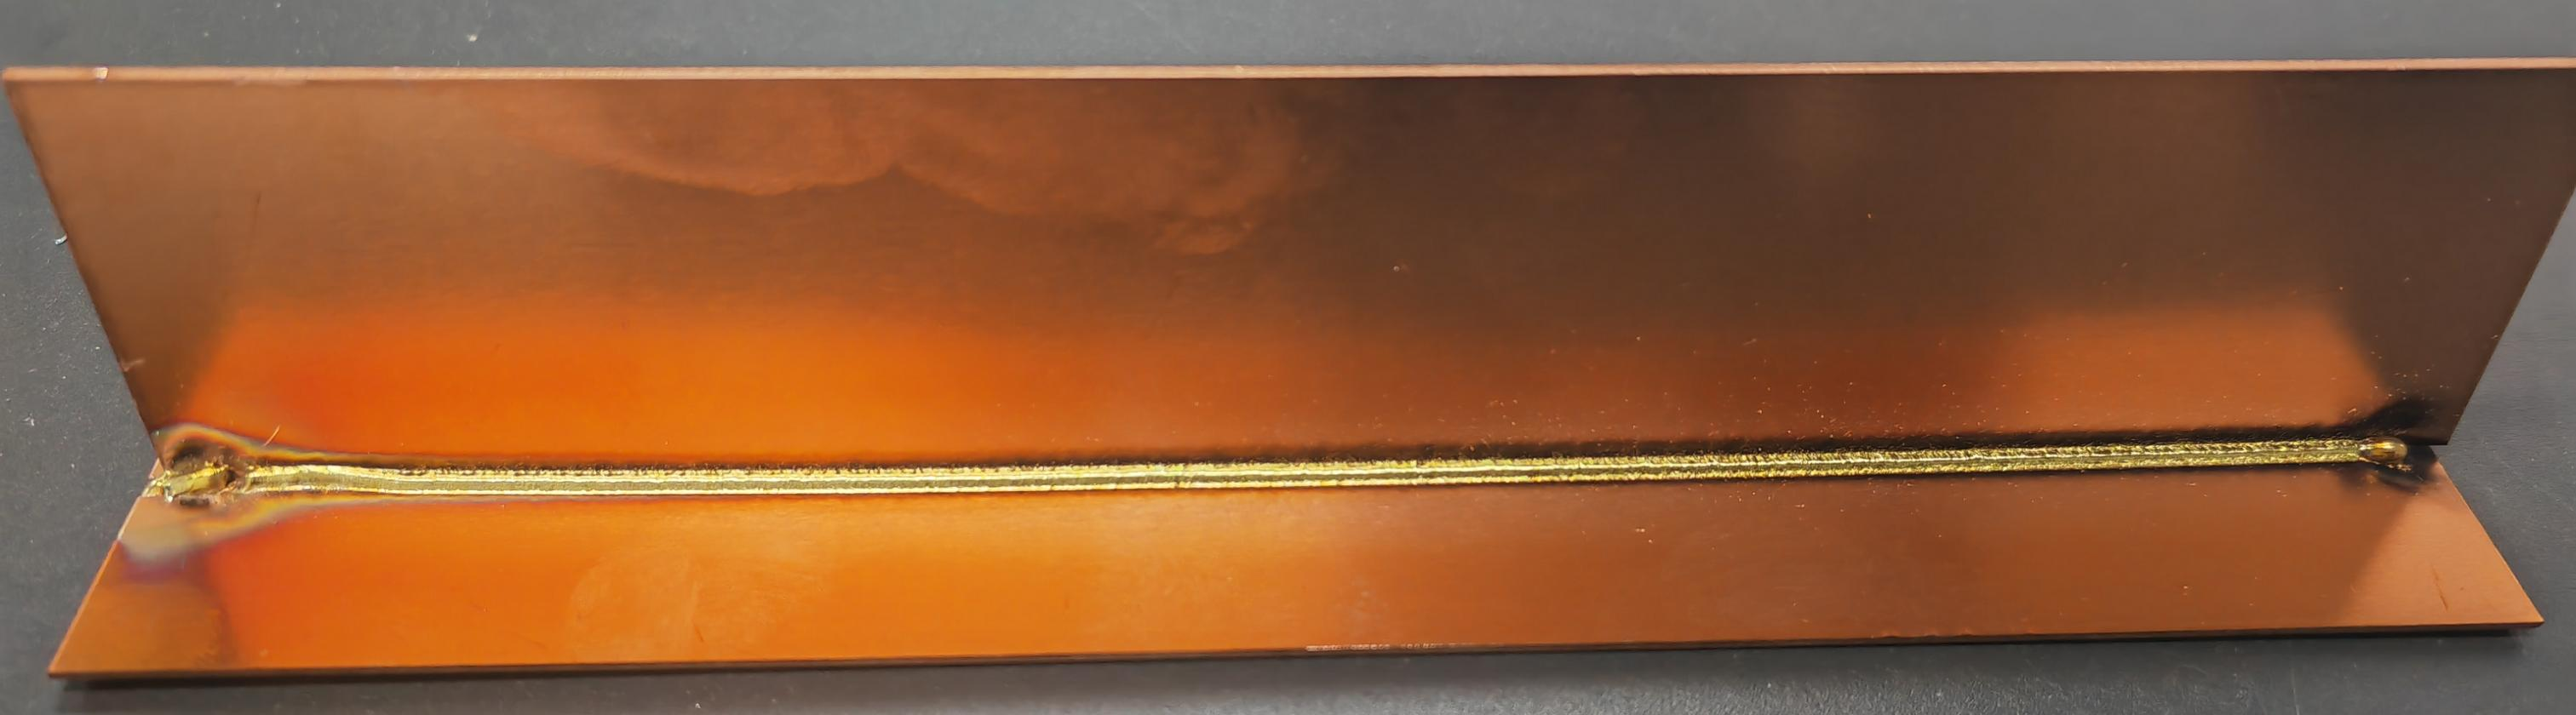
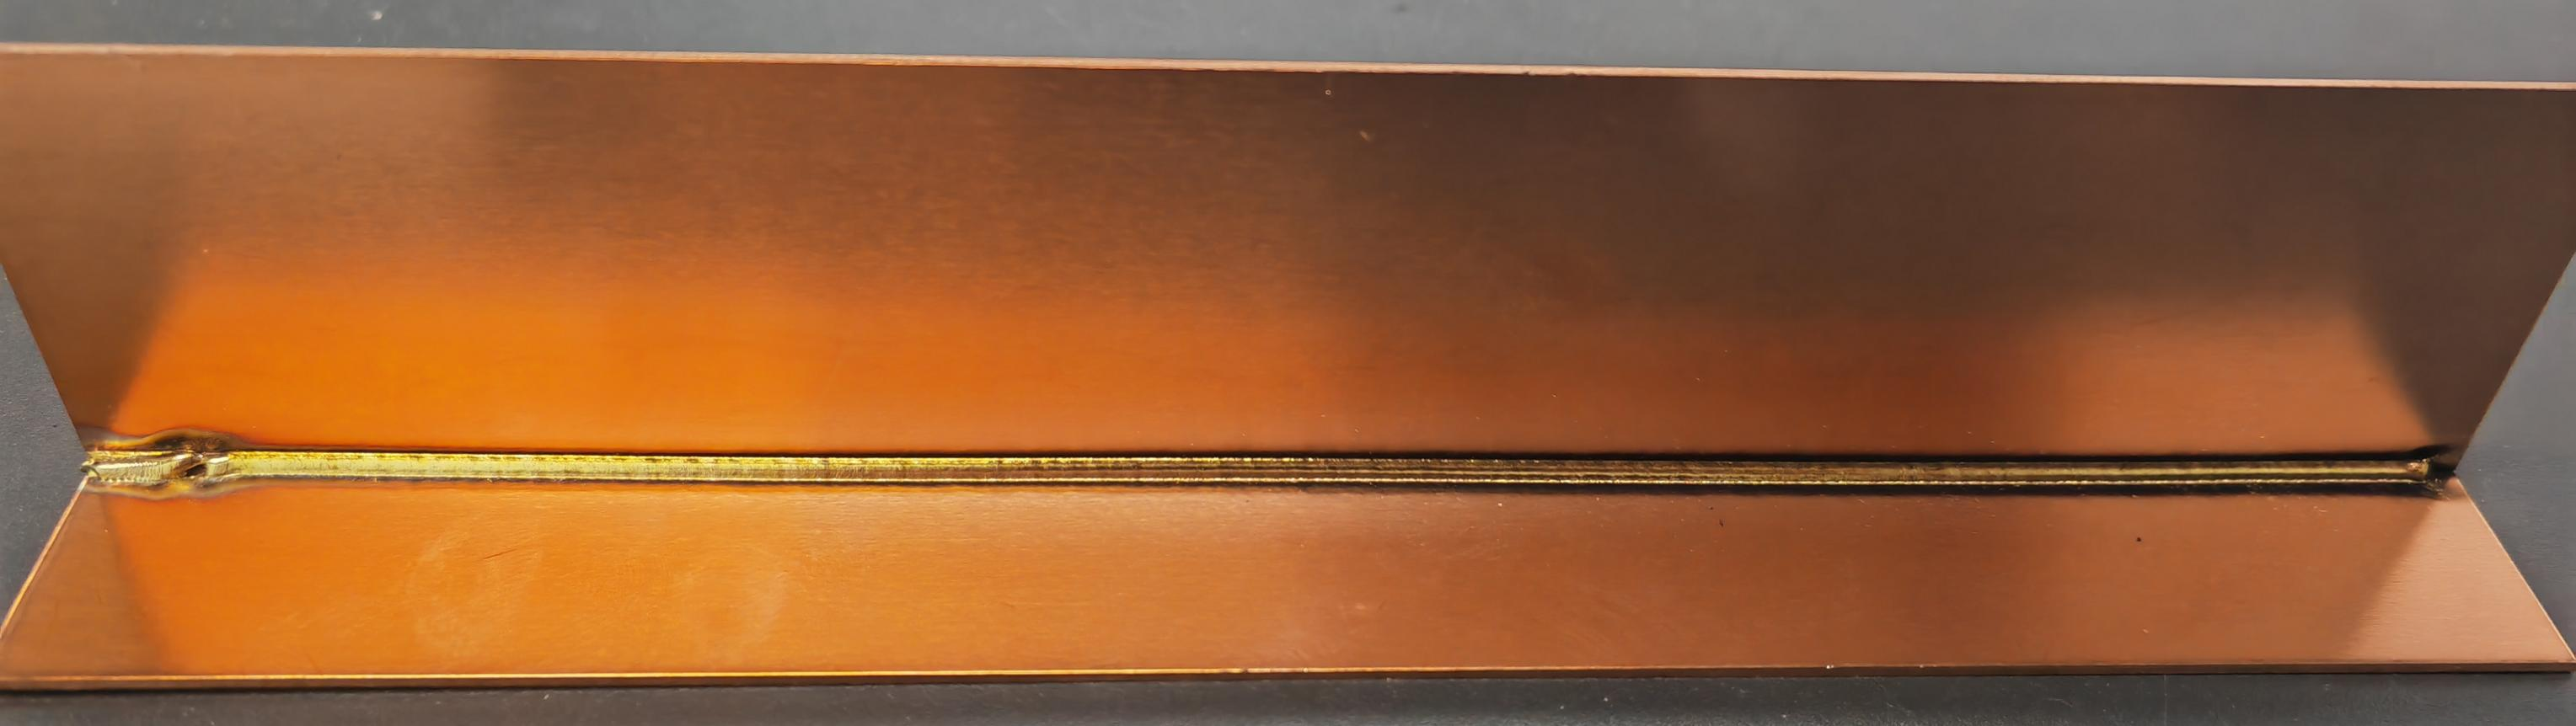
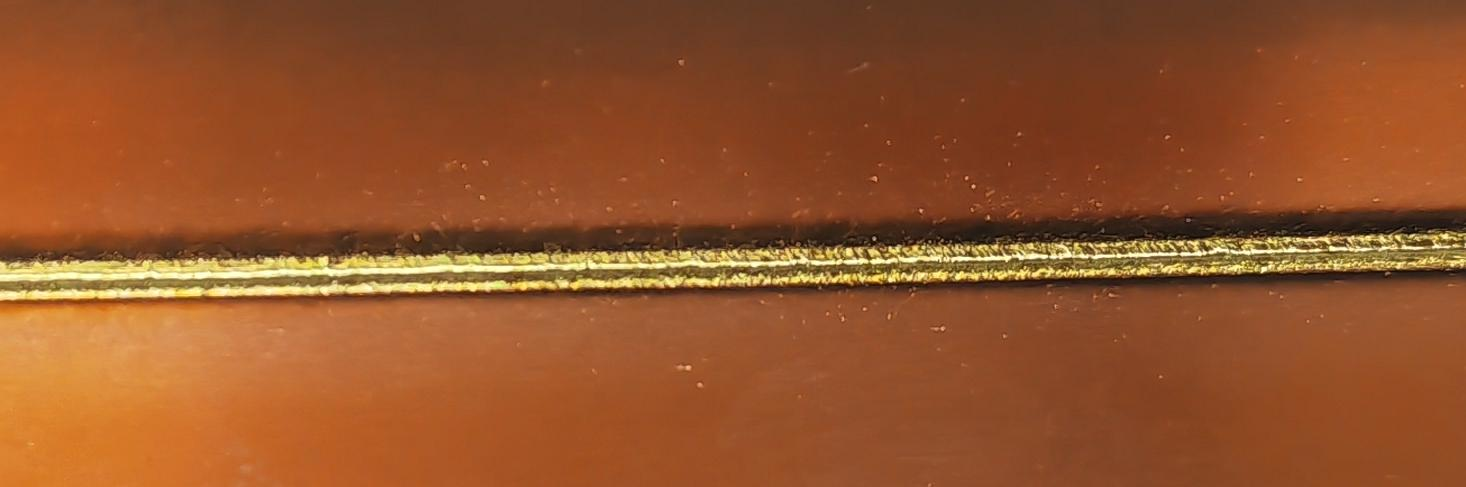
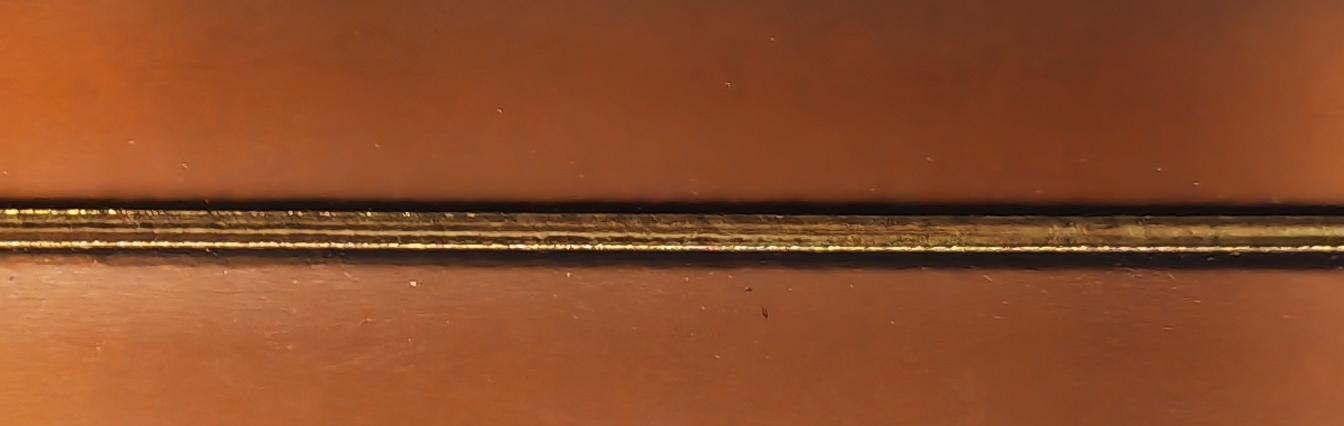
Сравнение формирования поверхности сварного шва – медный сплав
| Материал | Толщина листа | Диаметр сварочной проволоки | Мощность лазера | Ширина сканирования | Скорость подачи проволоки |
|---|---|---|---|---|---|
| Медь (чистая) | 1 мм | 1,2 мм | 800 Вт | 2,5 мм | 60 см/мин |
Сравнительное описание:
При лазерной сварке составным пятном серии PRO сварочная ванна более стабильна, формирование сварного шва более ровное и эстетичное, металлографические зерна более мелкие.
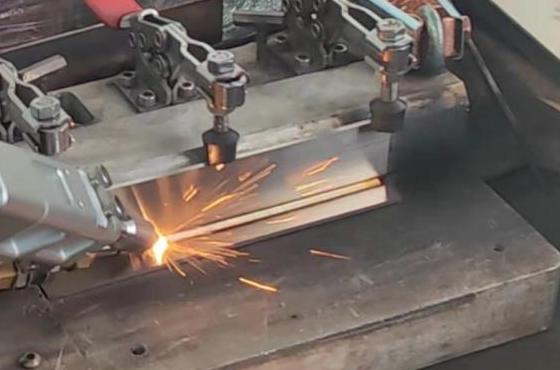
Сравнение количества сварочных брызг
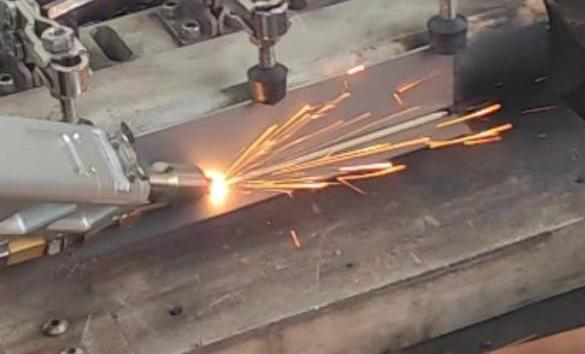
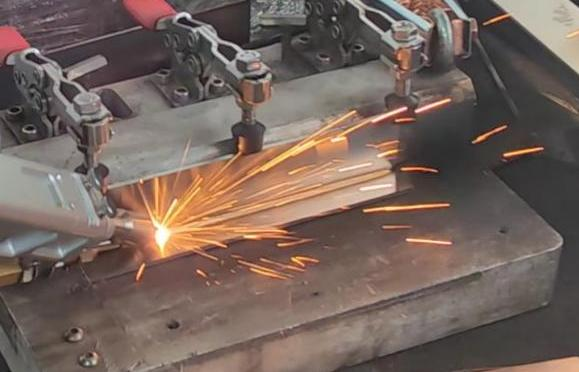
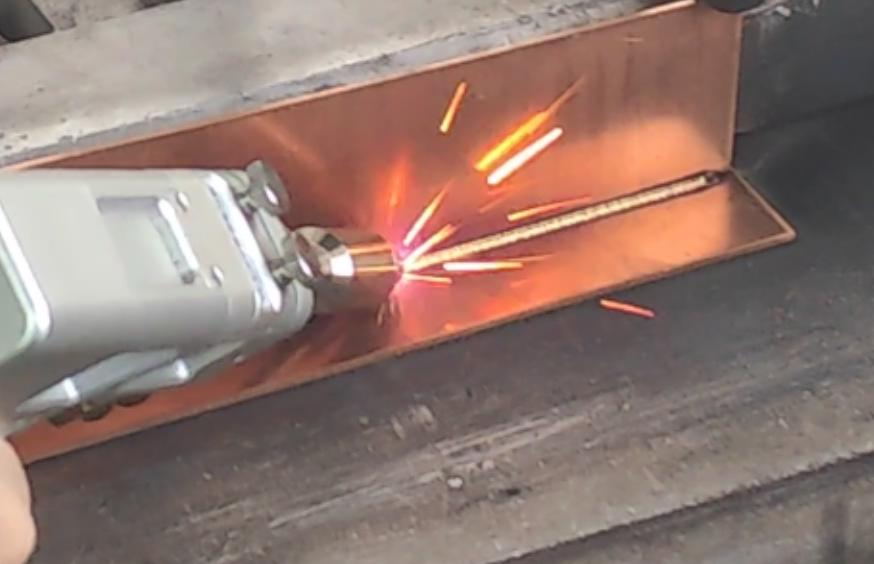
Обычная лазерная сварка
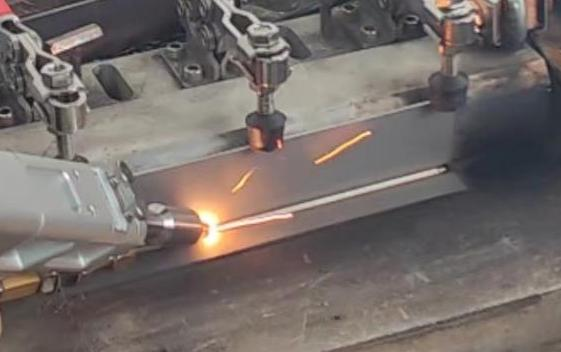
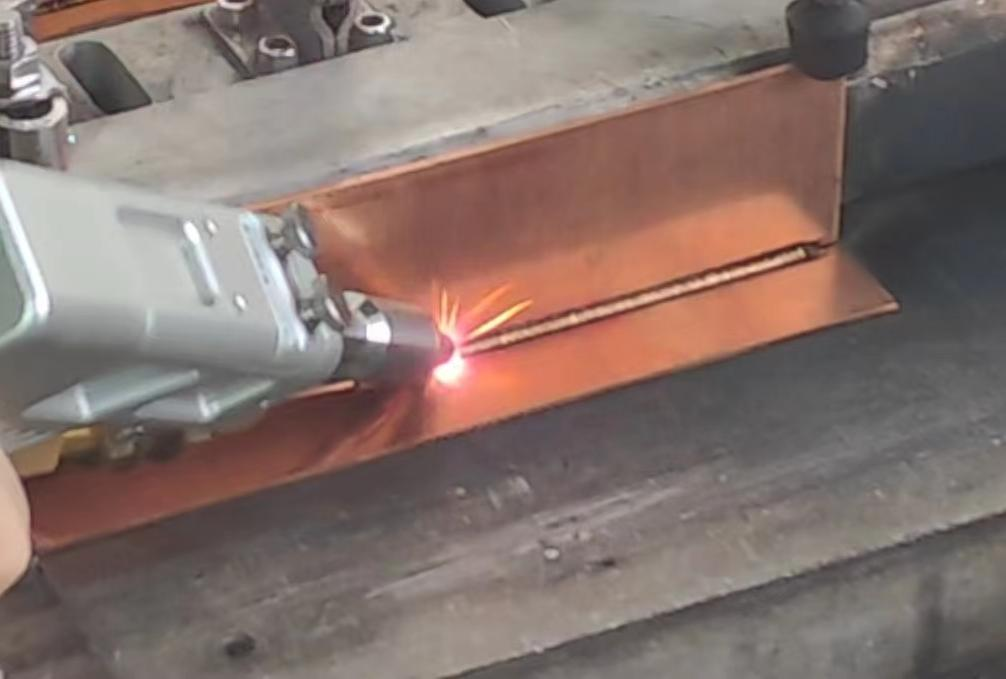
Лазерная сварка серии PRO
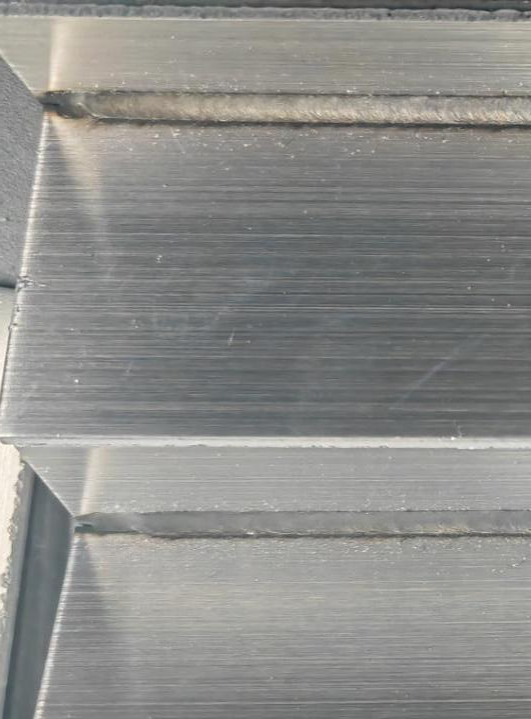
Сравнение количества сварочных брызг
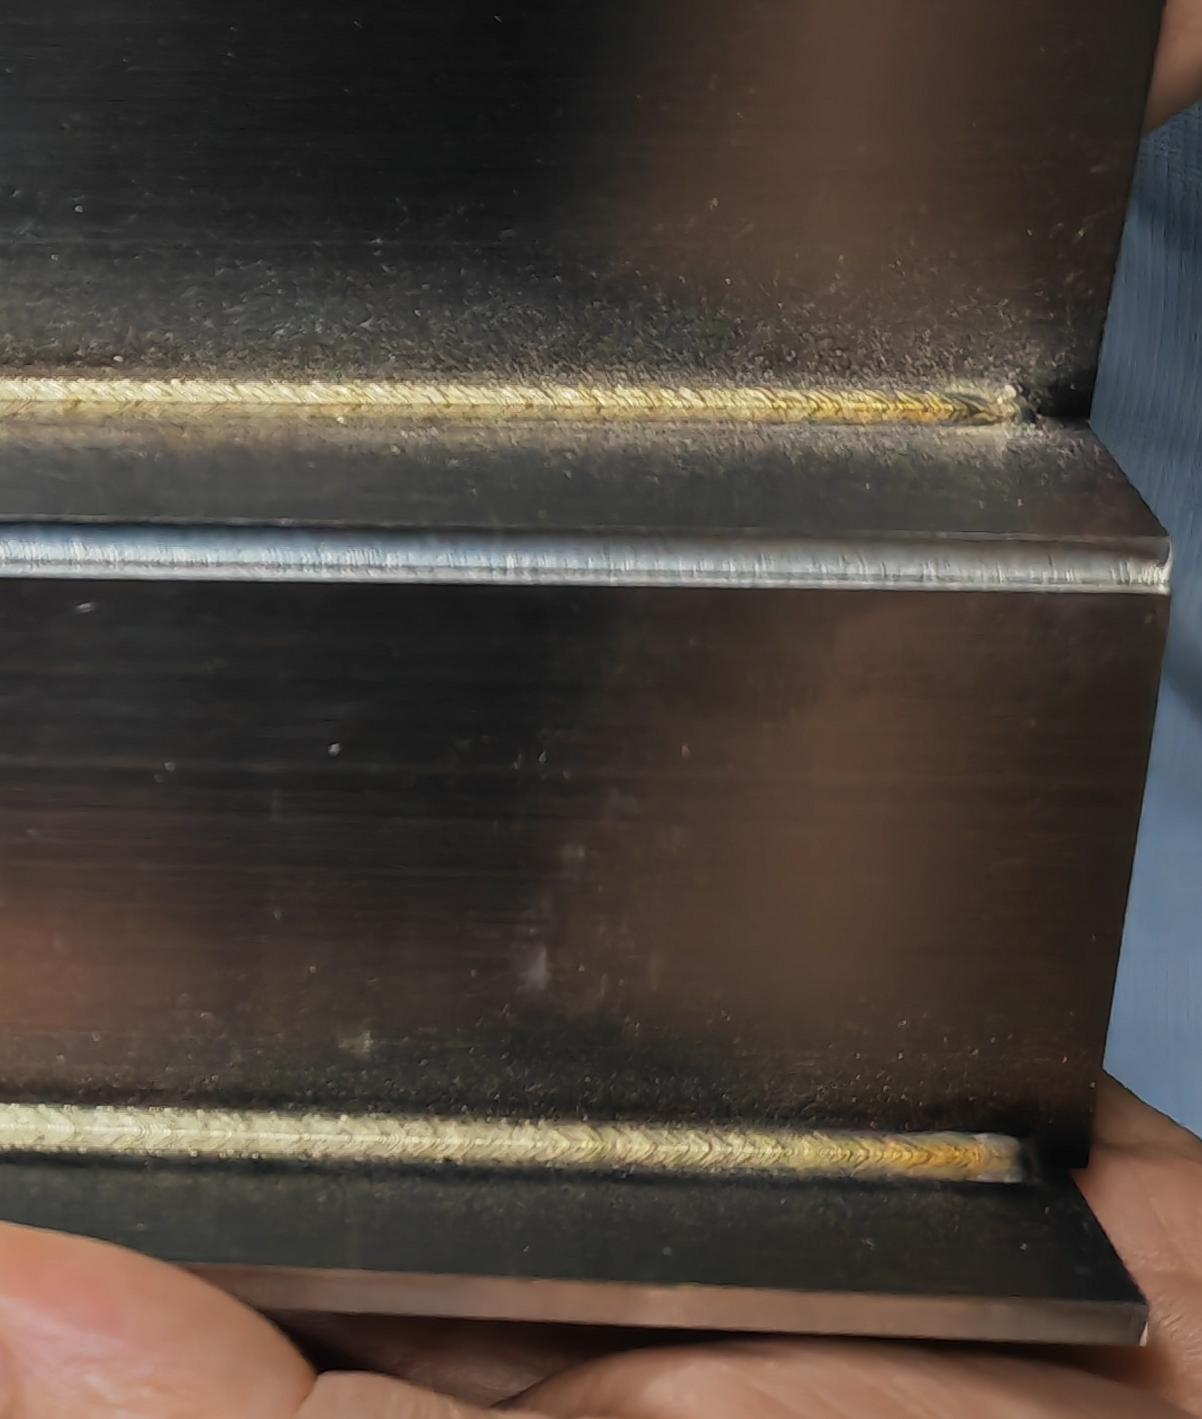
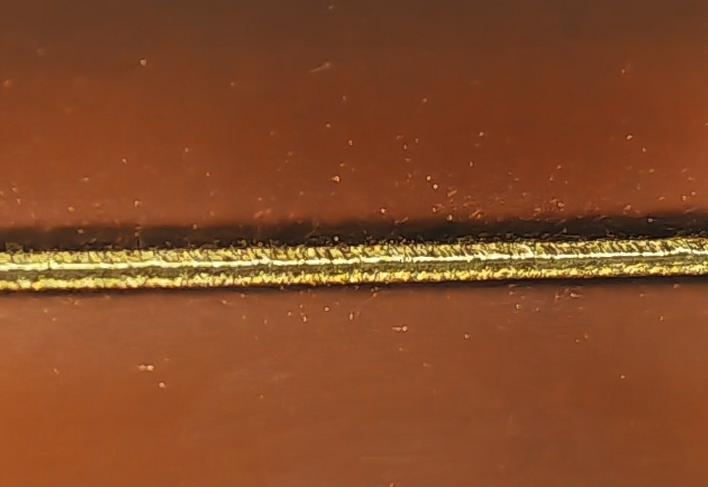
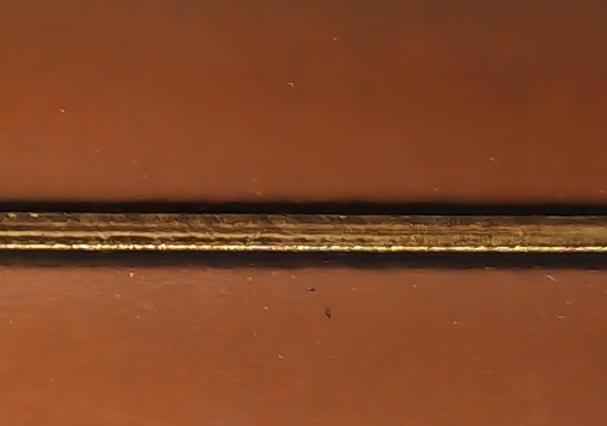
Обычная лазерная сварка
Лазерная сварка серии PRO
Лазерная сварка составным пятном серии PRO обеспечивает стабильную сварочную ванну, количество сварочных брызг значительно меньше, чем при обычной лазерной сварке, а брызги, прилипшие к изделию, также существенно сокращаются.
Сравнение пористости – алюминиевый сплав
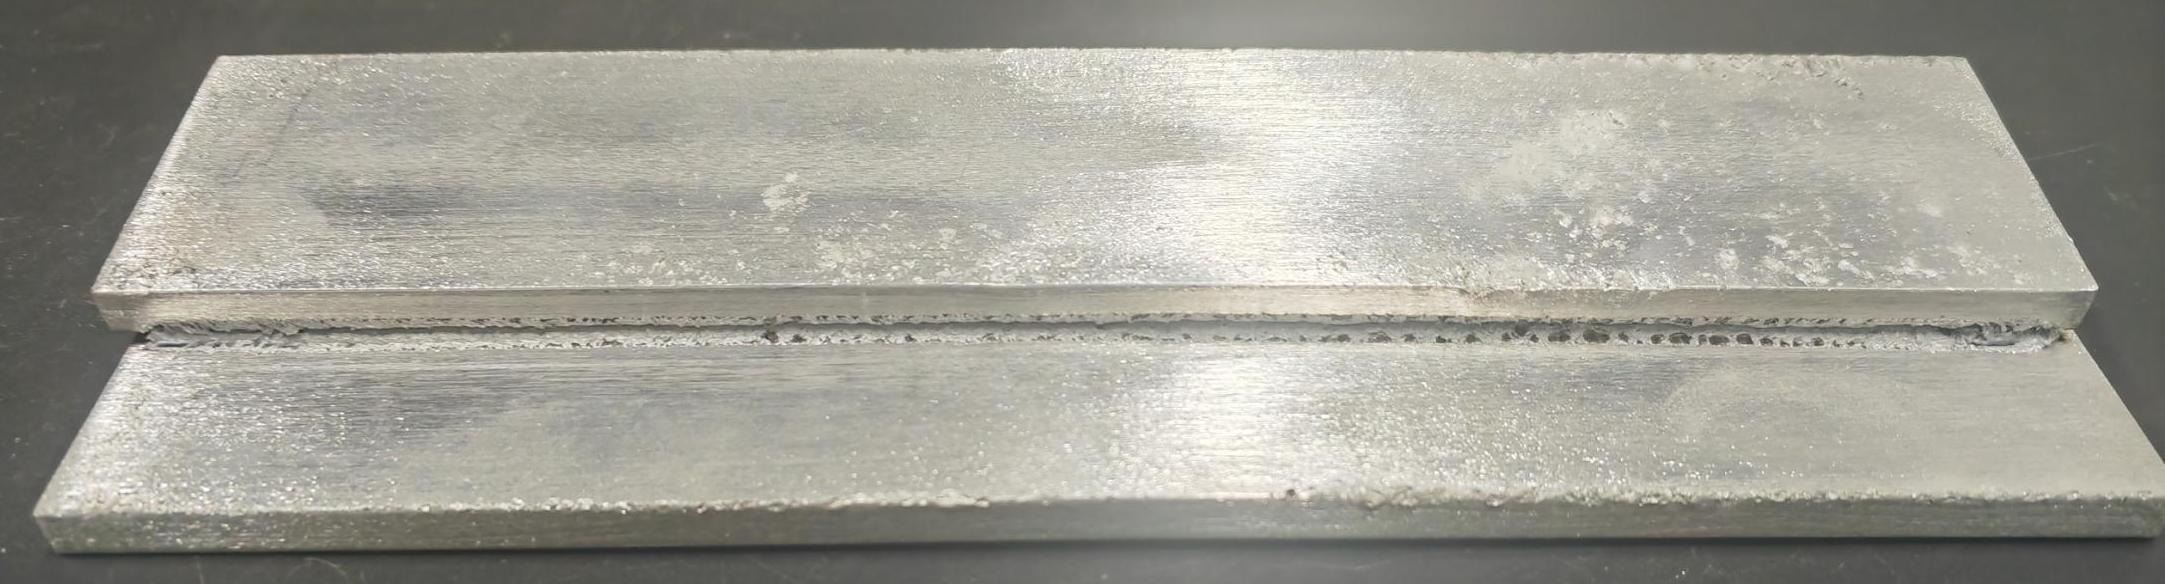
Обычная лазерная сварка
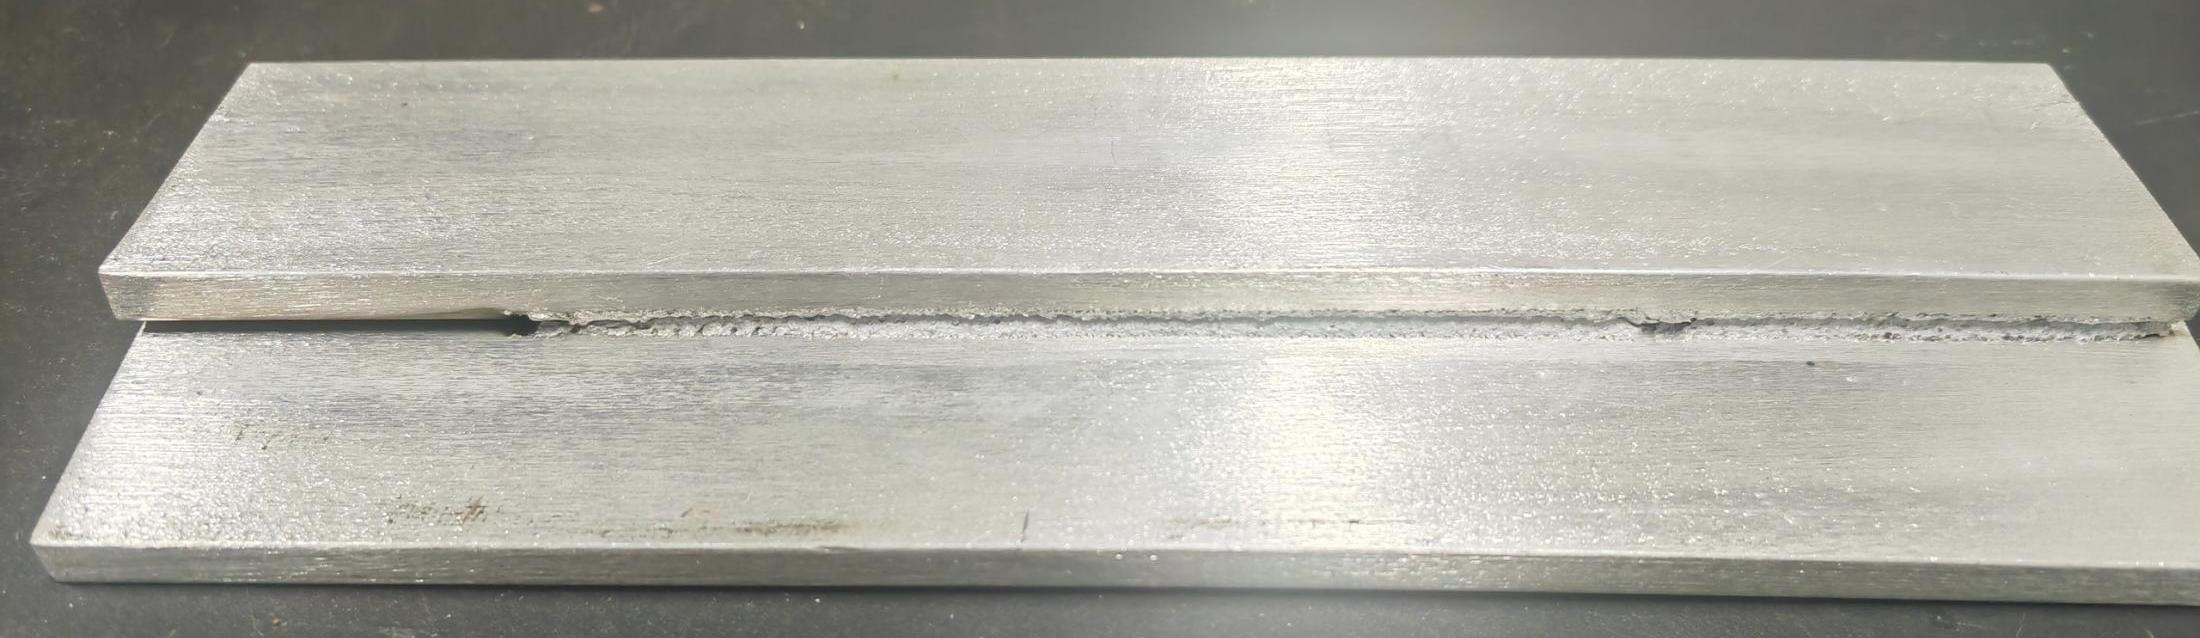
Лазерная сварка серии PRO
| Материал | Толщина листа | Диаметр сварочной проволоки | Мощность лазера | Ширина сканирования | Скорость подачи проволоки |
|---|---|---|---|---|---|
| Алюминиево-магниевый сплав | 6 мм | 1,6×2 мм | 26000 Вт | 6 мм | 60 см/мин |
Лазер с составным пятном серии PRO стабилизирует сварочную ванну, обеспечивает устойчивость ключевого отверстия и дает металлическому пару достаточно времени для выхода, благодаря чему пористость сварного шва при сварке алюминиевых сплавов значительно ниже, чем при стандартной лазерной сварке.
Рекомендуемый вывод:
Лазерная сварка составным пятном серии PRO рекомендуется для высококачественной лазерной сварки меди, алюминия, нержавеющей стали, высокопрочной стали и других материалов, где требуются малое количество брызг и низкая пористость.
Результаты поперечных сравнительных испытаний профессиональной серии лазеров с составным пятном PRO и обычных лазеров той же мощности представлены ниже:
■ Лазерная сварка составным пятном серии PRO имеет явные преимущества по формированию поверхности сварного шва и количеству сварочных брызг.
■ При лазерной сварке составным пятном серии PRO при одинаковых технологических параметрах цвет поверхности сварного шва ближе к естественному цвету металла, сварной шов выглядит эстетичнее;
■ Лазерная сварка составным пятном серии PRO обеспечивает более стабильную сварочную ванну, более ровное формирование сварного шва и более мелкие металлографические зерна;
■ Плотность мощности при лазерной сварке составным пятном серии PRO ниже, чем у обычных лазеров, поэтому при одинаковых требованиях к глубине проплавления требуется увеличение мощности лазера.
Таблица параметров
| Характеристики | Лазерный сварочный аппарат для роботов с составным пятном серии X PRO | |
|---|---|---|
| Модель изделия | X‑2000DR PRO | X‑3000DR PRO |
| Система управления | Система управления лазерной сваркой робота | |
| Способ подачи проволоки | Двухпроволочная промежуточная подача с тягово-толкающим механизмом | |
| Способ позиционирования | Позиционирование красной точкой и линией, опционально система позиционирования и наблюдения CCD | |
| Номинальное входное напряжение | 220 В 50/60 Гц | 380 В 50/60 Гц |
| Номинальная входная электрическая мощность | 8 кВт | 12 кВт |
| Длина волны выходного лазерного излучения | 1080±10 нм | |
| Длина бронированного кабеля | Стандартно 10 м, возможно удлинение до 15 м | |
| Режим работы | Непрерывный, модулированный | |
| Способ охлаждения | Промышленный термостат с двойной температурой и двойным контролем | |
| Пятно лазера | Кольцевое составное пятно | |
| Рабочая температура окружающей среды | −10 ℃ ~ 40 ℃ | |
| Относительная влажность окружающей среды (Tc=40 ℃) | <70%, без конденсации | |
| Рекомендуемая толщина свариваемого материала | 0,5–4 мм | 0,5–6 мм |
| Требование к зазору между заготовками | ≤1 мм | |
| Габаритные размеры (Д×Ш×В) | 915×540×790 мм | 1215×530×860 мм |
| Масса | ≤90 кг | ≤140 кг |
связаться с нами
Сопутствующие популярные продукты
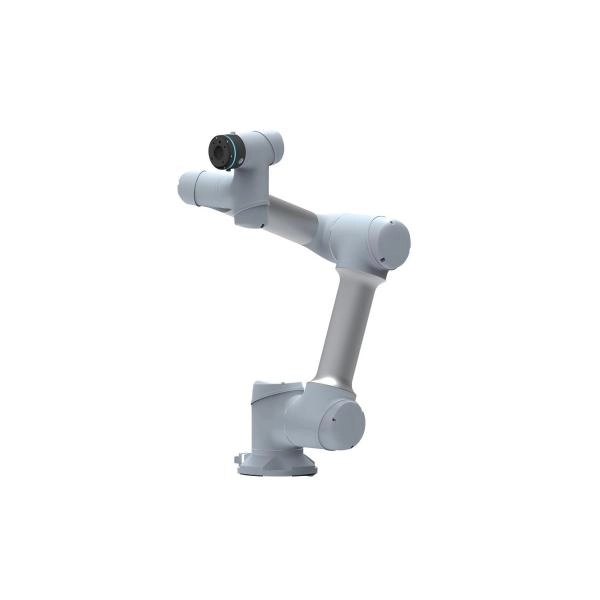
5kg вылет руки 910mm,Сварочные роботы-сотрудники GCR5-910-W
GCR5‑910‑W – это коллаборативный робот серии GCR, предназначенный для сварочных применений. Значительные преимущества по грузоподъемности и радиусу рабочей зоны позволяют ему удовлетворять более широким потребностям применения, при этом он обладает присущими коллаборативным роботам характеристиками: безопасность, простота эксплуатации, быстрое развертывание и низкое энергопотребление
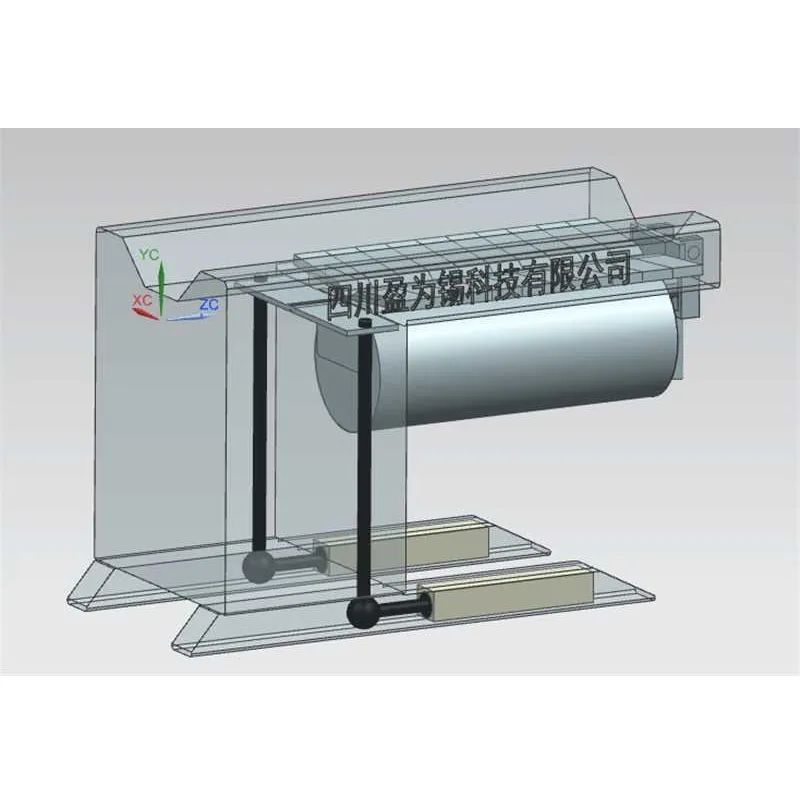
Оборудование для продольной сварки
● Особенности и назначение данного изделия: Специализировано для сварки продольных швов цилиндрич...
Автоматическое сварочное оборудование для ракетных двигателей
Разработка по техническому заданию заказчика. Случай 1: ...
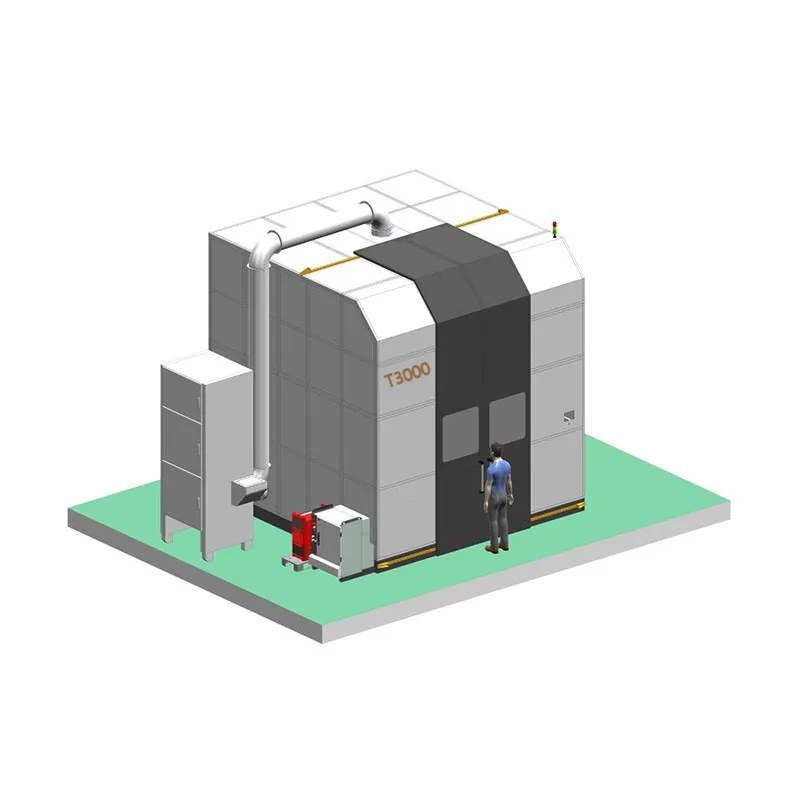
Серия T3000 Аддитивные системы (3D-печать)
Серия WAAM T-серия Модель T3000 Габариты оборудования 3000*3000*3000 мм Производительность ...
Роботизированные и автоматизированные сварочные аппараты Kenppi X5 HAX MIG
Кемппи (Kemppi) ведёт свою деятельность по всему миру. Штаб-квартира компании и основное производ...
260kg вылет руки 3157mm,4-осевой робот QJR260-3100M
260kg вылет руки 3157mm,4-осевой робот QJR260-3100M Высокоскоростная и стабильная работа, низкое ...
Автоматическое сварочное оборудование для автомобильных шасси
Материал и толщина: Углеродистая сталь, толщина 6 мм. Технология: Сварка MAG с глубоким проплавле...
berAlweld°4047 MIG Сварочная проволока из алюминиевого сплава
Всесторонняя сертификация систем и продукции Сертификация систем ISO9001, IATF16949 и сертификаци...
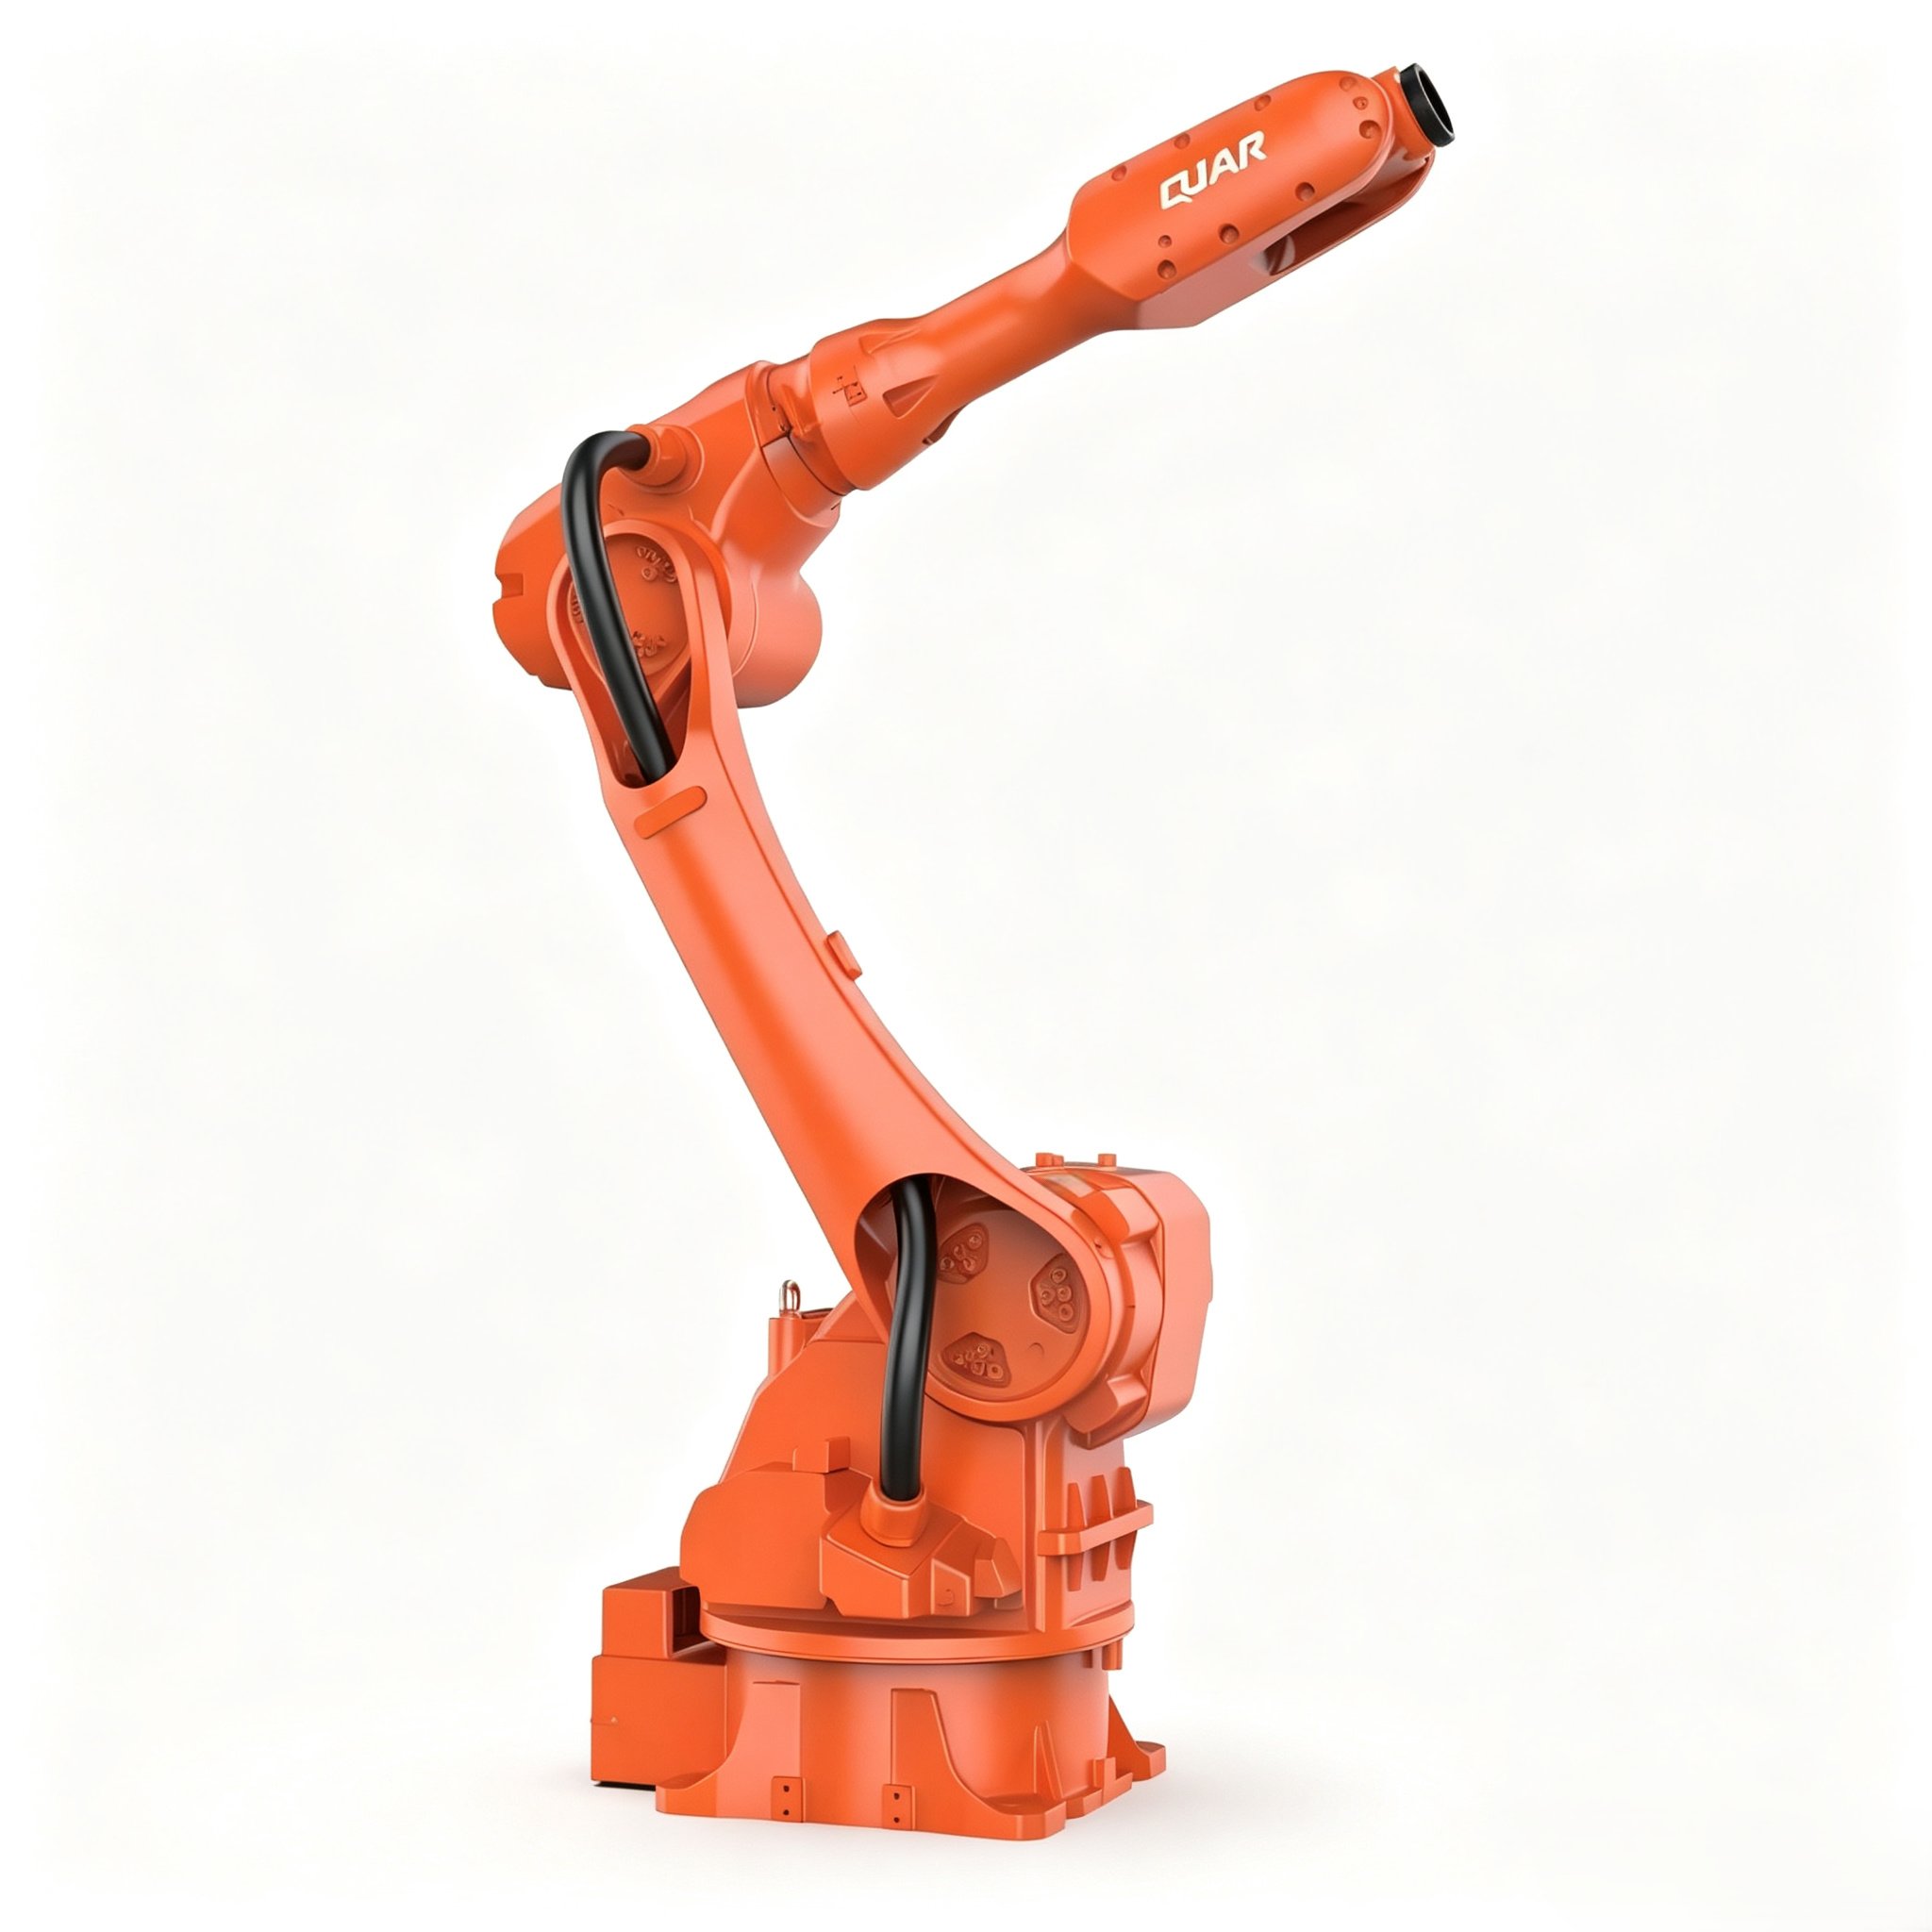
25kg вылет руки 1852mm,Промышленные роботы QJR25-1800
Оптимизированная вертикальная многозвенная конструкция, простое и компактное исполнение. Шинная а...
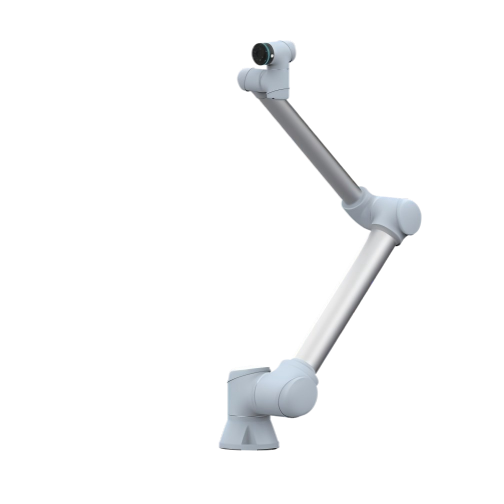
16kg вылет руки 2000mm,взрывозащищенный коллаборативный робот GCR16-2000-EX
16kg вылет руки 2000mm,взрывозащищенный коллаборативный робот GCR16-2000-EX GCR16‑2000‑Ex являетс...
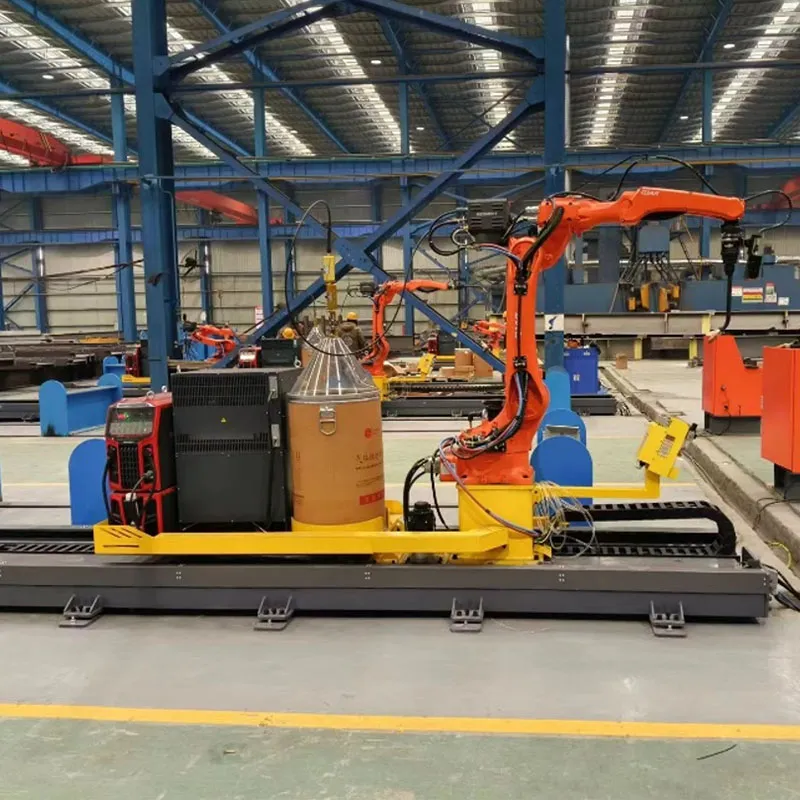
Сварочные рельсовые тележки
● Особое назначение Предназначены для расширения рабочей зоны сварочных роботов при выполнении пр...
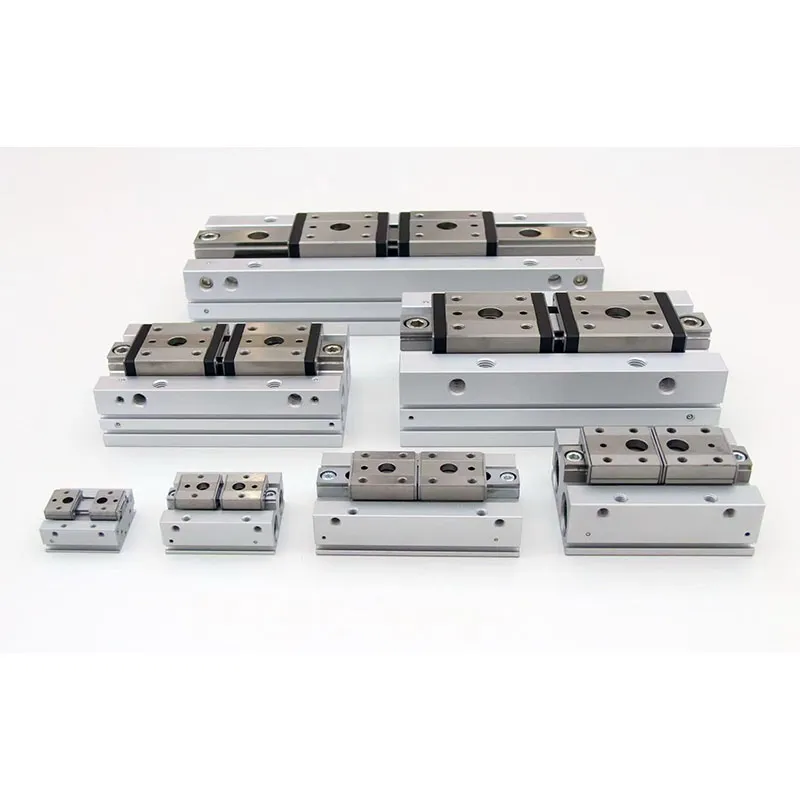
Пневматические зажимные приспособления
● Комбинация пальцевых пневматических захватов 1.Поверхность корпуса цилиндра анодирована, головк...
Автоматическое сварочное оборудование для титановых каркасных конструкций
Обеспечивает сварку тавровых соединений из титановых сплавов минимальной толщиной от 1 мм. Оборуд...
Вакуумные перчаточные боксы с системой TIG-сварки
Изготовление по индивидуальному заказу ● Особое назначение Для прецизионной аргонодуговой сварки ...
3/6kg вылет руки 750mm,Промышленные роботы QJR6S-1
Компактная конструкция, малый вес корпуса, большая рабочая зона, быстрый отклик, высокая повторяемость позиционирования. Подходит для сборки, сортировки, транспортировки, загрузки разгрузки и других операций
Ферменные конструкции (ханги)
Технические параметры Модель ZC-200 Наименование Портальный робот Ход по оси X (горизонталь)...
-


-


-


-


wechat

-
WhatsApp
