


Продукция роботов


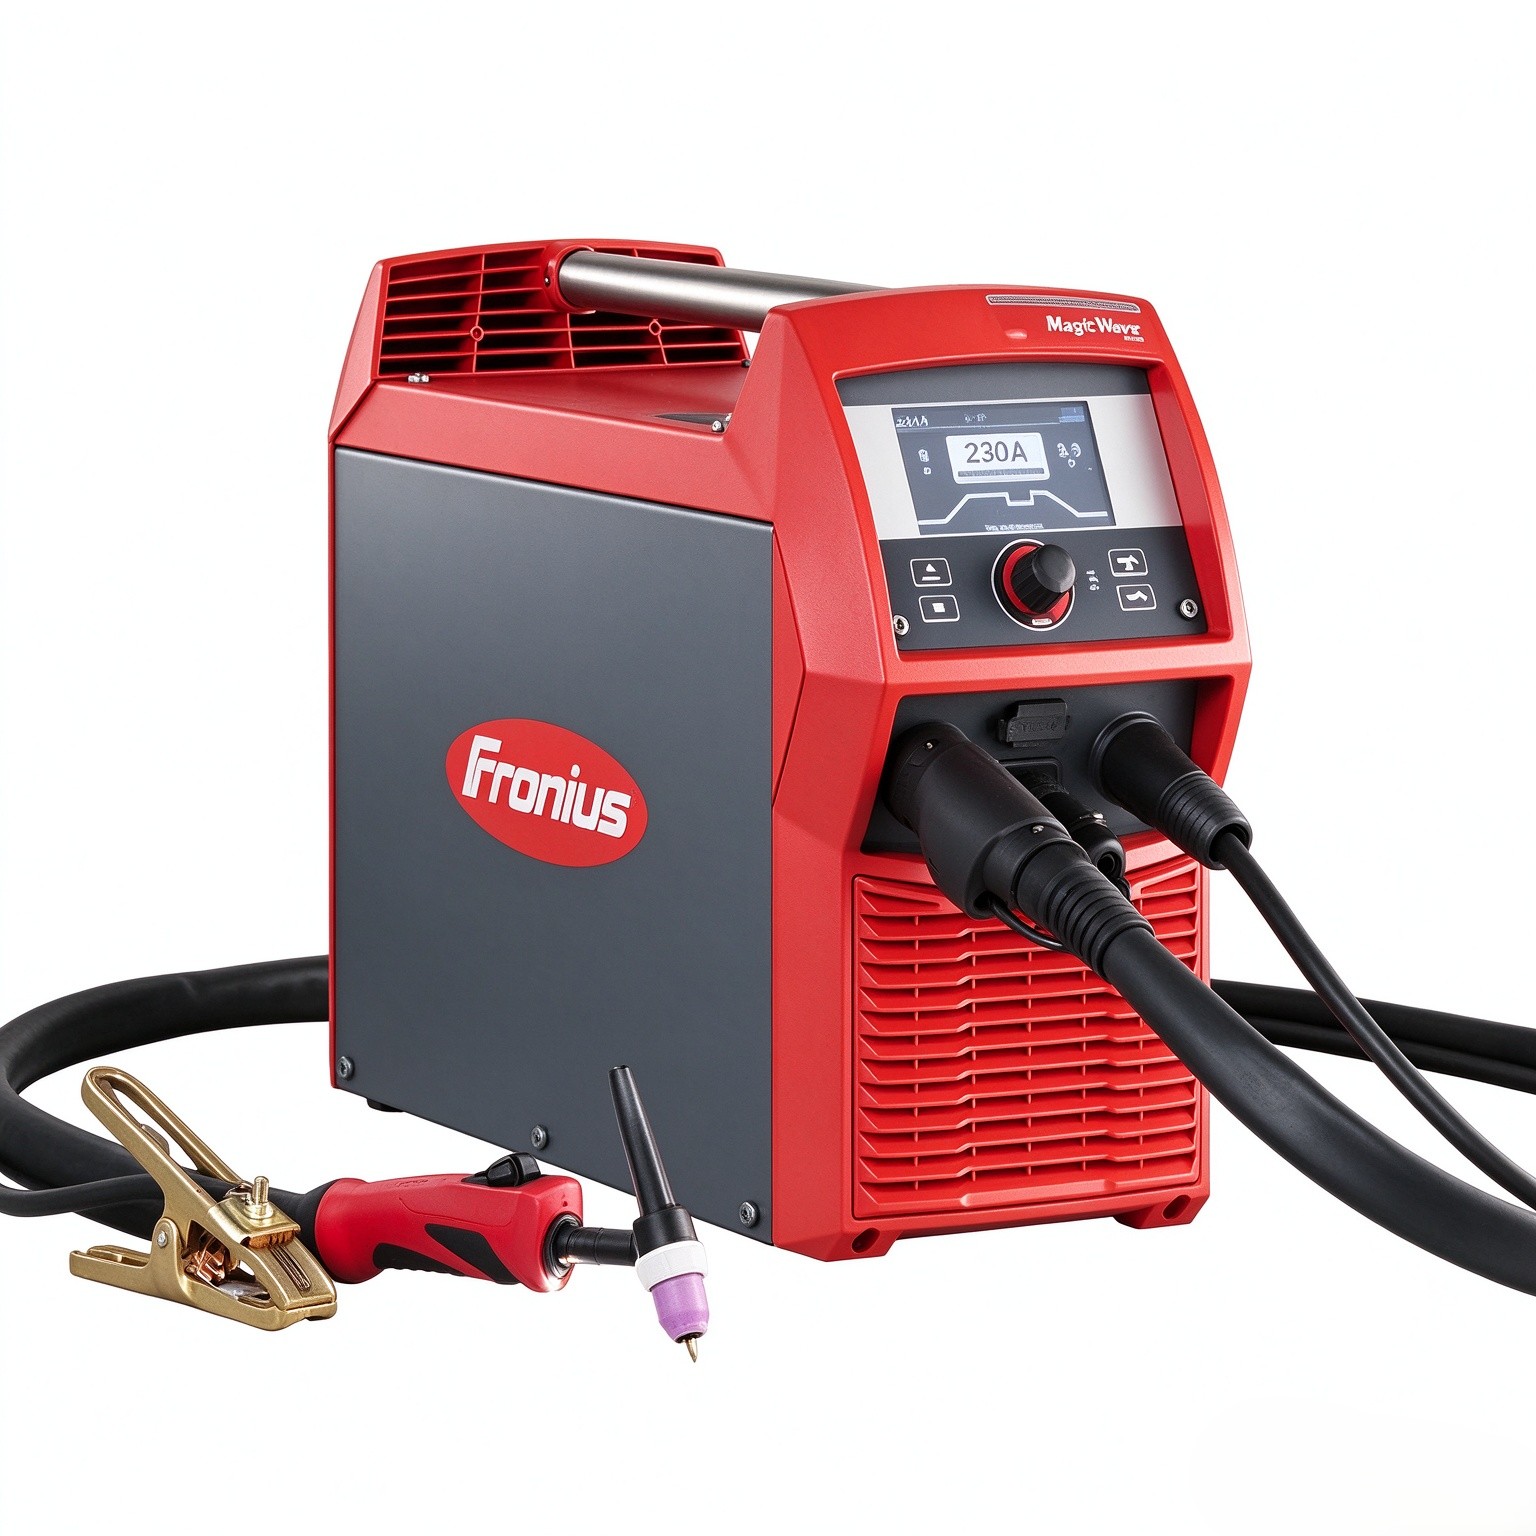
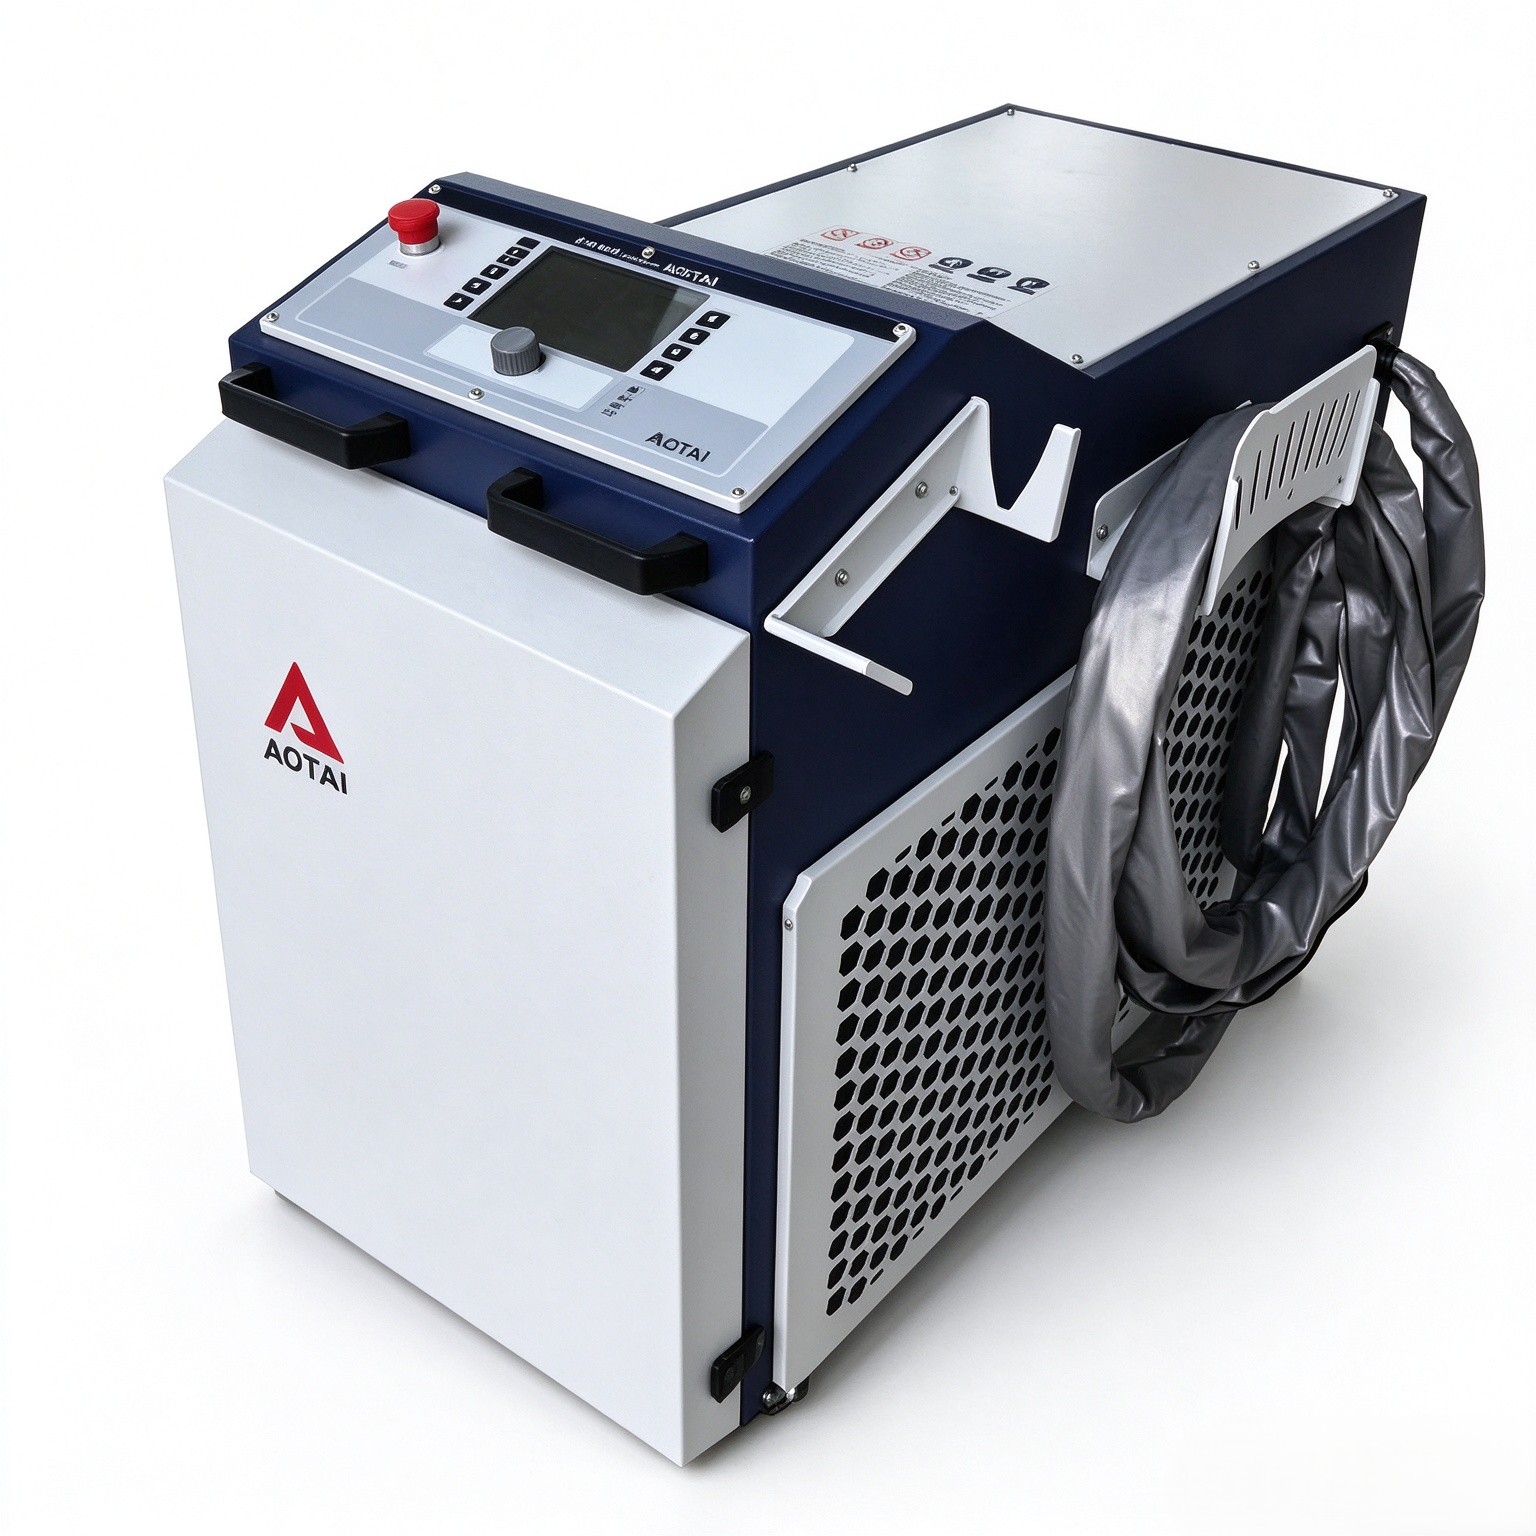
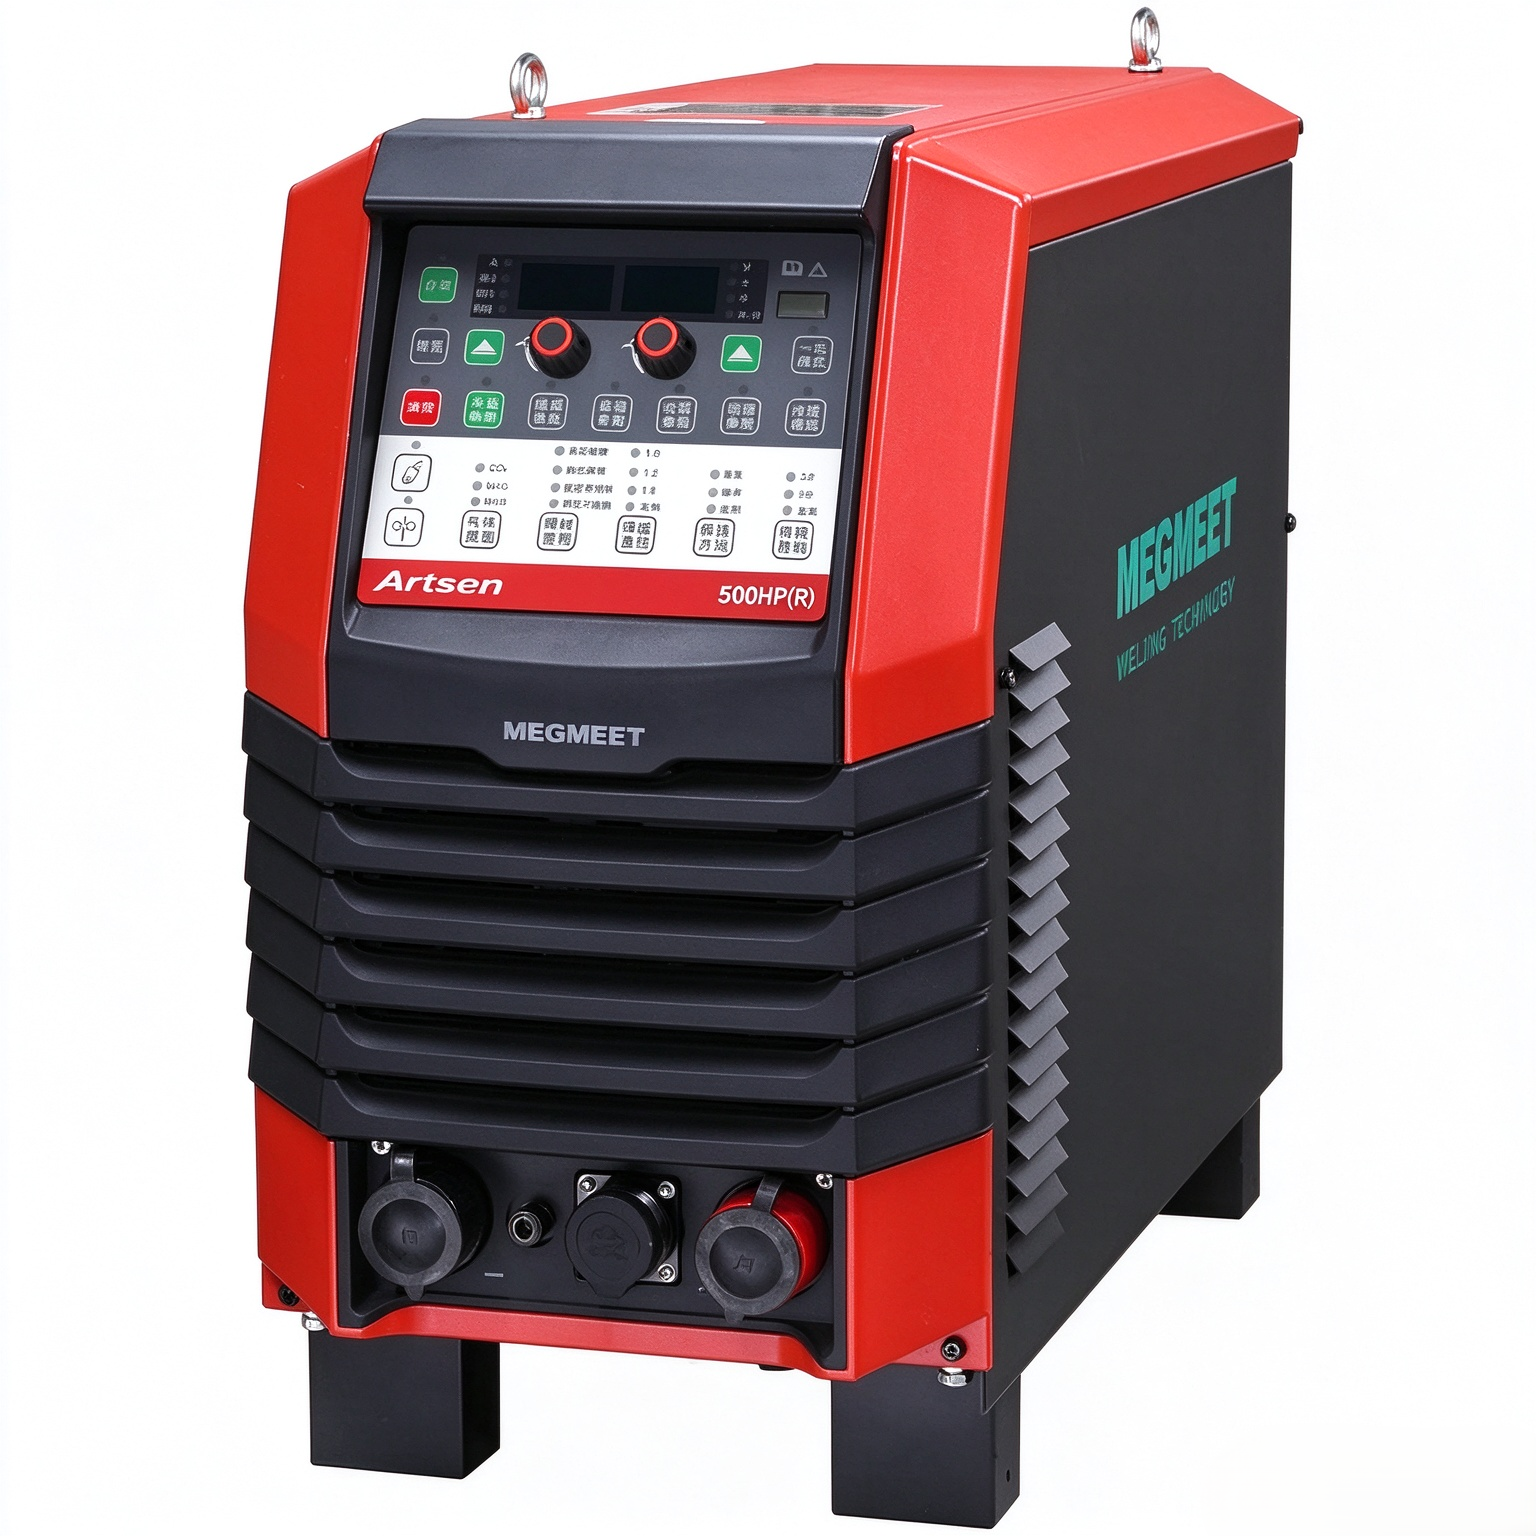
MEGMEET, тяжелонагруженный импульсный полуавтомат для сварки CO₂/MAG/MIG Artsen Evo 500HP(R)
Особенности продукта • Имеет технологию сварки короткой дугой импульсом, обеспечивает высокоскоростную импульсную сварку. • Функция постоянной глубины проплавления: скорость подачи проволоки автоматически изменяется при изменении вылета проволоки, что поддерживает стабильную глубину проплавле...
Описание
маркер
Особенности продукта • Имеет технологию сварки короткой дугой импульсом, обеспечивает высокоскоростную импульсную сварку. • Функция постоянной глубины проплавления: скорость подачи проволоки автоматически изменяется при изменении вылета проволоки, что поддерживает стабильную глубину проплавления. • Подходит для высококачественной сварки углеродистой и нержавеющей стали. • Оснащён USB-портом, что позволяет клиентам легко использовать передовые сварочные технологии MEGMEET. Для сварки разных материалов можно установить дополнительное программное обеспечение с различными технологиями. • Коэффициент нагрузки 100% при токе 500 А, отлично подходит для длительной работы с большим током. • Поддерживает управление от робота и групповой контроль и мониторинг одновременно.
☑ Постоянный ток
☑ Импульсная сварка короткой дугой
☑ Постоянная глубина проплавления
☑ Сплошная проволока для углеродистой стали
☑ Порошковая проволока для углеродистой стали
☑ Сплошная проволока для нержавеющей стали
☑ Порошковая проволока для нержавеющей стали
☑ USB-порт
☐ Интерфейс группового контроля (опция)
Thunder Fusion
(Импульсная сварка короткой дугой)
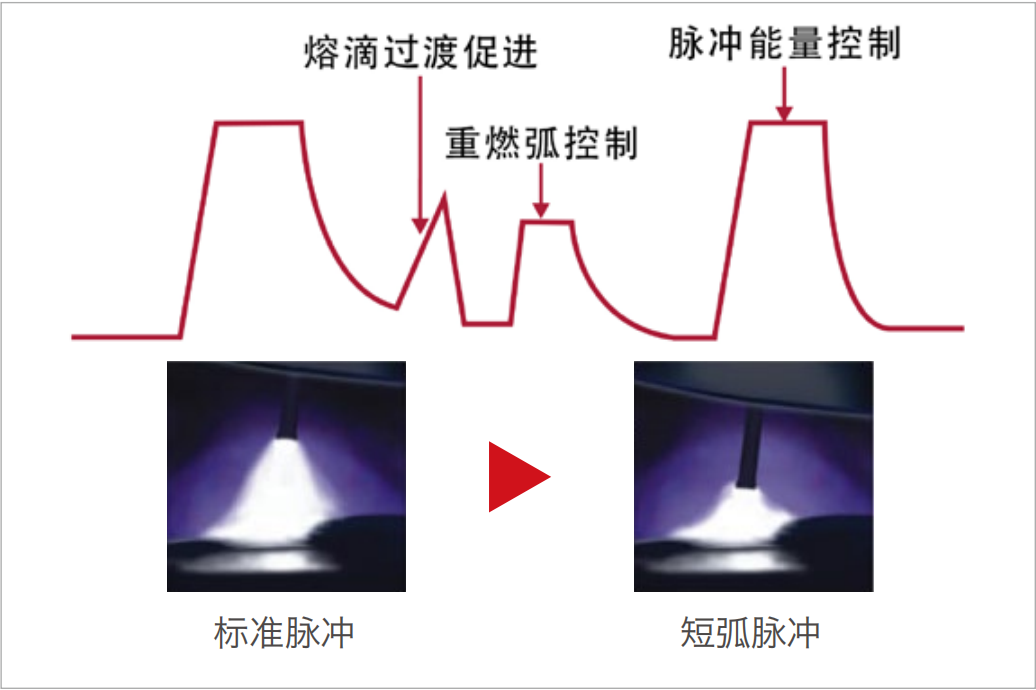
На основе стандартной импульсной волны реализован алгоритм программного обеспечения для процесса короткого замыкания. Он устраняет недостатки стандартного импульсного режима: избыточный нагрев и низкую скорость наплавки, а также недостатки режима постоянного тока: сильное разбрызгивание и чрезмерные колебания сварочной ванны. Данная технология идеально сочетает режимы постоянного тока и импульса, обеспечивая импульсную сварку с укороченной дугой.
Если нужно краткий вариант для слайда:
Алгоритм короткого замыкания на базе стандартной импульсной волны устраняет перегрев и низкую наплавку импульсного режима, а также разбрызгивание и колебания ванны при сварке постоянным током. Сочетает преимущества обоих режимов для импульсной сварки короткой дугой.
Технологические особенности:
• Импульсный режим с малым разбрызгиванием достигается даже при низком напряжении, сварной шов имеет эстетичный вид. • По сравнению со стандартным импульсом расстояние переноса капли меньше, частота переноса выше, высокая помехоустойчивость. • Высокая жёсткость дуги, хорошая направленность, идеально подходит для робототехнического отслеживания дуги с колебанием горелки. • По сравнению со стандартным импульсом теплоподвод ниже, маловероятен подрез кромок, при одинаковом теплоподводе скорость наплавки выше.
Consistant Fusion
(Постоянная глубина проплавления)
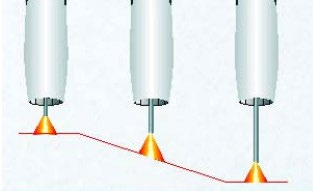
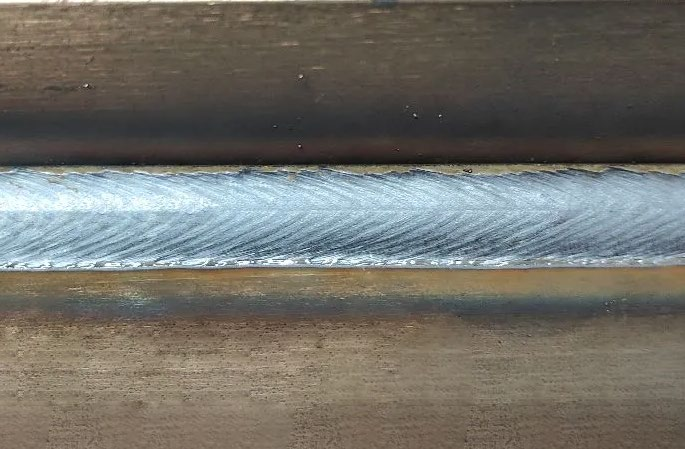
При изменении вылета проволоки из-за неровностей основного металла сварочный аппарат автоматически корректирует мгновенную скорость подачи проволоки. Это снижает влияние колебаний вылета на глубину проплавления, значительно уменьшая количество дефектов и повышая качество сварки. Отличная динамика и стабильность дуги обеспечивают постоянную глубину проплавления и высокое качество формирования шва.
USB-порт
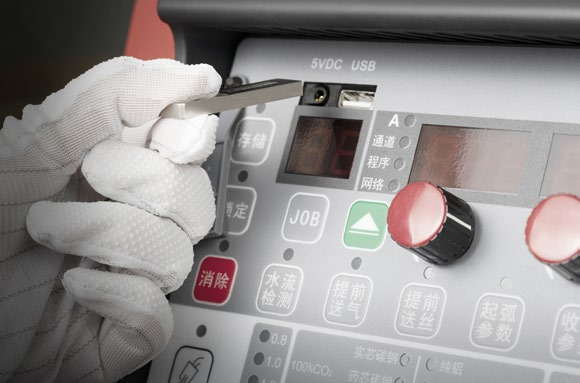
Обеспечивает клиентам удобный доступ к передовым сварочным технологиям MEGMEET и индивидуальную настройку функций. Пакеты технологического ПО можно получить по электронной почте, самостоятельно скачать на USB-накопитель и обновить сварочный аппарат.
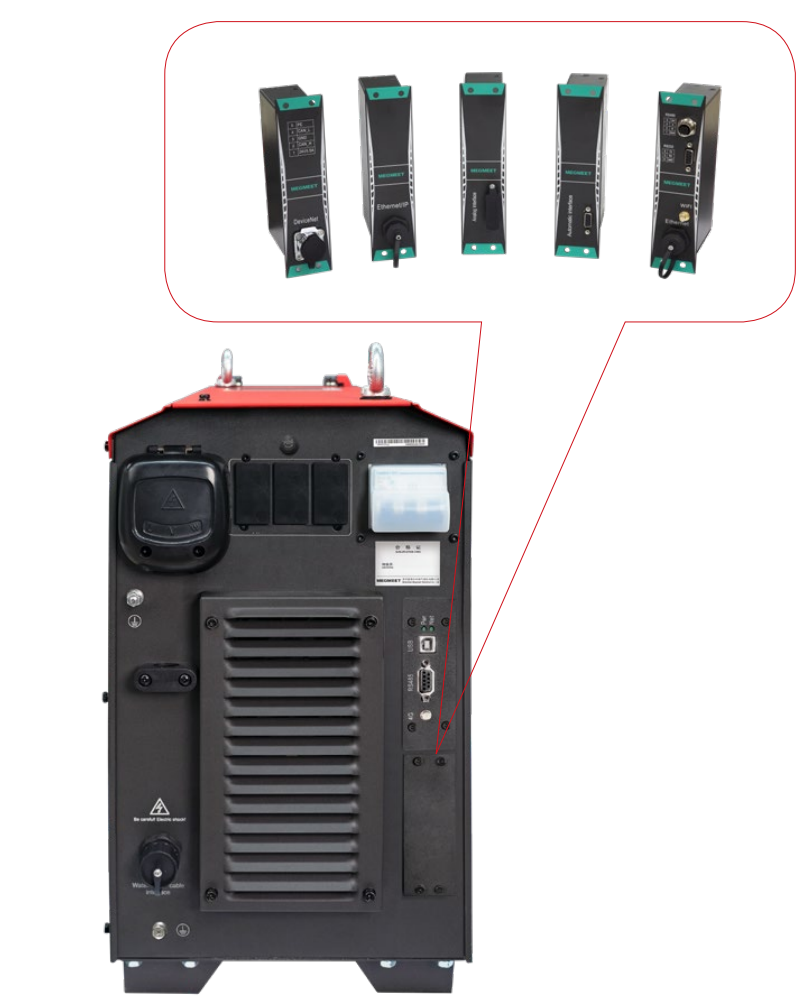
Встроенный дизайн коммуникационного модуля
Гибкий выбор различных способов связи
Технические характеристики
| Параметр | Значение |
|---|---|
| Ручная модель | Artsen Evo 500HP |
| Роботизированная модель | Artsen Evo 500HPR |
| Способ управления | Полностью цифровой |
| Входное напряжение | Трехфазное 380 В (±15%) |
| Входная частота (широкий диапазон) | 45~65 Гц |
| Входная мощность | 24 кВА / 22,3 кВт |
| Коэффициент мощности | 0,93 |
| КПД | 90,4% |
| Номинальное напряжение холостого хода | 85 В |
| Номинальный выходной ток | 500 А |
| Диапазон задаваемого тока | 30~500 А |
| Диапазон задаваемого напряжения | 12~45 В |
| Номинальный коэффициент нагрузки | 100% при 500 А |
| Класс изоляции | H |
| Степень защиты | IP23S |
| Окружающая температура основного блока | -10℃~+40℃ |
| Габариты (Д × Ш × В) | 620 × 300 × 480 мм |
| Масса | 51,7 кг |
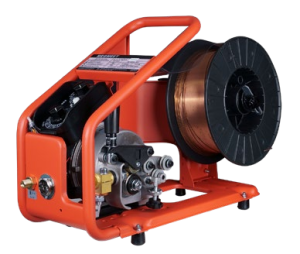
Технические характеристики ручного механизма подачи проволоки
| Параметр | Значение |
|---|---|
| Модель | WF2-50ZP |
| Номинальный ток подающего механизма | 4,5 А |
| Номинальное напряжение подающего механизма | 24 В |
| Скорость подачи проволоки | 0,8~24,4 м/мин |
| Диаметр канала ролика подачи | Ø0,8~1,6 мм |
| Тип катушки проволоки | Стандартная катушка сварочной проволоки |
| Привод | Один ведущий ролик |
| Разъём сварочной горелки | Японский разъём |
| Габариты (Д × Ш × В) | 519 × 200 × 370 мм |
| Масса | 9,6 кг |
Способы связи сварочных аппаратов серии Evo с роботами (N+1)
| Функция | Отслеживание дуги | Контактное позиционирование 54В | Аналоговый | DeviceNet | CANopen | MEGMEET CAN | EtherNet/IP | EtherCAT | Profinet |
|---|---|---|---|---|---|---|---|---|---|
| Доступность | ● | ● | ○ | ● | ● | ● | ○ | ○ | ○ |
Технические характеристики роботизированного подающего механизма
| Модель | Габариты (Д × Ш × В), мм | Разъём сварочной горелки | Масса, кг | Иллюстрация изделия |
|---|---|---|---|---|
| WF1-50ZE | 248×161×221 | Европейский | 7,4 | 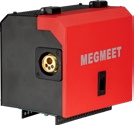 |
| WF1-50ZER | 223×152×221 | Японский | 7,4 | 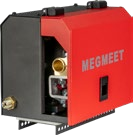 |
связаться с нами
Сопутствующие популярные продукты
220kg вылет руки 2800mm,Промышленные роботы QJR220-2800G
Рисунок размеров и максимального диапазона движения робота Таблица базовых спецификаций робота
berAlweld°4043 MIG Сварочная проволока из алюминиевого сплава
Всесторонняя сертификация систем и продукции Сертификация систем ISO9001, IATF16949 и сертификаци...
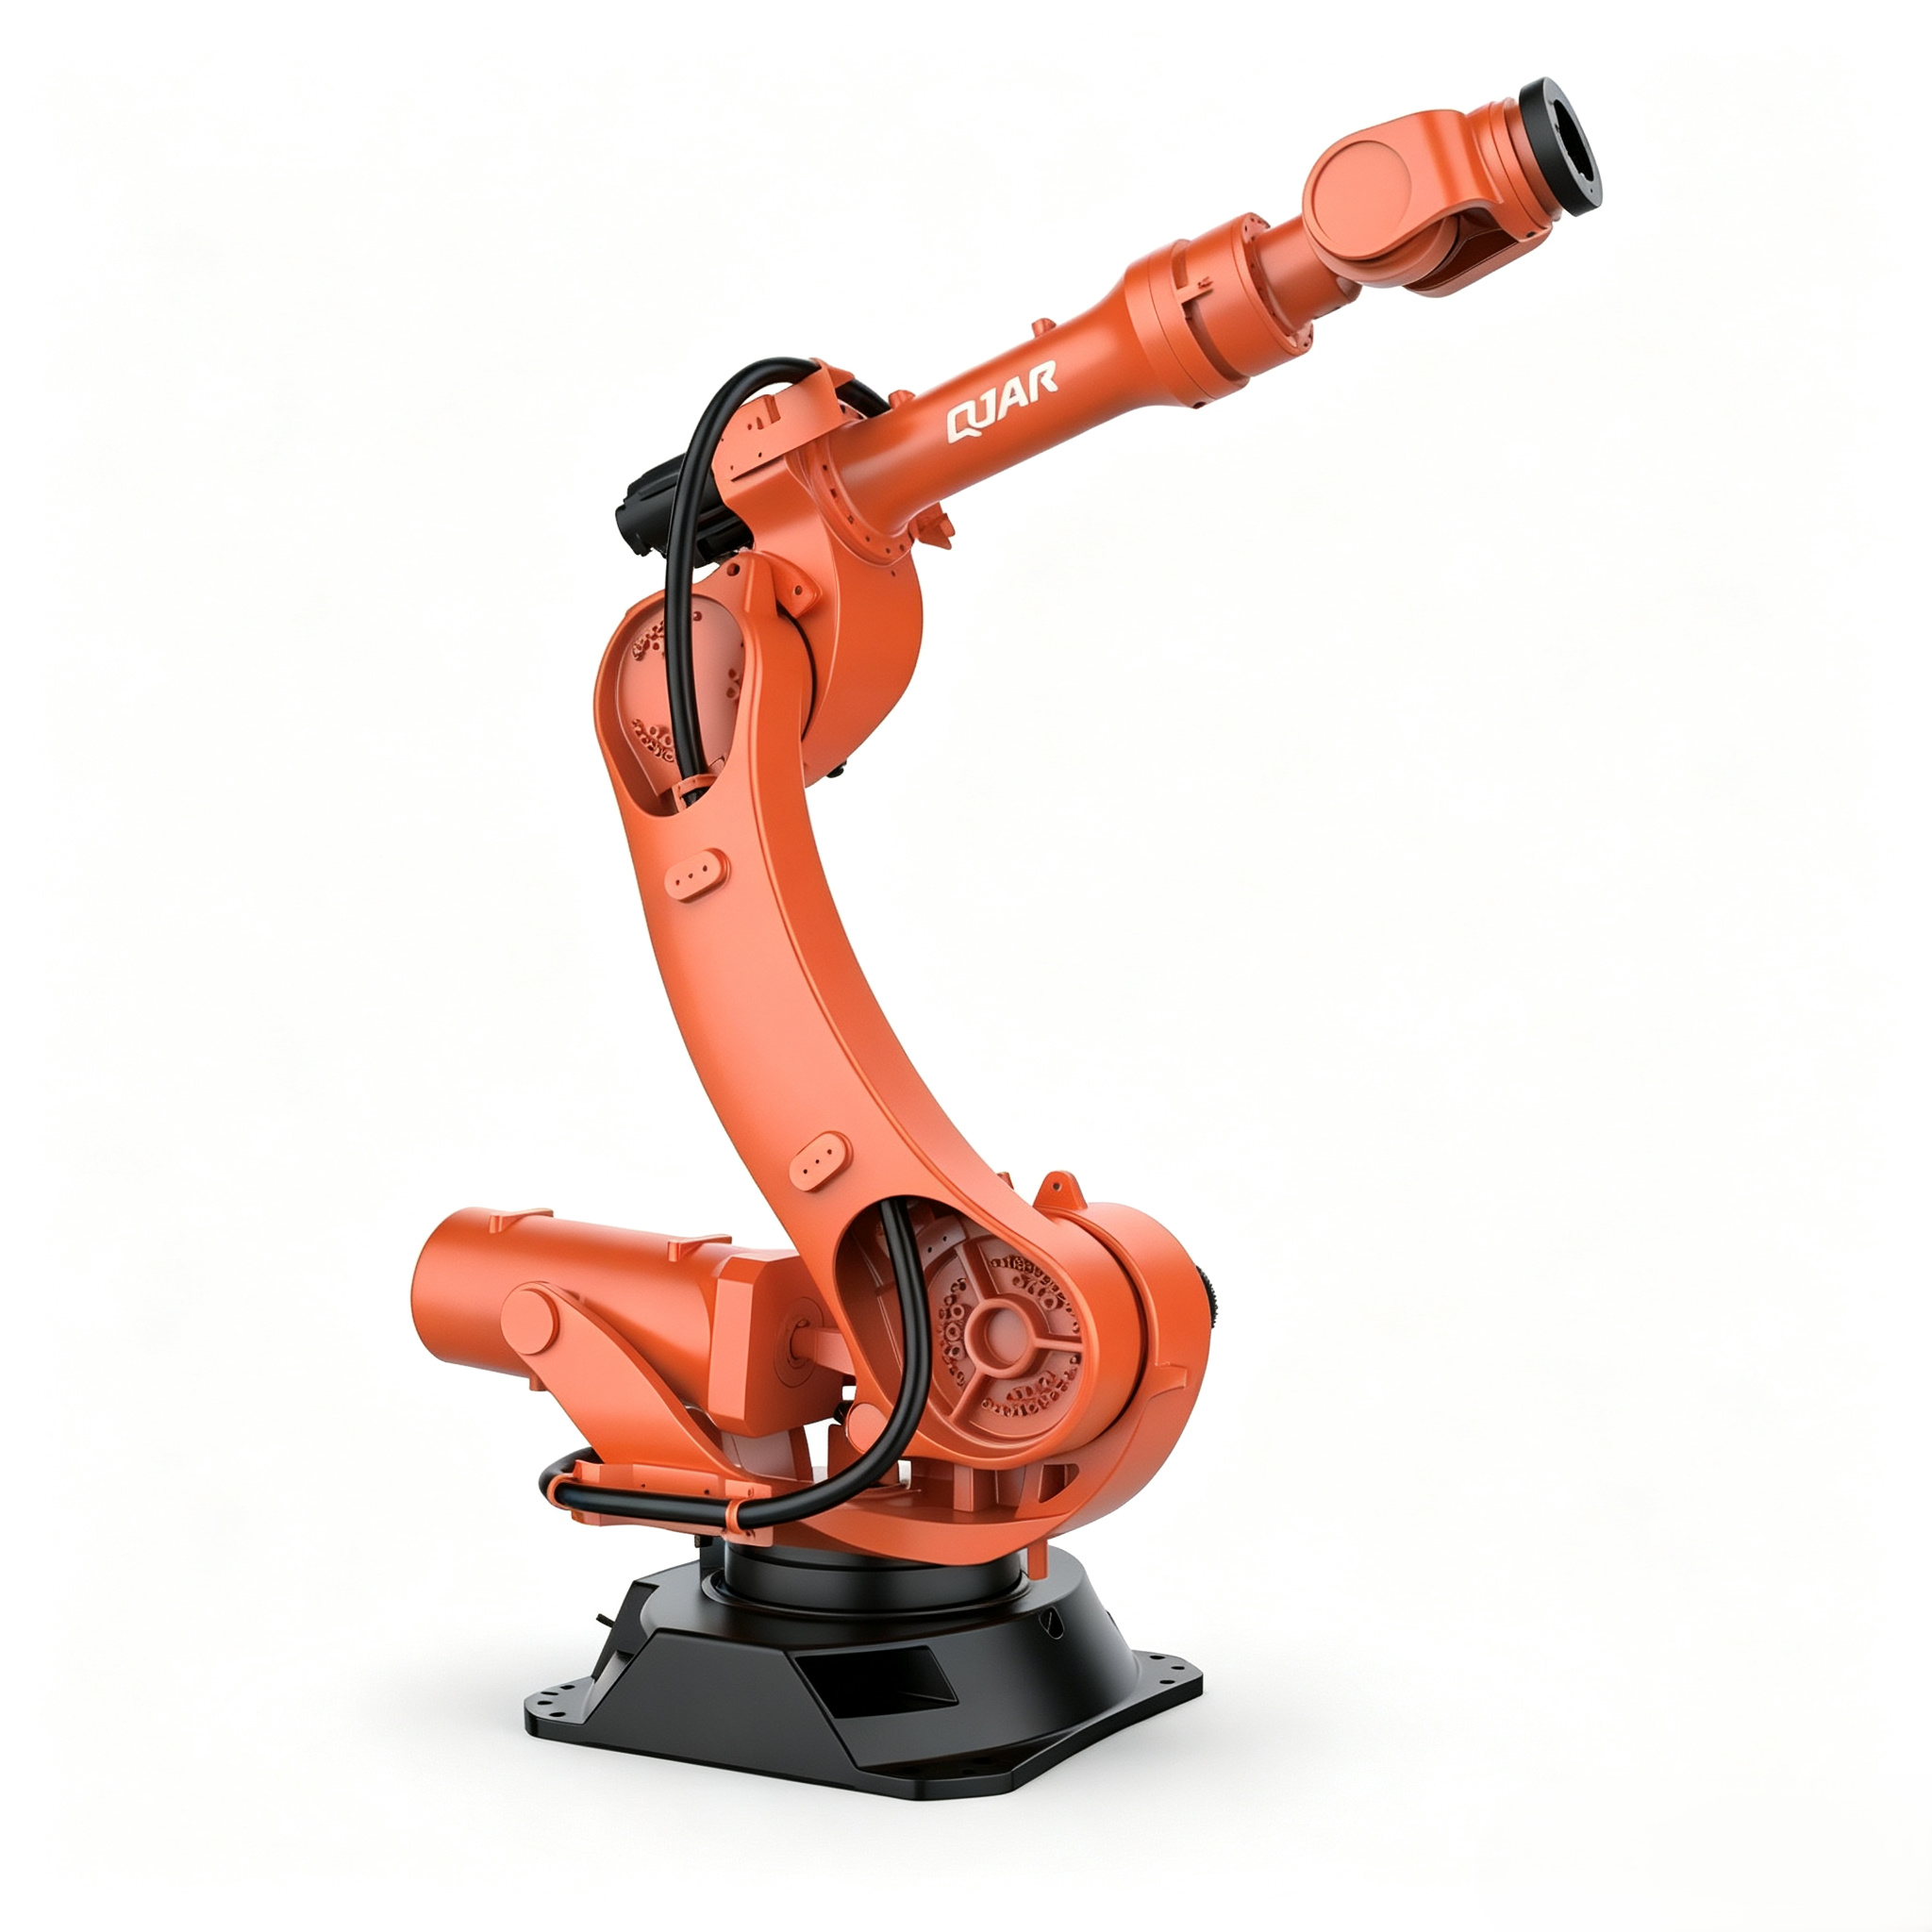
210kg вылет руки 2683mm,Промышленные роботы QJR210-1
210kg вылет руки 2683mm,Промышленные роботы QJR210-1 Грузоподъемность 210 кг, вылет руки 2,65 м. ...
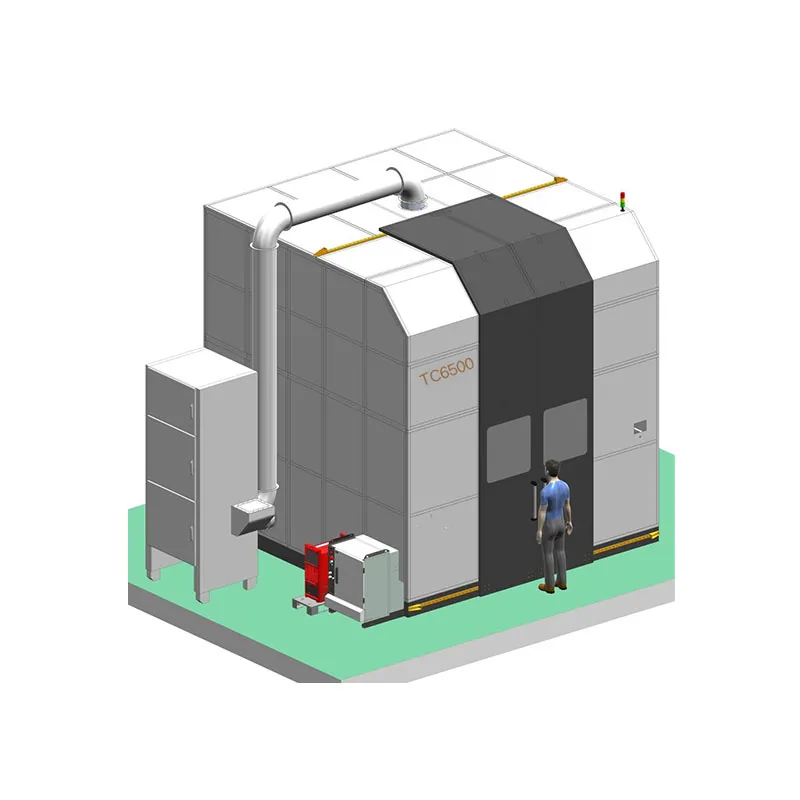
Серия TC6500 Аддитивные системы (3D-печать)
Серия Модель Габариты оборудования Производительность формования Диаметр присадочной проволоки Ра...
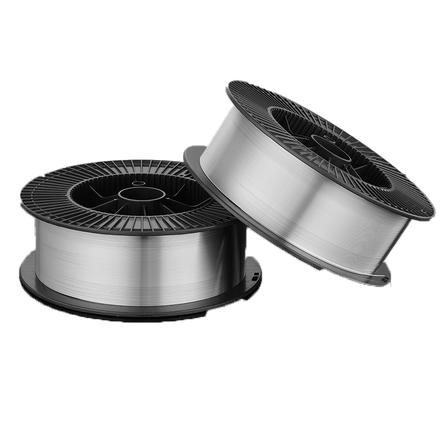
berAlweld°5183 MIG Сварочная проволока из алюминиевого сплава
Всесторонняя сертификация систем и продукции Сертификация систем ISO9001, IATF16949 и сертификаци...
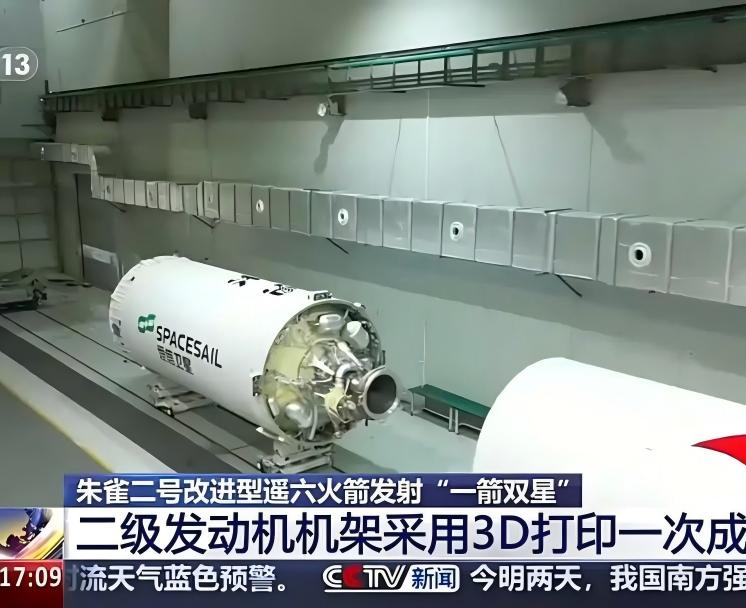
3D-печать рамы ракетного двигателя
Примеры применения Ланьцзян Космос, ракета Чжуцюэ-2 Ланьцзян ...
100kg вылет руки 2512mm,4-осевой робот QJR100-2500M
100kg вылет руки 2512mm,4-осевой робот QJR100-2500M Современный внешний дизайн; конструкция повыш...
Заказные автоматические сварочные системы в вакуумных камерах
● Особое назначение Комплексные решения для автоматической сварки в контролируемой атмосфере, про...
Автоматическое сварочное оборудование для ракетных двигателей
Разработка по техническому заданию заказчика. Случай 1: ...
Сварочный аппарат TIG AOTAI, система вибрационной горячей проволоки
■ Инверторная технология обеспечивает высокую стабильность сварочного тока при колебаниях напряже...
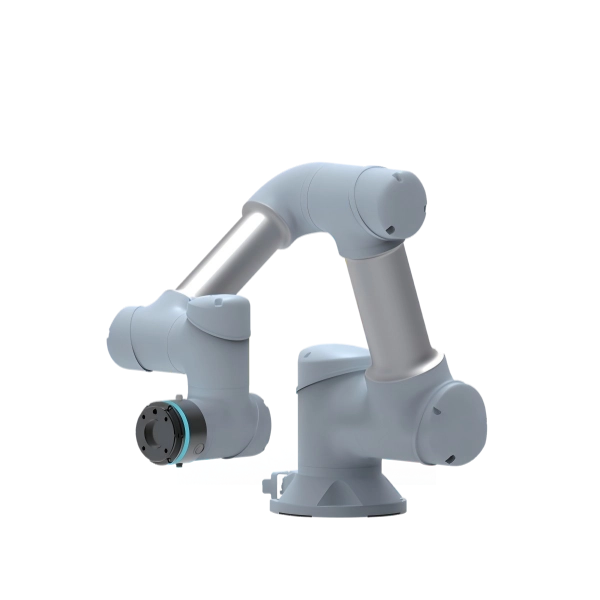
3kg вылет руки 618mm,GCR3-618 Коллаборативный робот
GCR3-618 является премиальным универсальным коллаборативным роботом серии GCR. Благодаря высокой грузоподъёмности и увеличен ному радиусу рабочей зоны он подходит для широкого спектра производственных задач. Робот обладает основными преимуществами колл аборативных роботов: безопасность совместной работы, простота эксплуатации, быстрое развертывание и низкое энергопотребление.
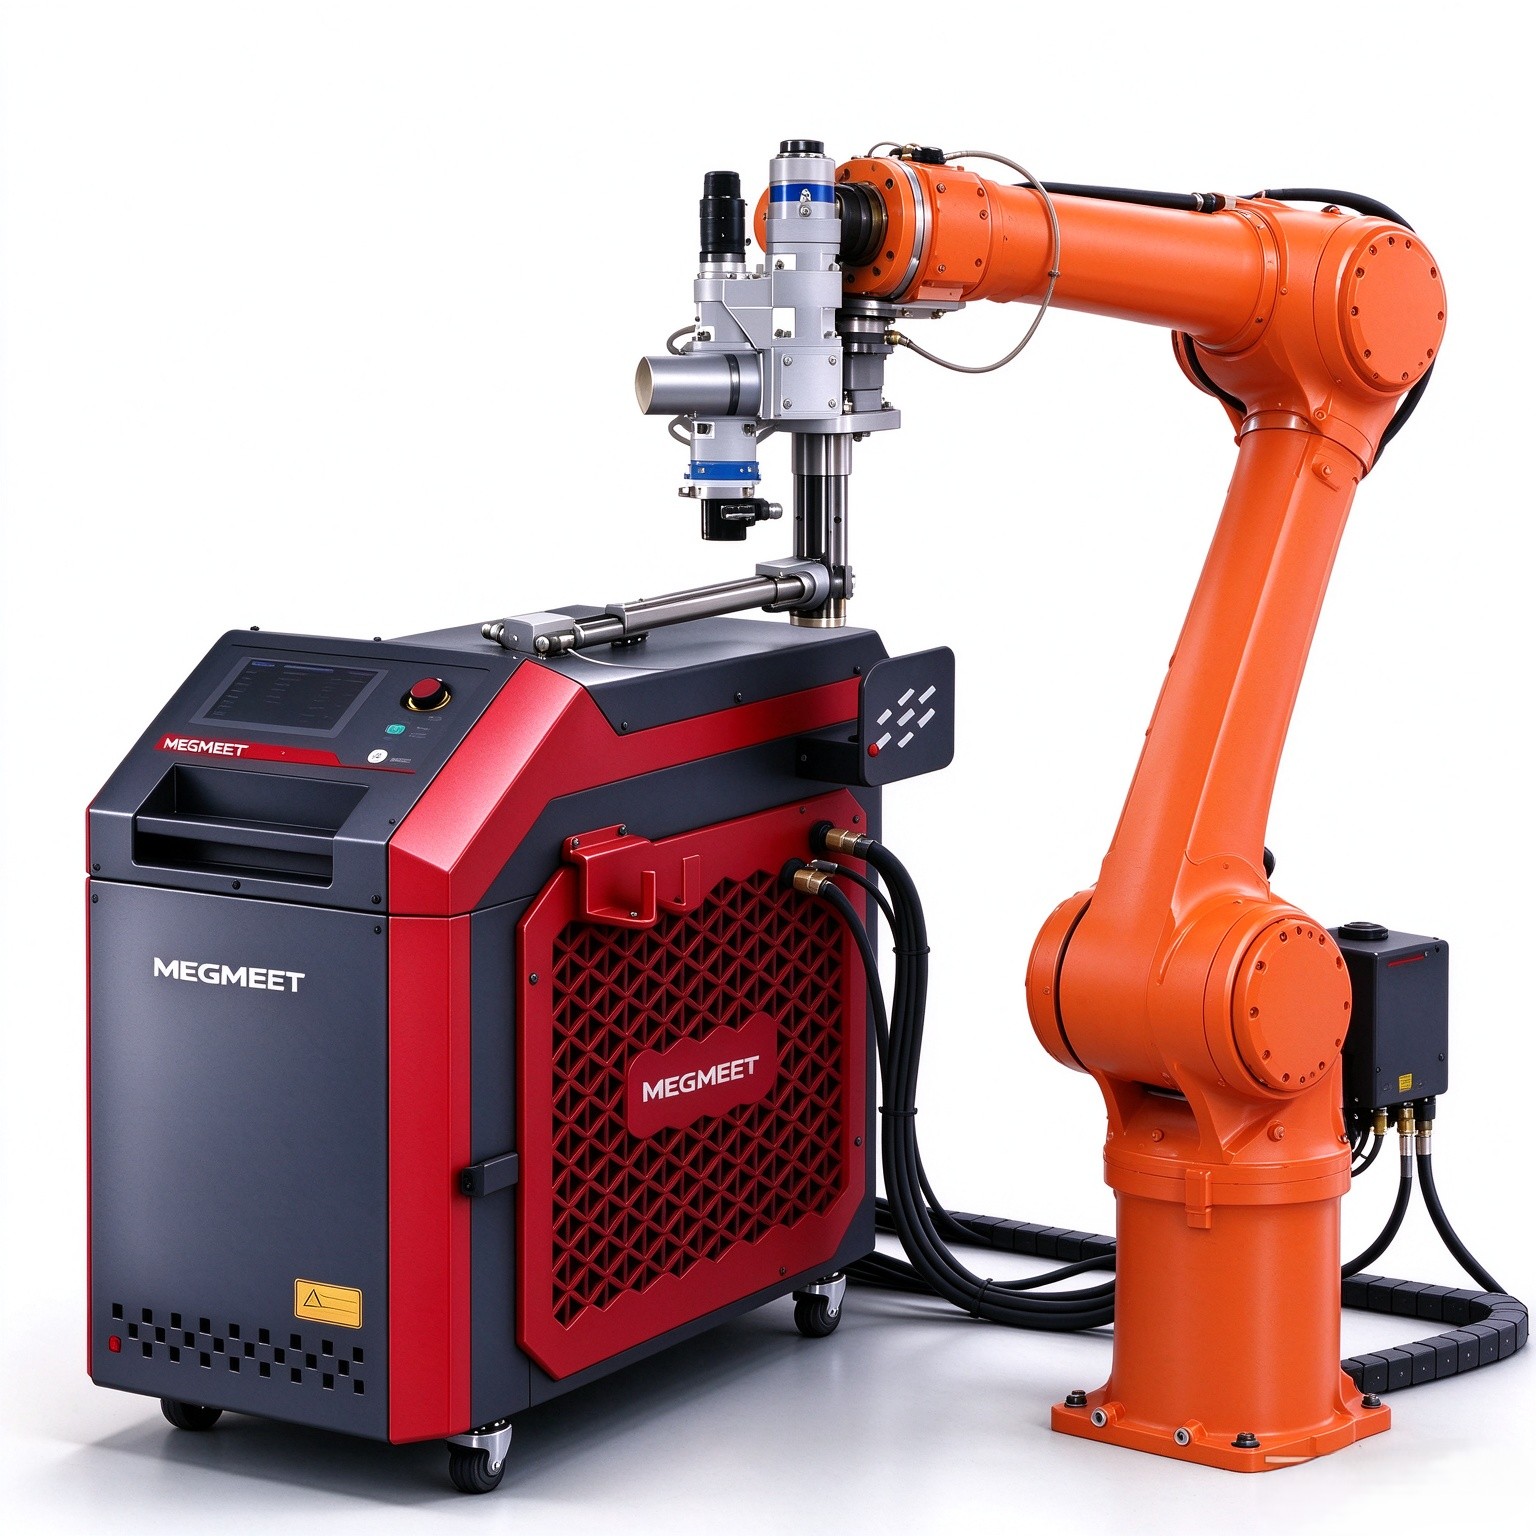
Лазерный сварочный аппарат MEGMEET с промышленным роботом
Интегрированная интеллектуальная технология комплексного управления • Интегрированная интеллектуа...
MEGMEET Комплект тяжелонагруженной импульсной сварки CO₂/MAG/MIG с коботом
Особенности продукта • Имеет технологию сварки короткой дугой импульсом, обеспечивает высокоскоро...
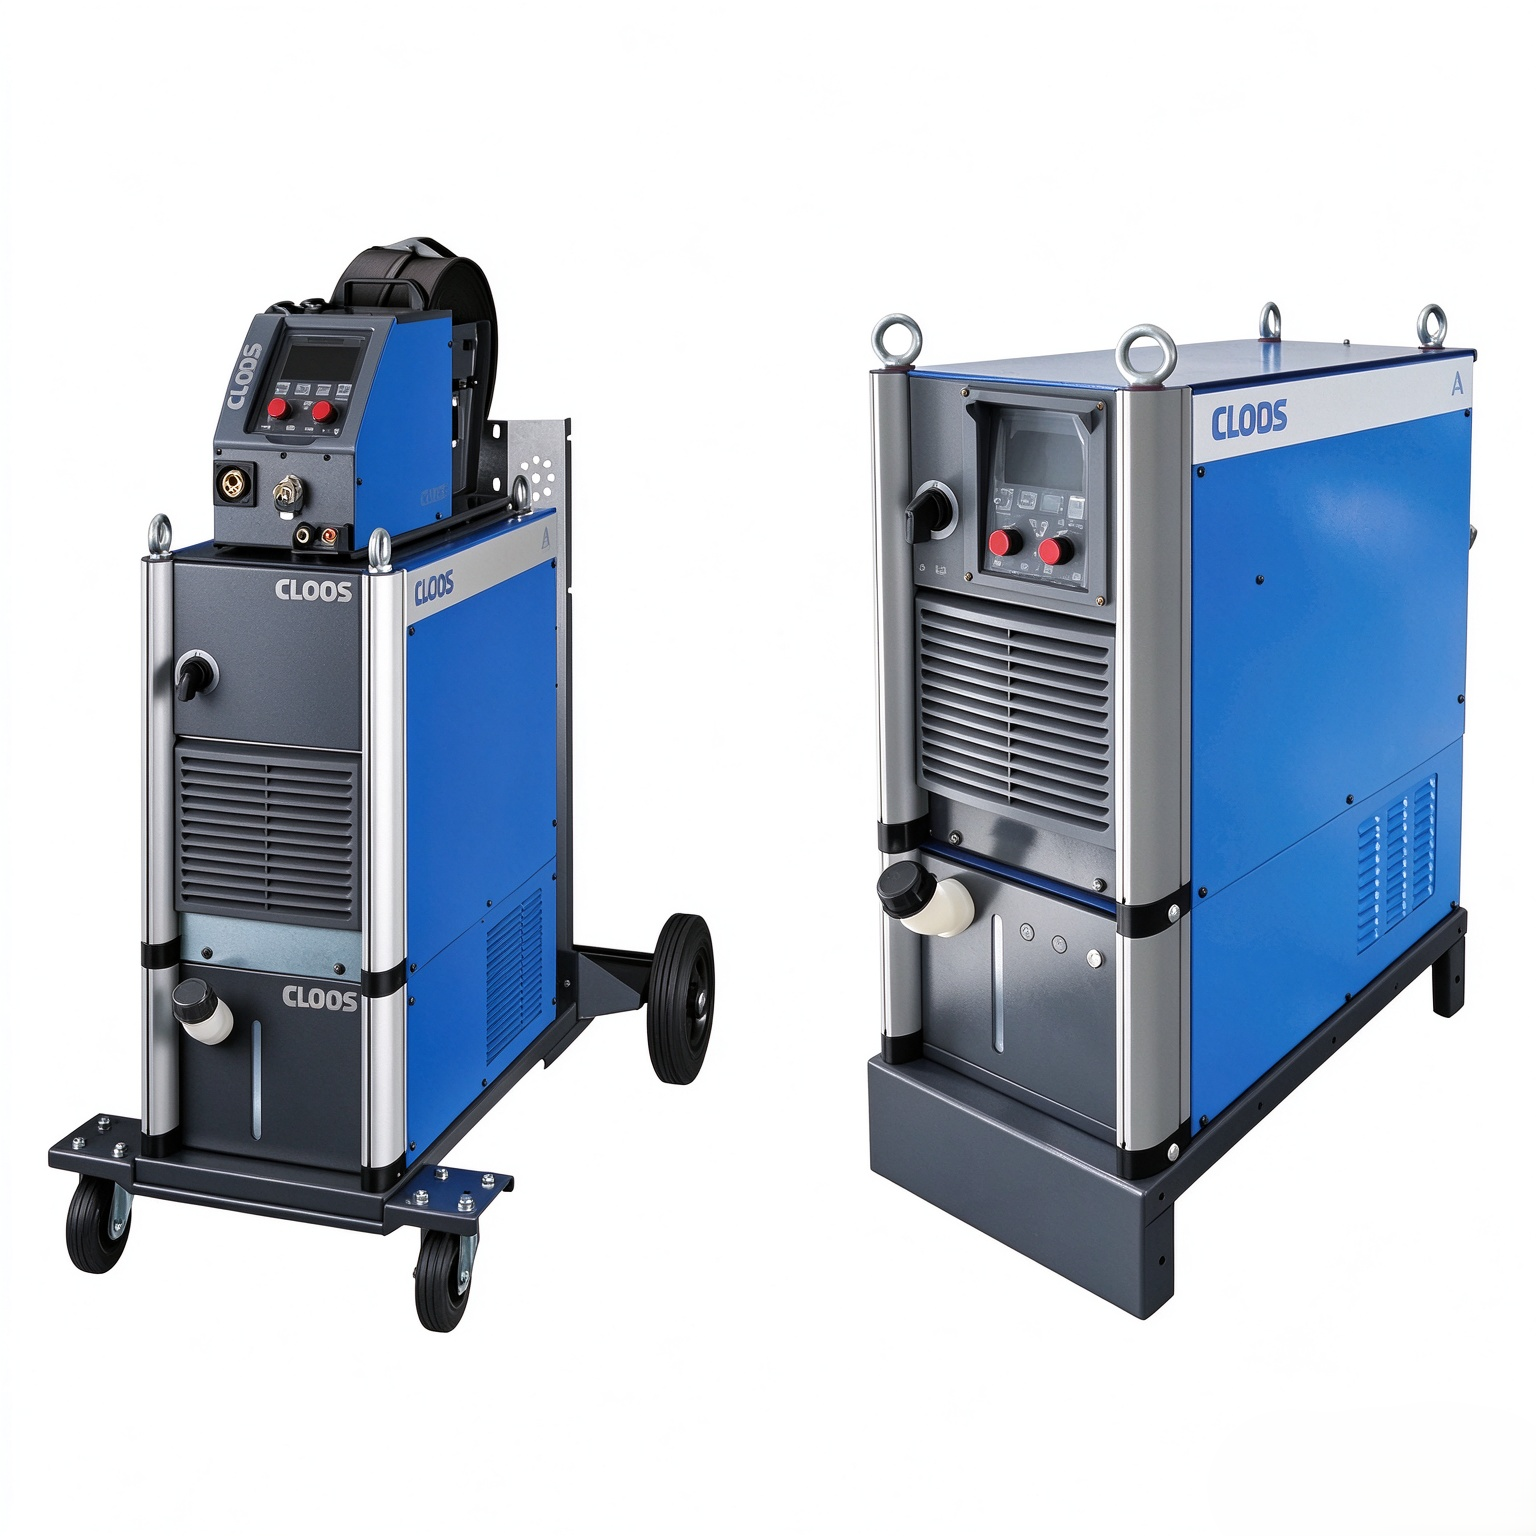
Сварочные источники питания CLOOS серии M/A
Обзор преимуществ Высокое соотношение цена-качество: ориентация на узкие сегменты рынка, наличи...
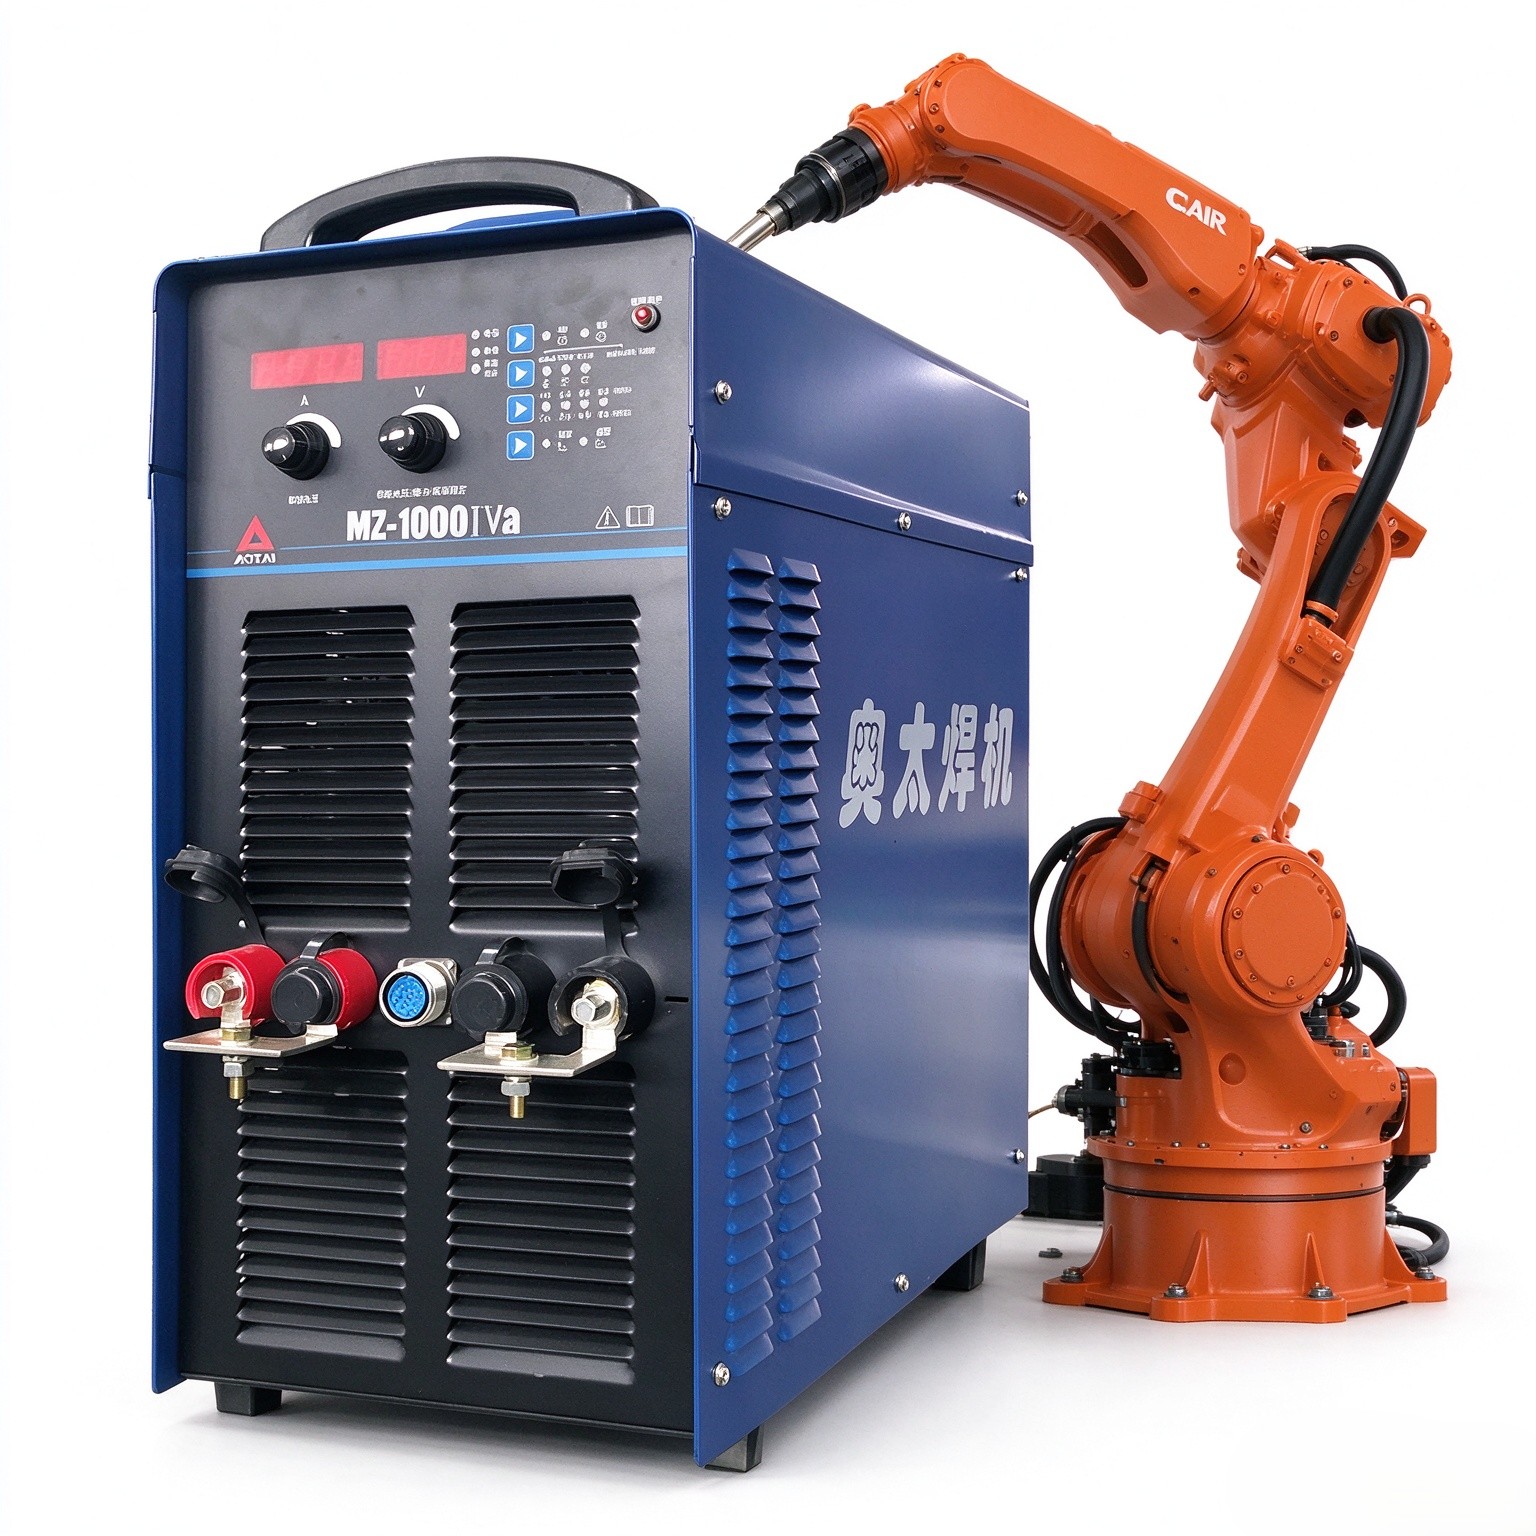
MZ-1000IVa AOTAI сварочный аппарат + сварочный робот
■ Многофункциональный аппарат, поддерживает подводную сварку, сварку в защитных газах, углеродно-...
12kg вылет руки 2304mm,Промышленные роботы QJR12-2300
Грузоподъемность 12 кг, вылет руки 2,3 м, компактная конструкция, монтаж на полу или перевернуто....
-


-


-


-


wechat

-
WhatsApp
