


Сварочные серии
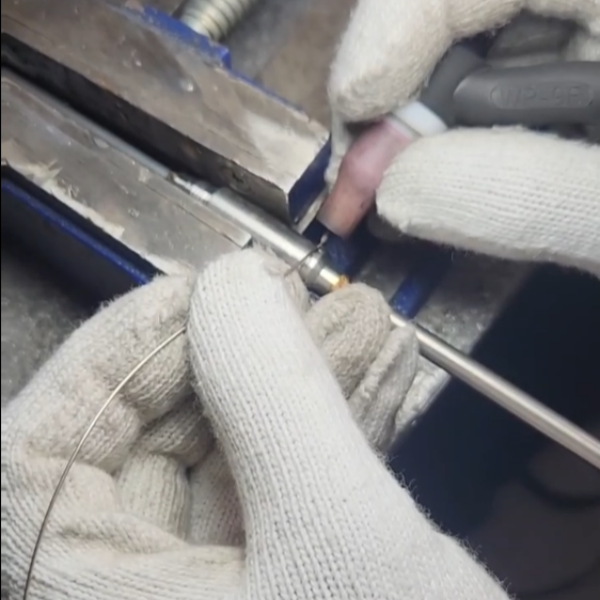
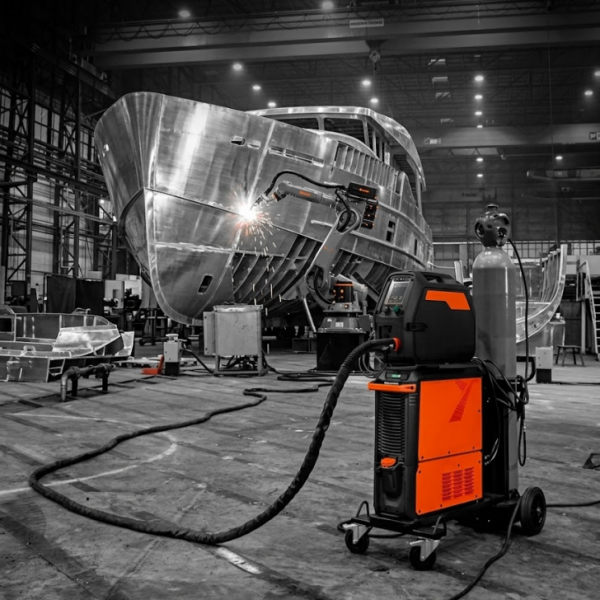


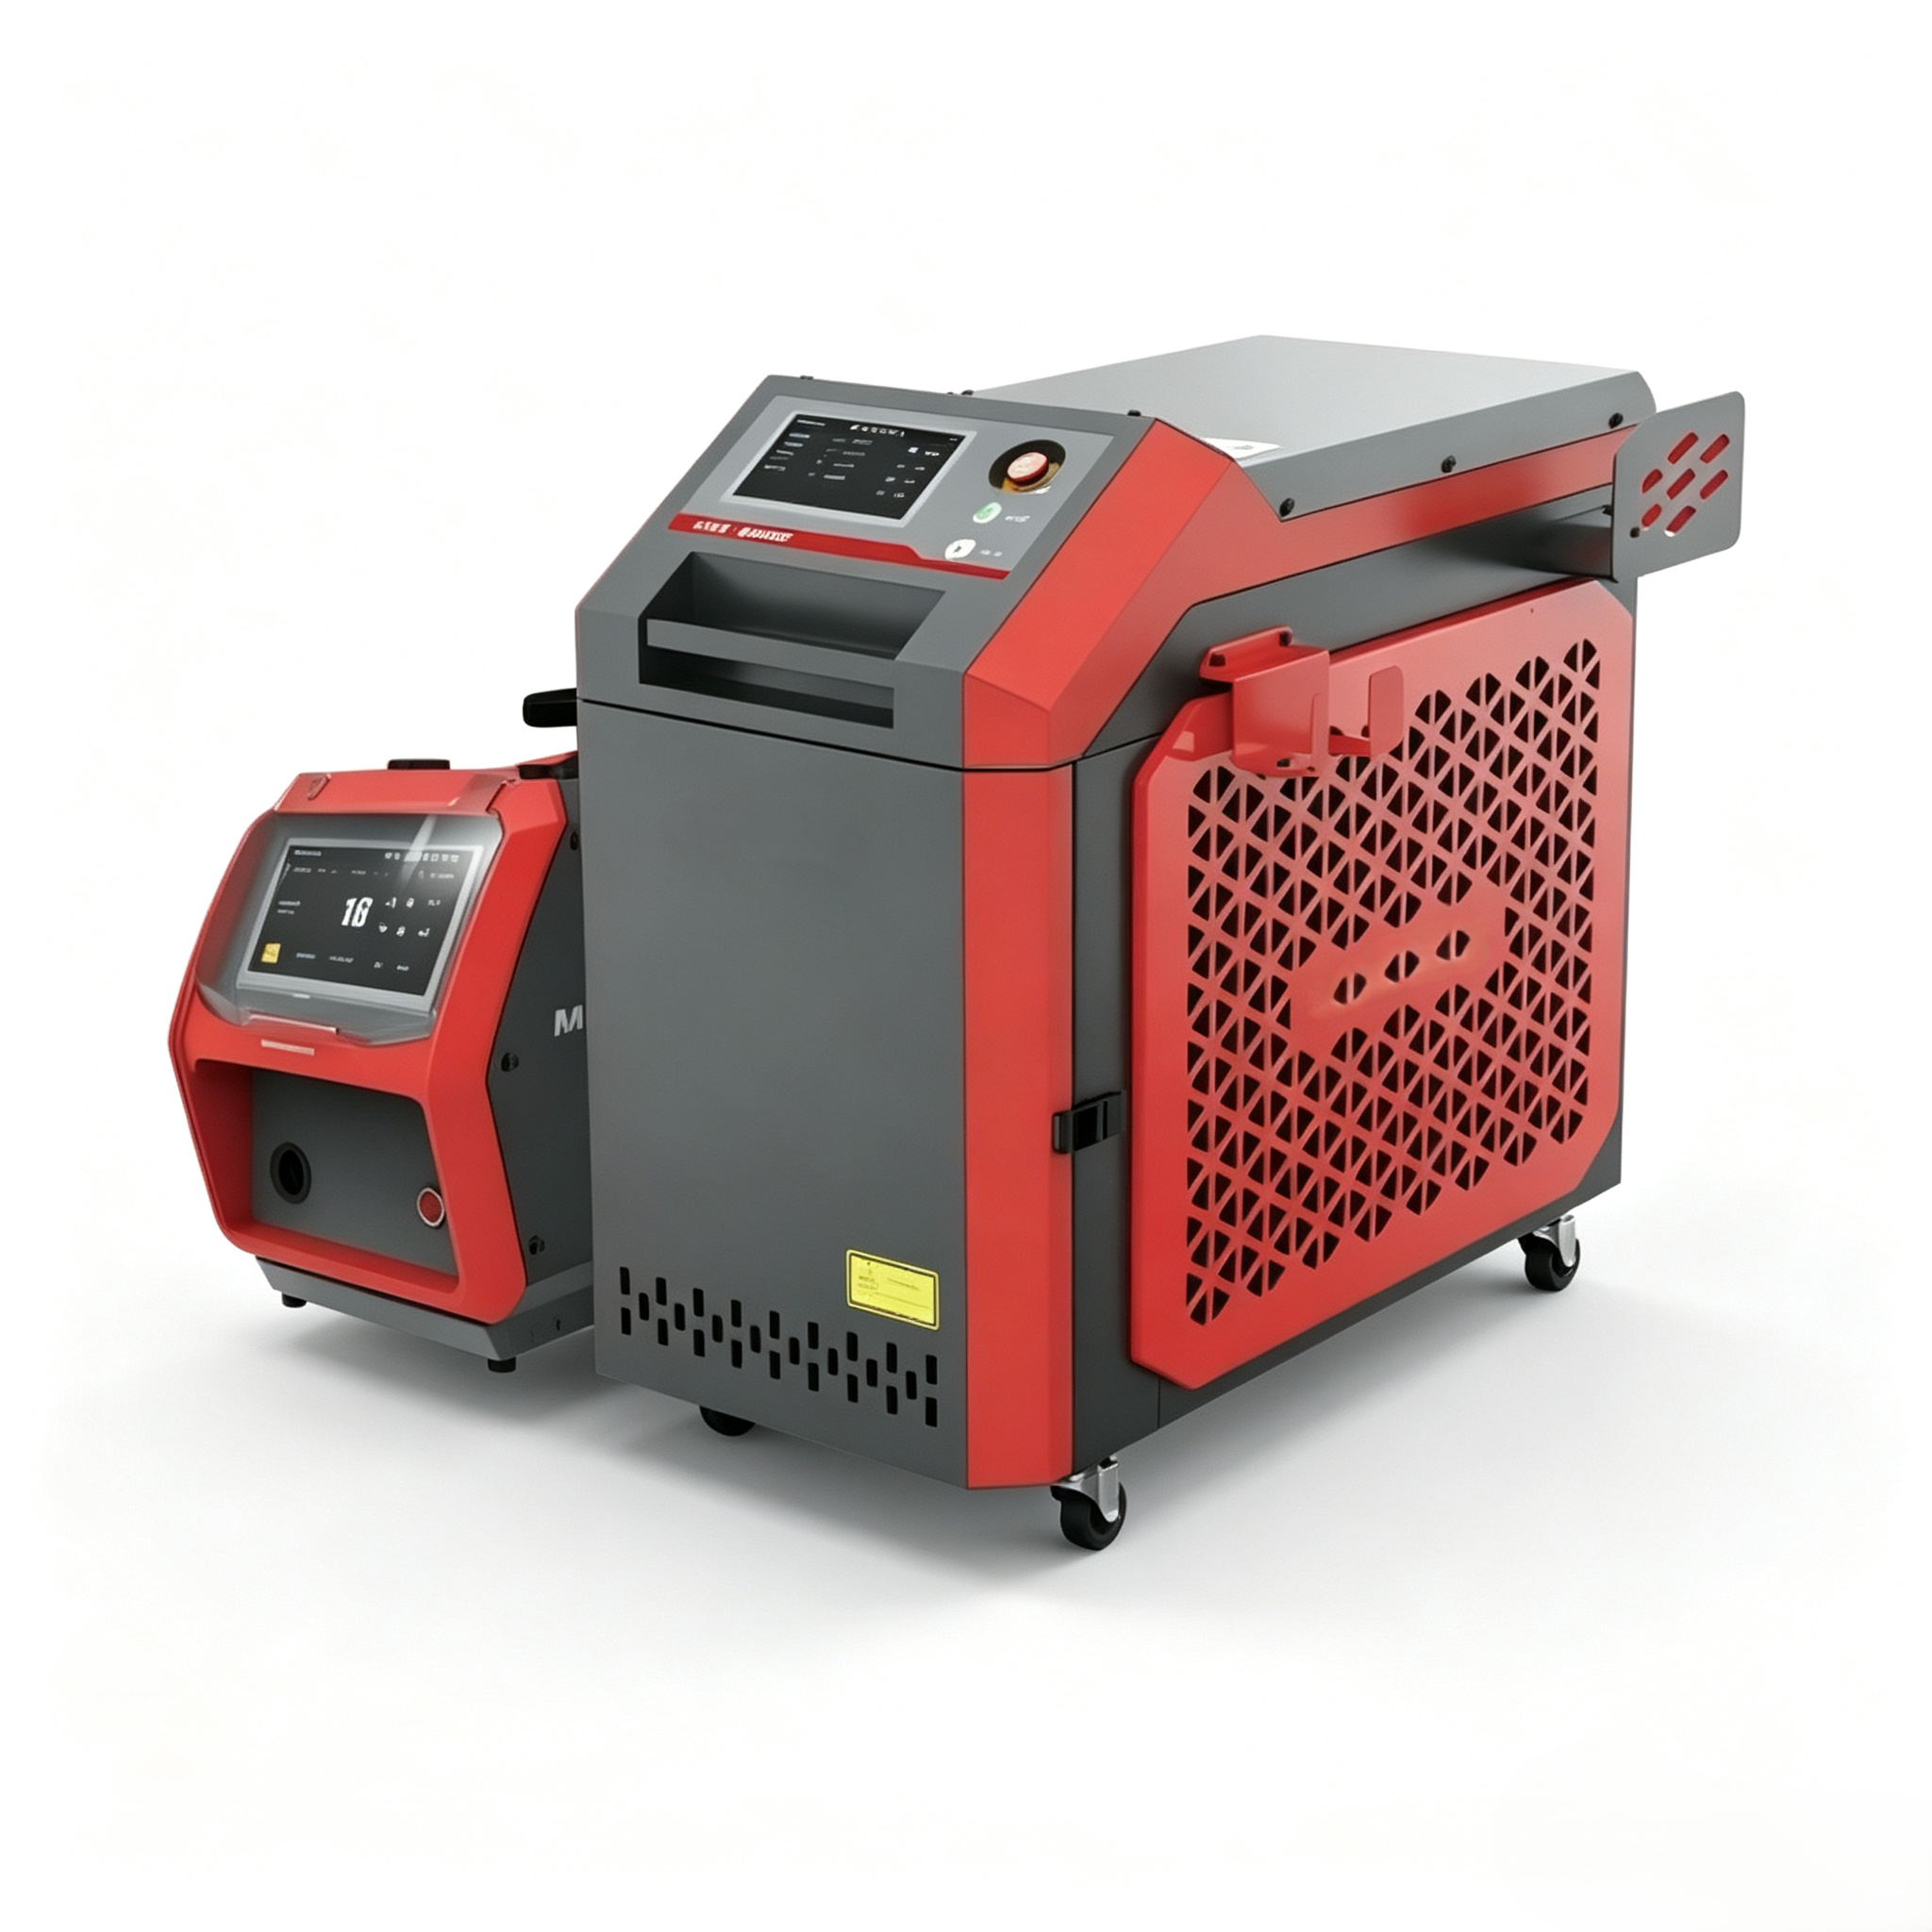
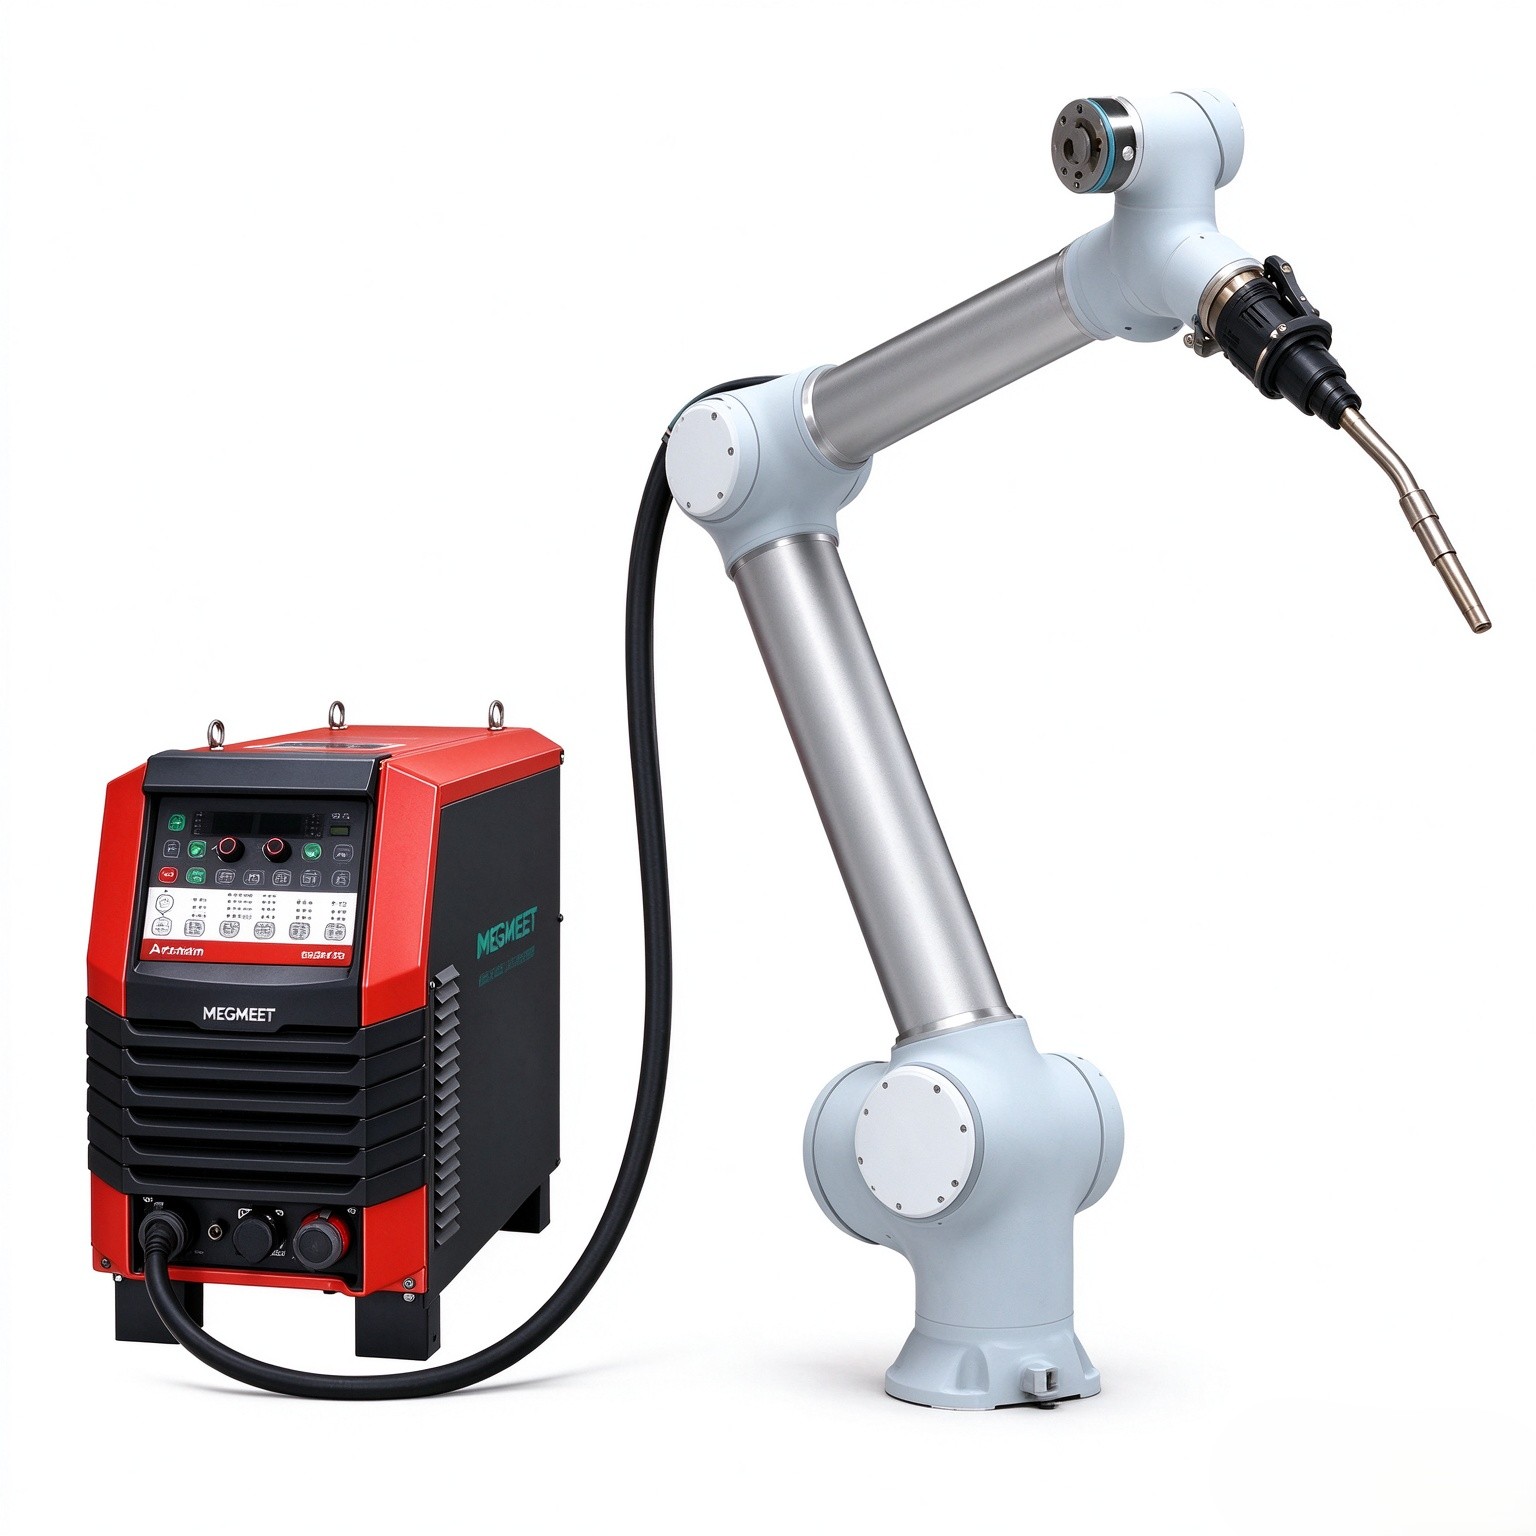
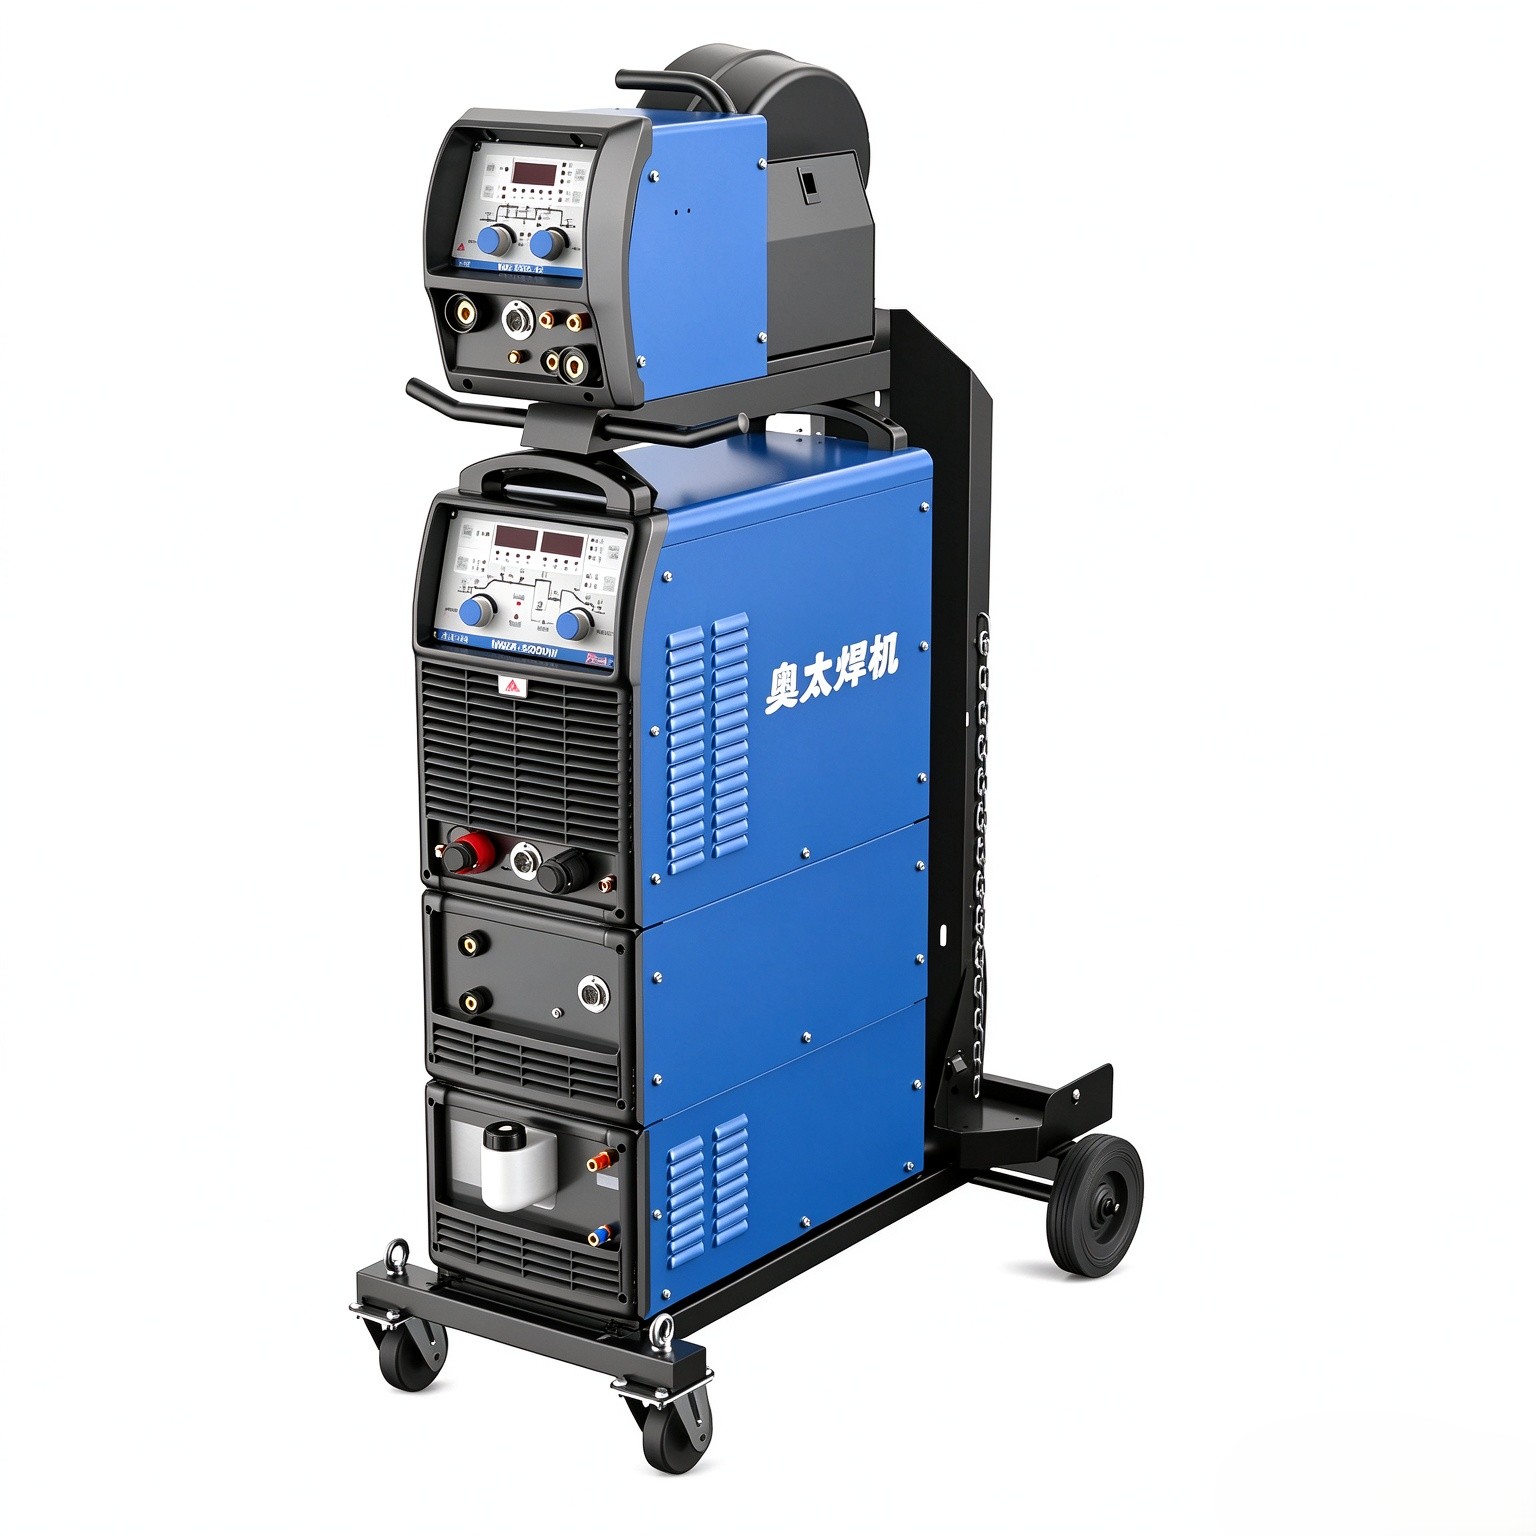
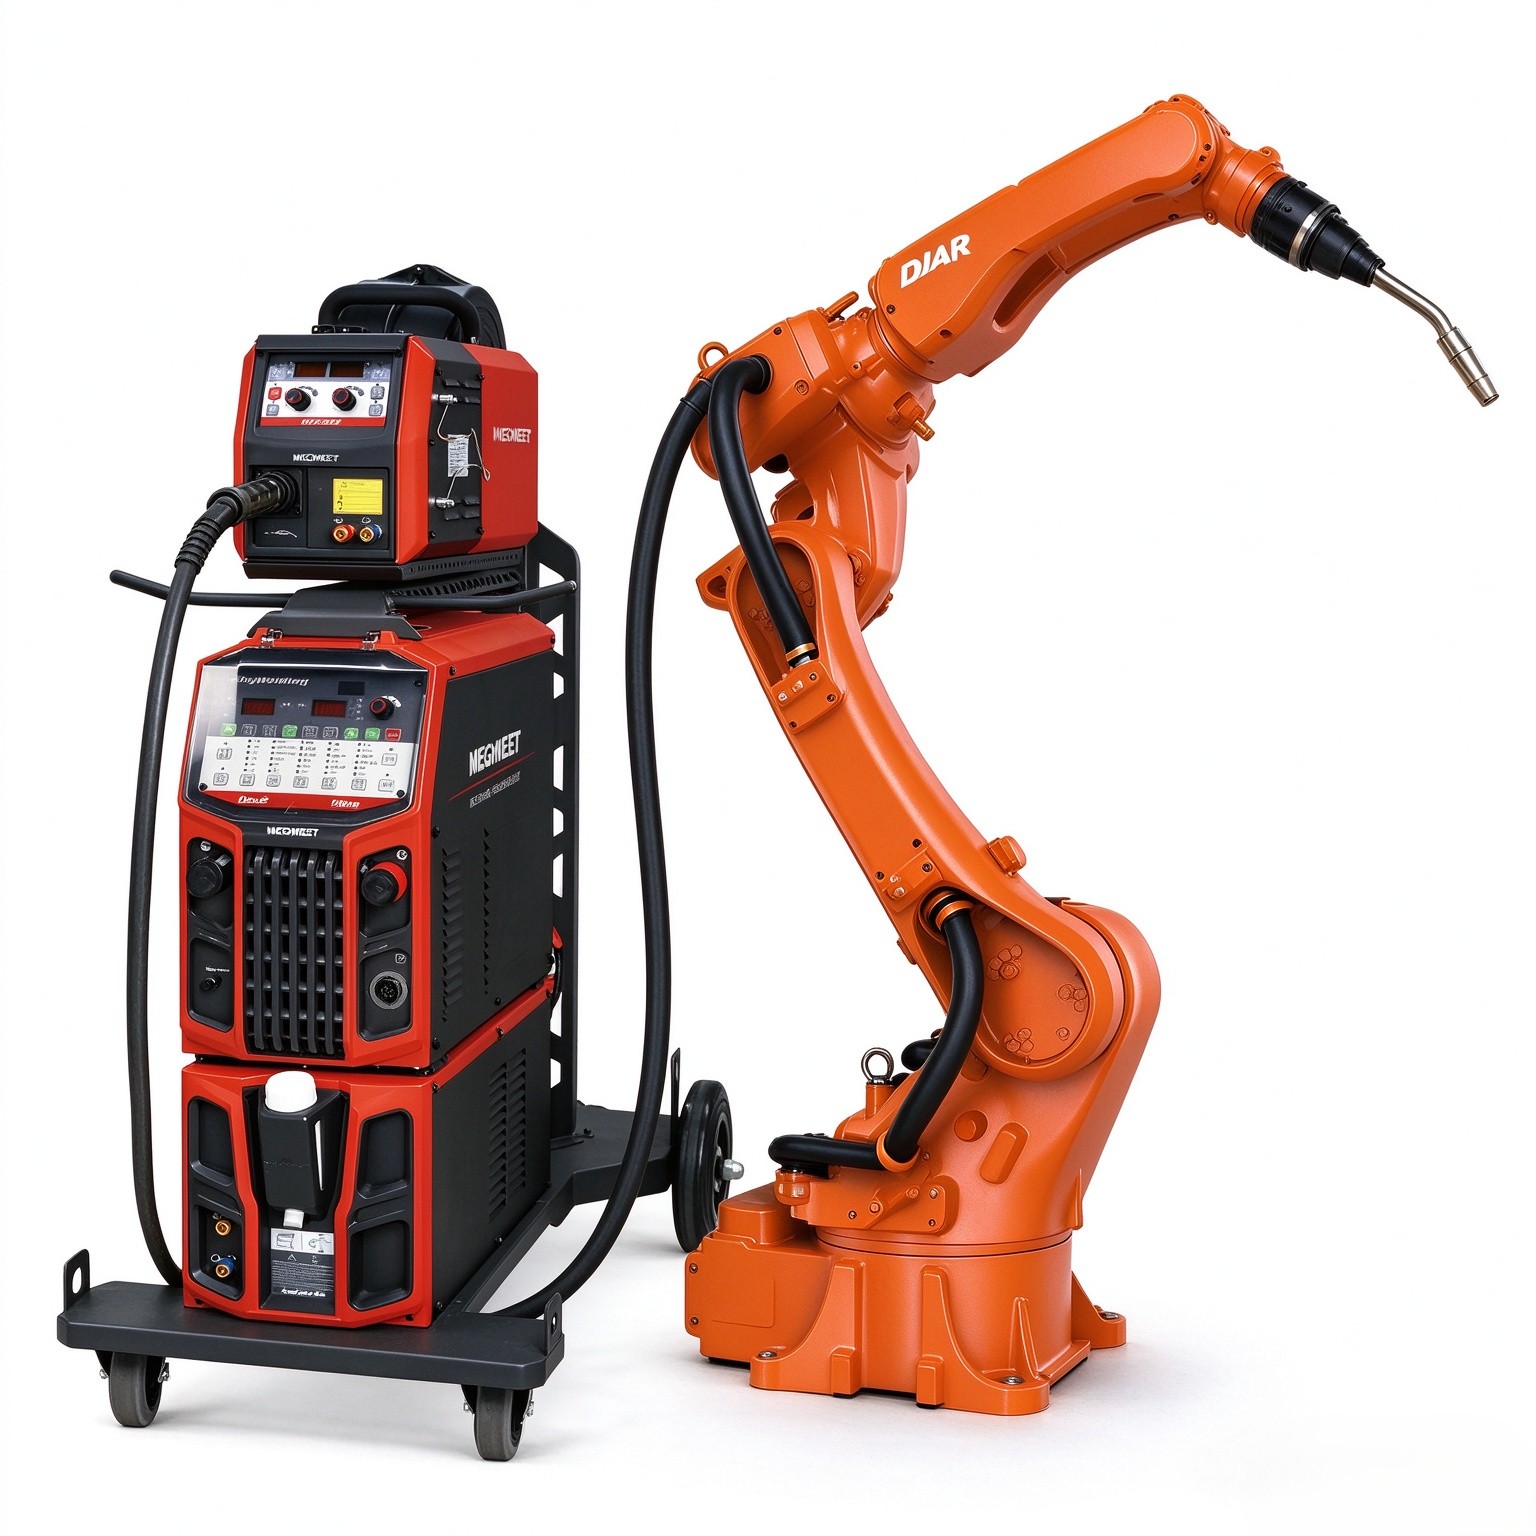
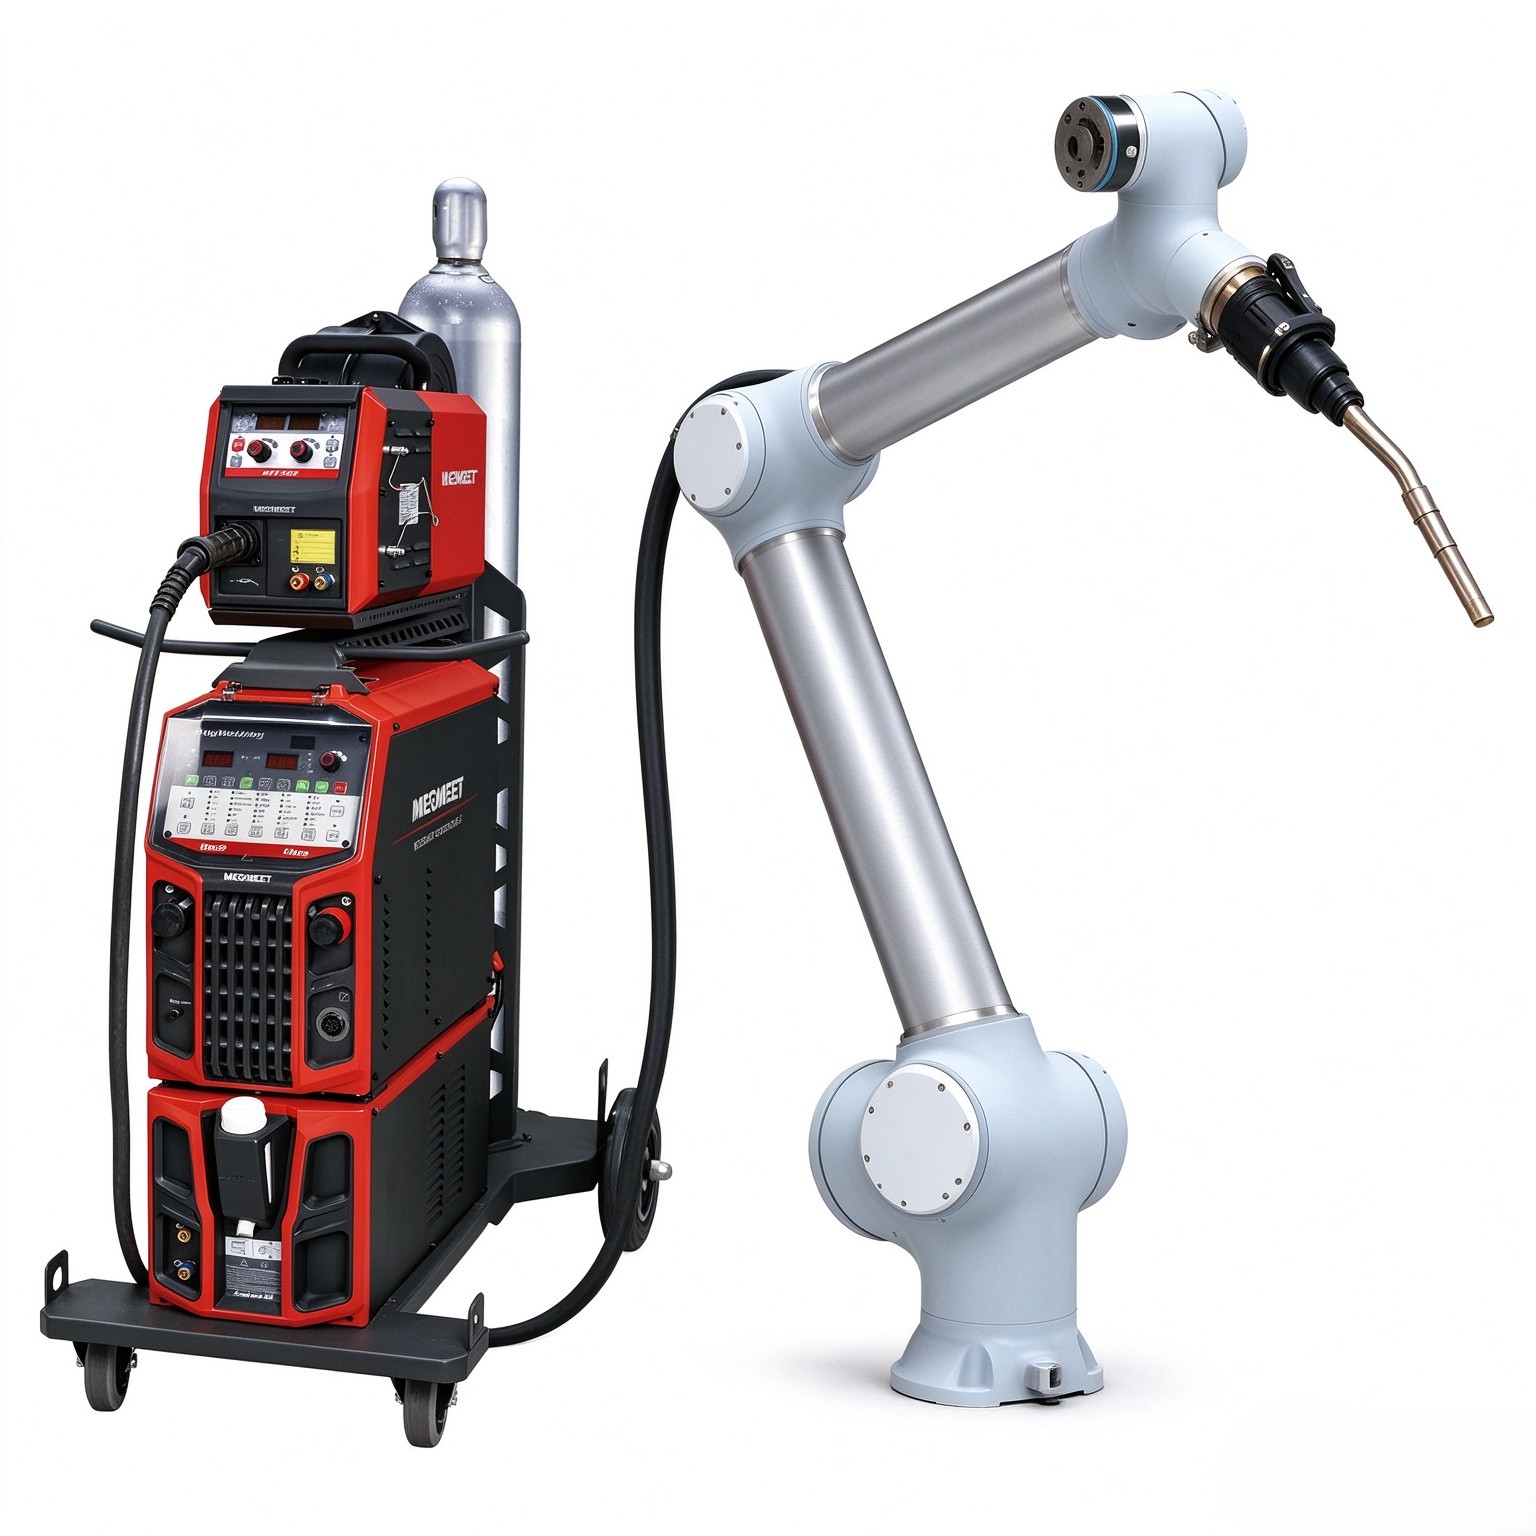
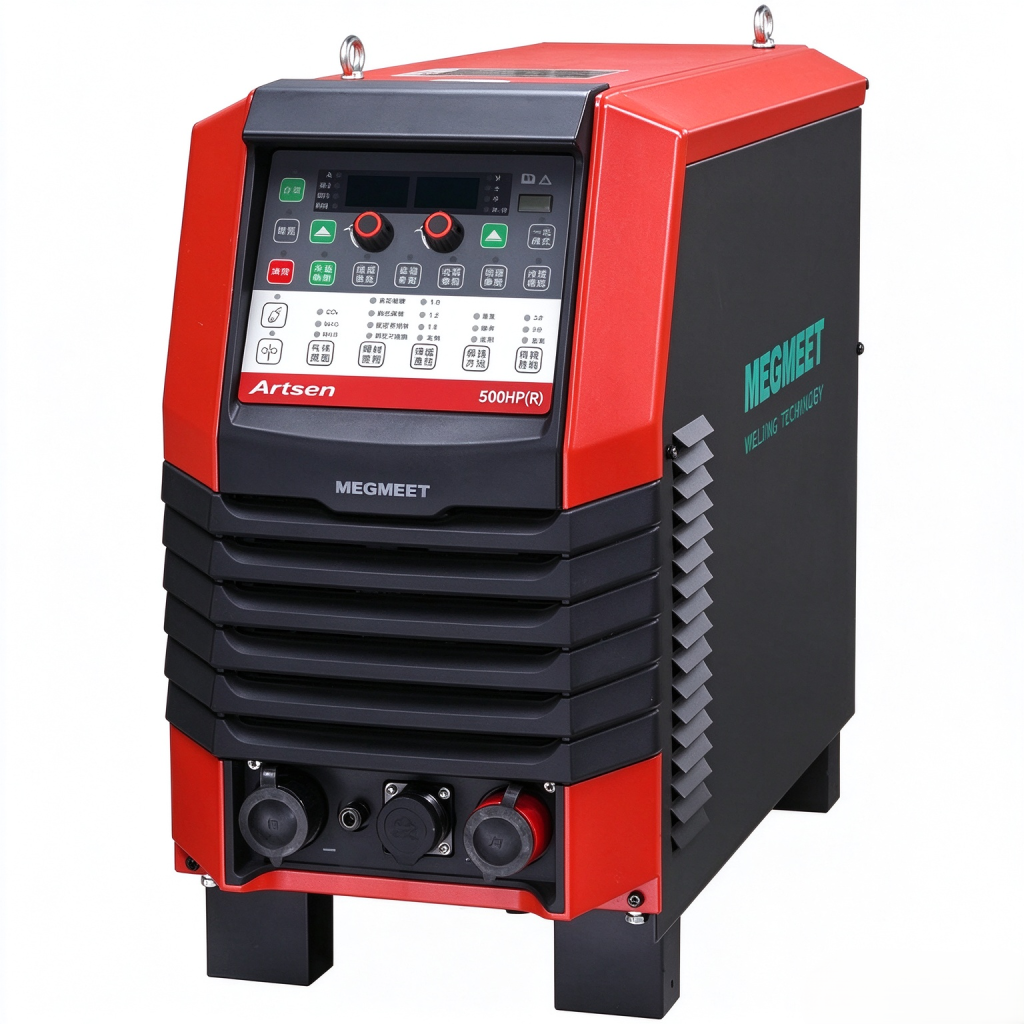
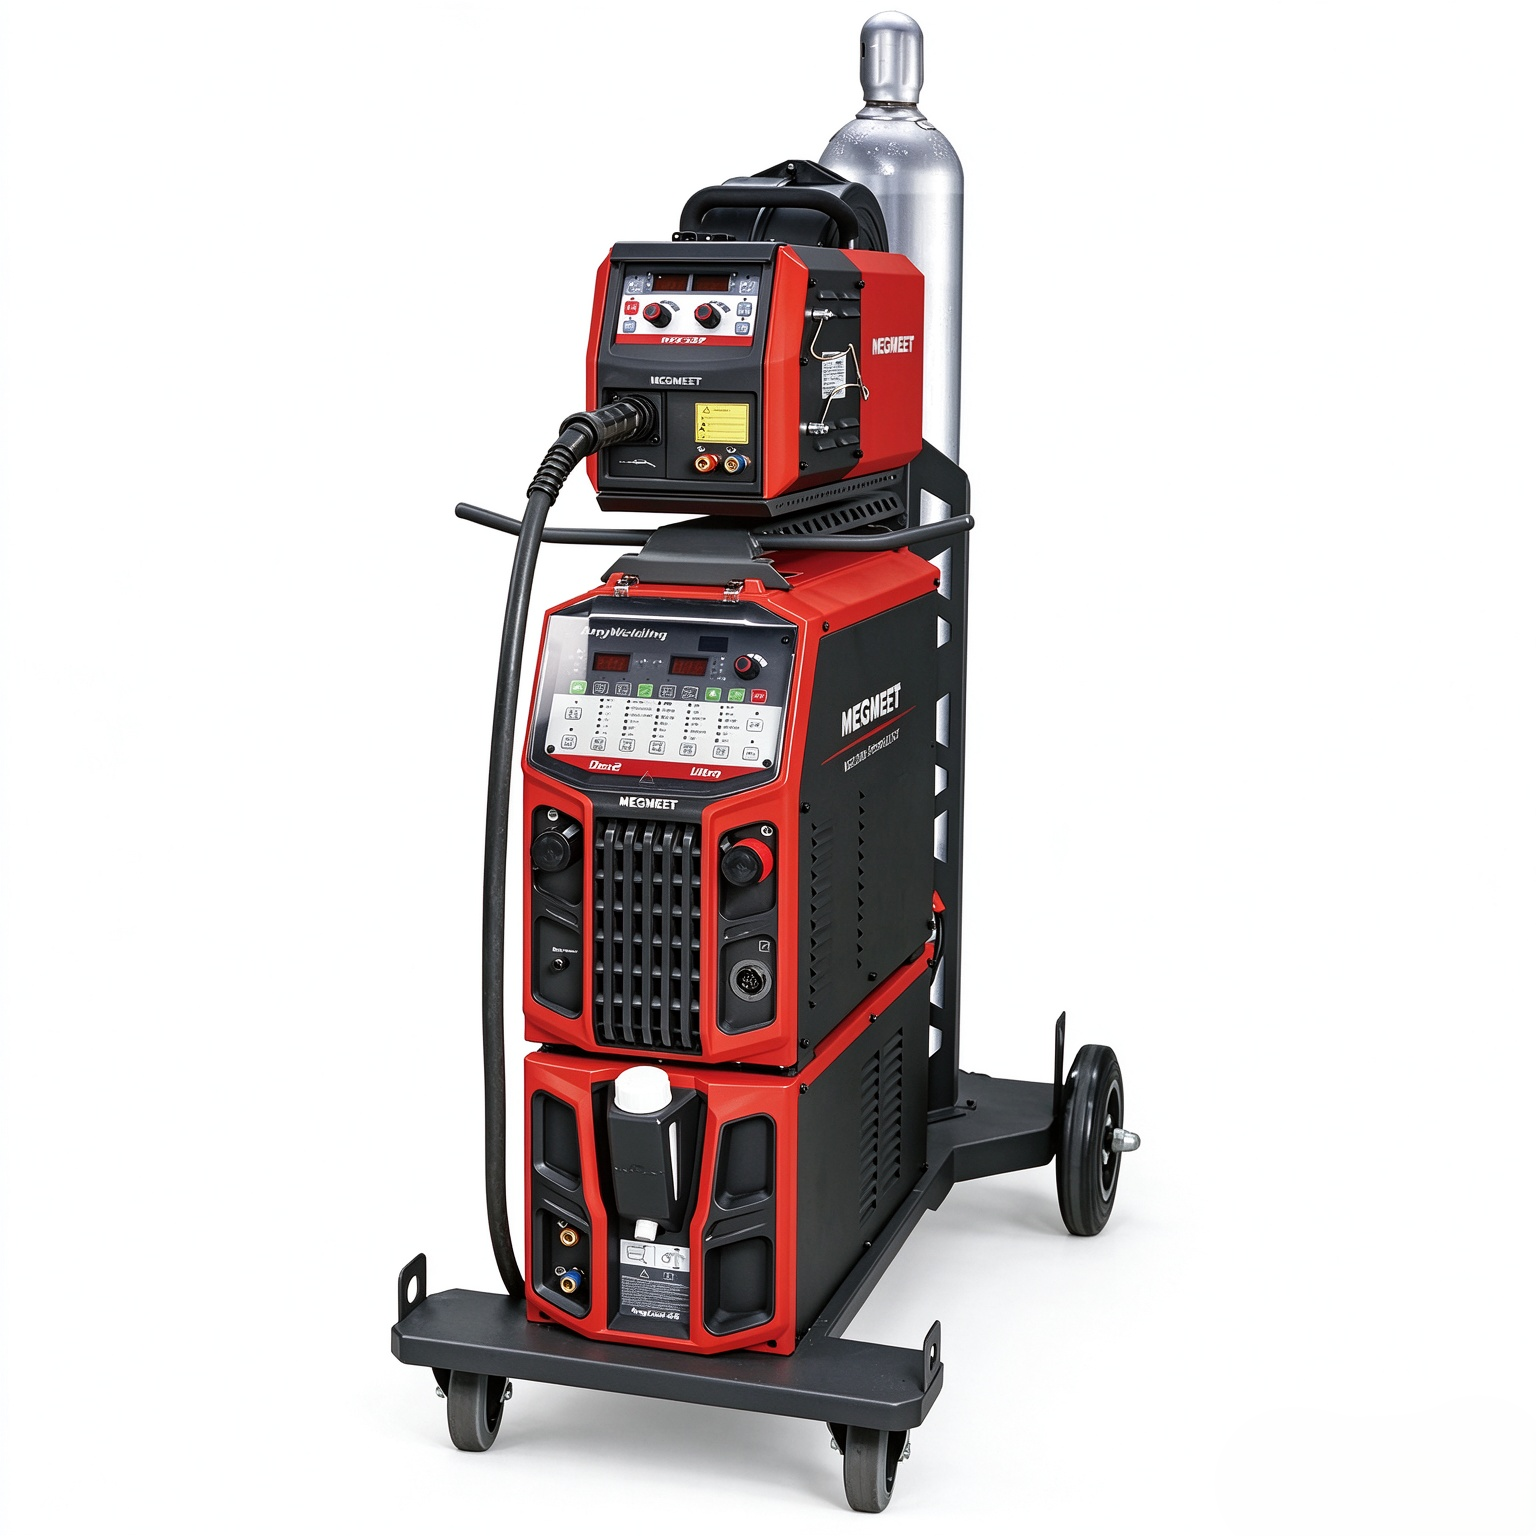
MEGMEET Полностью цифровой IGBT инверторный сварочный аппарат MIG/MAG переменного тока с переключением полярности, совместимый с роботами
Характеристики продукта Поддерживает высокотехнологичные режимы сварки AC-Pulse MIG, короткое замыкание переменного тока, критический импульс. Обеспечивает высококачественную сварку углеродистой стали, нержавеющей стали, алюминиевых сплавов и других материалов. При одинаковом сварочном токе с...
Описание
маркер
Характеристики продукта
- Поддерживает высокотехнологичные режимы сварки AC-Pulse MIG, короткое замыкание переменного тока, критический импульс. Обеспечивает высококачественную сварку углеродистой стали, нержавеющей стали, алюминиевых сплавов и других материалов.
- При одинаковом сварочном токе скорость подачи проволоки выше, коэффициент наплавки увеличивается более чем на 20%.
- Запатентованный алгоритм обеспечивает высокочастотное переключение полярности, низкий тепловой ввод и малое разбрызгивание металла, позволяет сваривать алюминиевые сплавы толщиной 0,5 мм.
- Регулировка соотношения полярности EN/EP позволяет оптимизировать тепловой ввод, легко выполнять высококачественную сварку мостовых соединений с большим зазором.
- Контролируемая энергия зажигания дуги эффективно подавляет образование сварочного дыма. При сварке алюминия и магния шов сохраняет блеск алюминия, выглядит эстетично.
- Частота инверсии достигает 110 кГц, меньшая задержка дискретизации, высокая точность управления и стабильная сварочная дуга.
- Большой набор коммуникационных интерфейсов, обеспечивает быстрое подключение к роботам разных марок и интеллектуальной оснастке.
- Диапазон рабочего напряжения 80–400 В, эффективно пробивает окалину и масляные загрязнения на поверхности заготовок.
- Предусмотрен интерфейс IoT, поддерживает подключение к системе управления сваркой SMARC от Megmeet.
- Имеется USB-порт для удаленного обновления прошивки, дает возможность своевременно использовать передовые сварочные технологии Megmeet.
- Сферы применения: автомобильные детали, двух- и трехколесный транспорт, аэрокосмическая отрасль, оборонная промышленность, рельсовый транспорт, новая энергетика и другие области для прецизионной сварки.
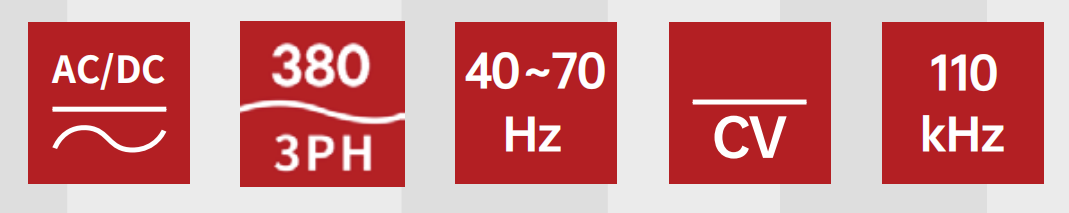
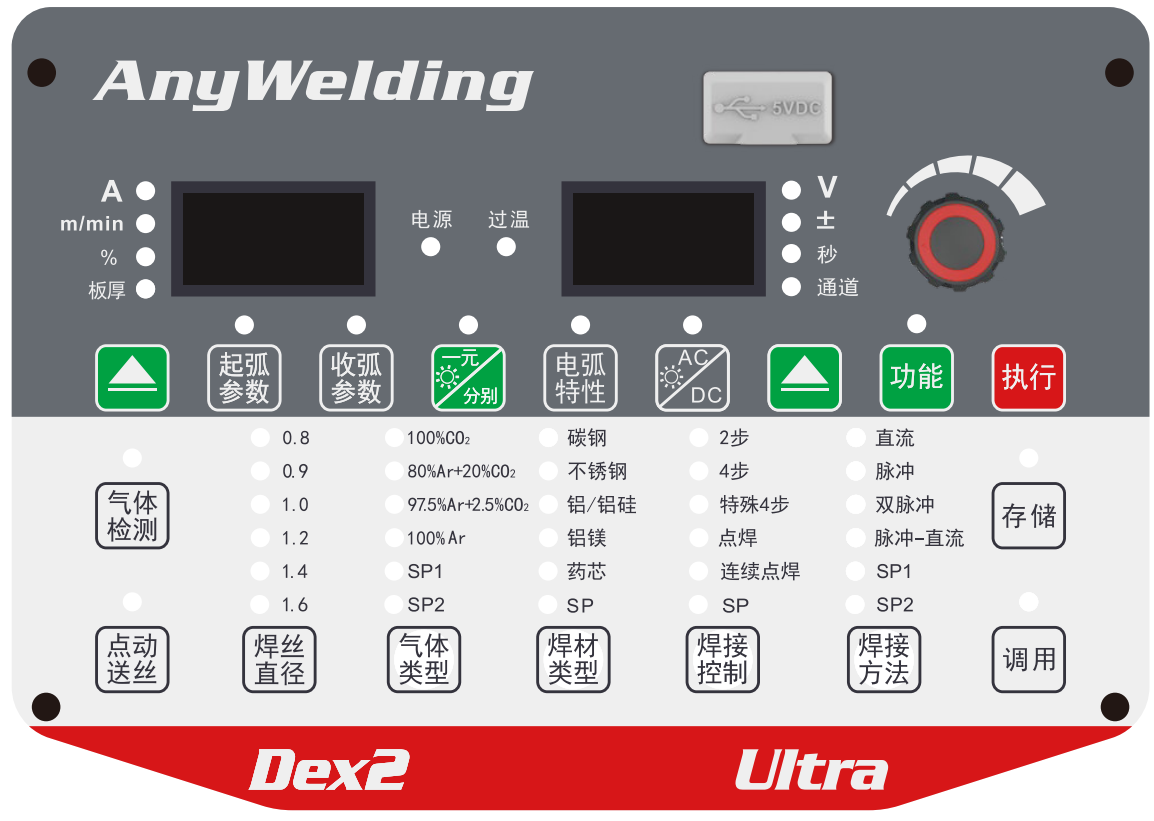
Dex2 Ultra 400AC
✅ Низкобрызговый режим CO₂/MAG (программный)
✅ Импульсный режим MAG/MIG
✅ Критический импульс MAG/MIG
✅ Порошковая проволока для углеродистой стали / постоянный ток
✅ Переход короткого замыкания переменного тока CO₂/MAG/MIG
✅ Переменный импульс MAG/MIG
✅ Двойной переменный импульс MAG/MIG
✅ Углеродистая сталь
✅ Нержавеющая сталь
✅ Алюминиевый сплав
✅ USB интерфейс
☐ Групповое управление IoT
☐ Индивидуальная настройка других режимов сварки
✅ Стандартная комплектация 标配有
☐ Доступно по заказу 定制开通
Описание:
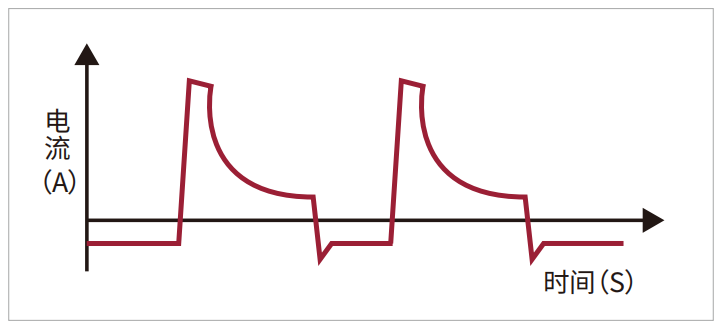
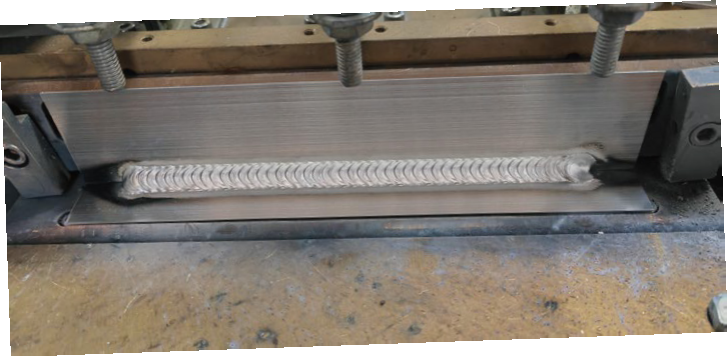
С помощью запатентованного алгоритма Megmeet реализовано точное и быстрое переключение полярности импульса. Данный режим сочетает высокую скорость и эффективность сварки MIG с высоким качеством сварки TIG, значительно повышает производительность сварочных работ и улучшает качество сварного шва.
Переменный импульс
Технологические особенности:
• Уникальный алгоритм стабилизации отрицательной полярности, переменный MIG стабилен, как постоянный импульс. • Управление тепловложением на всем цикле, точный контроль глубины проплавления, качественная сварка сверхтонких листов толщиной 0,5 мм. • Регулировка соотношения EN/EP для динамического изменения скорости плавления проволоки, повышенный коэффициент наплавки и рост производительности сварки. • Высокая допустимость зазора, отличная способность к мостованию; подходит для сварки нахлесточных соединений с большим и неравномерным зазором. • Значительное снижение сварочного дыма, отсутствие сажи на сварном шве, шов имеет более эстетичный вид.
Описание:
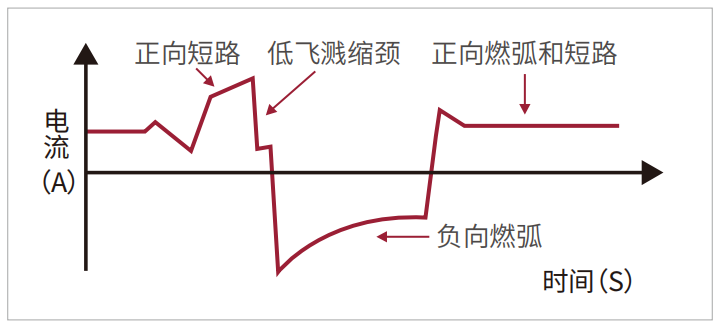
Высокочастотная аппаратная система в сочетании с запатентованным алгоритмом Megmeet обеспечивает точное прогнозирование сужения капли расплава. В момент переноса капли полярность мгновенно переключается на отрицательную для горения дуги, капля свободно стекает в сварочную ванну. Это коренным образом исключает образование крупных брызг и сварочного дыма, обеспечивая высокоскоростную сварку высокого качества.
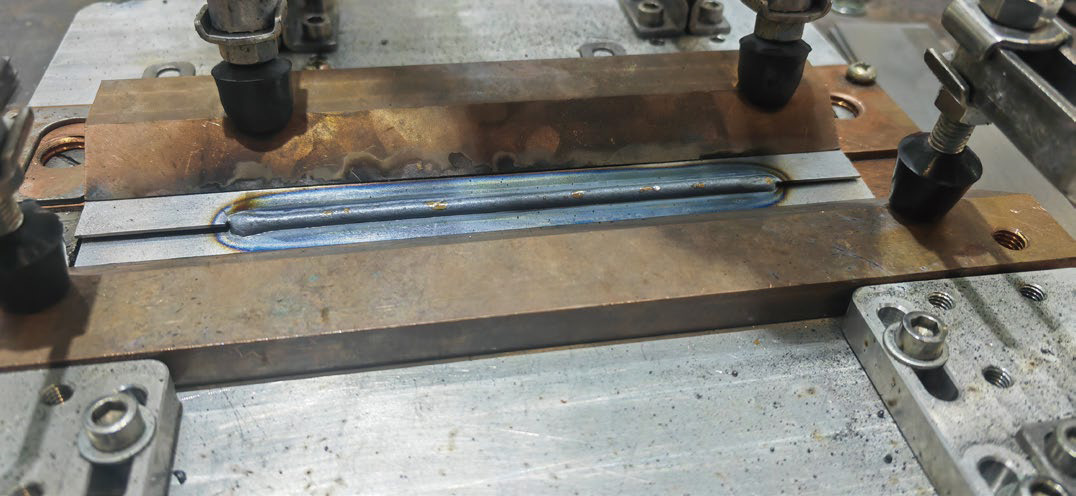
Заголовок:Переменный перенос коротким замыканием
Технологические особенности:
• Высокоскоростное стабильное чередование полярности, более мягкая дуга; брызги снижены на 90% по сравнению с традиционной сваркой постоянным током. • Плавный перенос капель расплава, небольшие колебания сварочной ванны, более тонкое и эстетичное формирование сварного шва. • Высокая допустимость зазора, отличная способность к мостованию; подходит для сварки с большим и неравномерным зазором. • Чрезвычайно низкое тепловложение, позволяет легко выполнять качественную сварку сверхтонких листов толщиной 0,5 мм. • Повышенный коэффициент наплавки и скорость сварки; скорость подачи проволоки увеличена на 20% при одинаковом токе. • Низкая энергия горения дуги, малое выделение дыма в процессе сварки.
Заголовок:Высокоскоростная сварка постоянным током
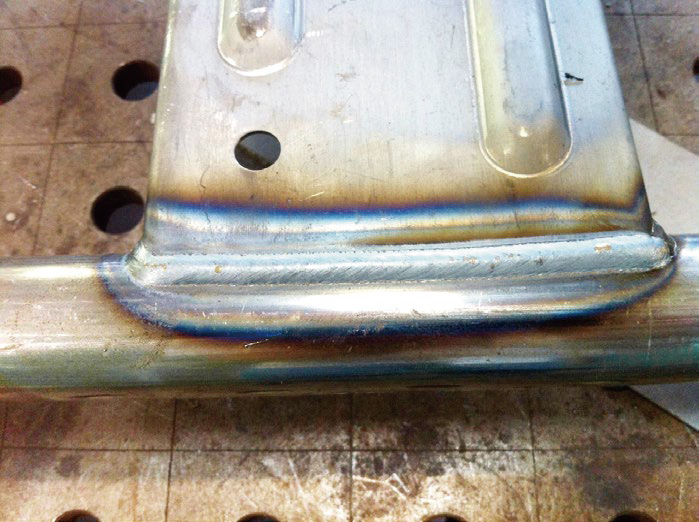
• Более широкий диапазон подбора напряжения; при одинаковом токе возможно использование более низкого напряжения, на 10% ниже, чем у конкурентов.
• Сниженное тепловложение и повышенный коэффициент наплавки; сварка тонких листов по качеству сопоставима с сваркой на вытяжном источнике.
Заголовок:Функция обратной оттяжки проволоки при зажигании дуги
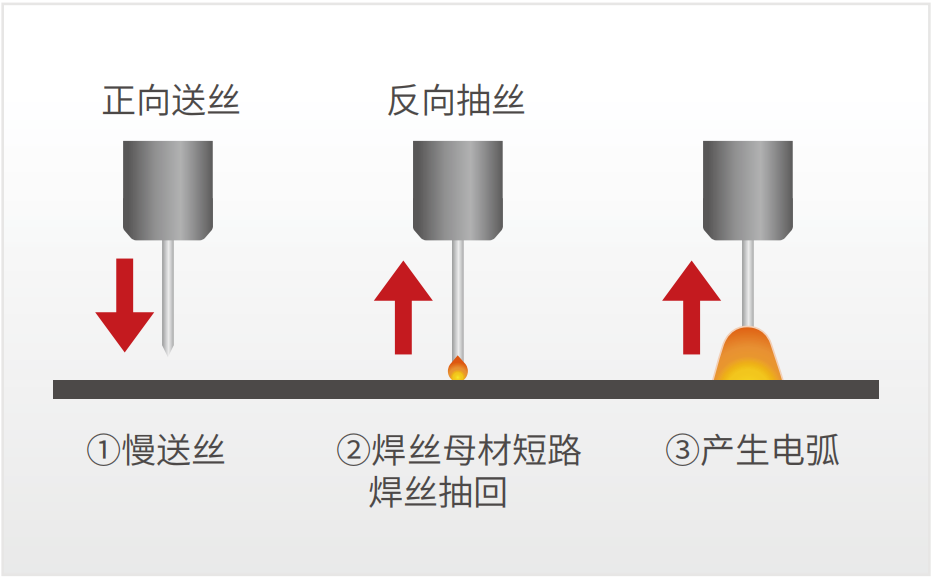
• При обнаружении сварочным аппаратом сигнала зажигания дуги проволока быстро оттягивается назад. Это значительно повышает качество и успешность зажигания дуги, существенно снижает проблемы упирания проволоки, разрыва проволоки и неудачного зажигания дуги.
Заголовок:Регулируемая сварочная горелка (опция)
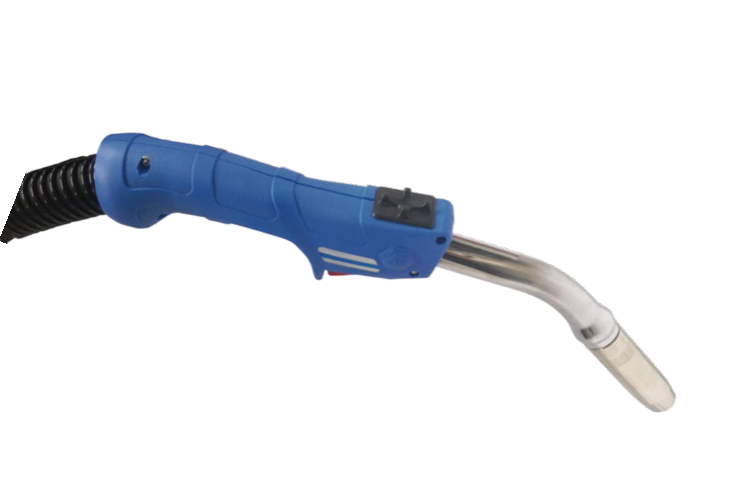
• Возможна комплектация регулируемой сварочной горелкой. Сварочный ток, напряжение и другие параметры можно регулировать непосредственно на горелке, что обеспечивает более удобную эксплуатацию.
Заголовок:Функция высоковольтного поиска положения 400В
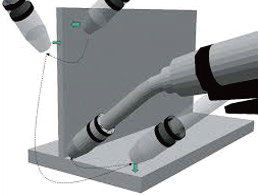
• Встроенная функция высоковольтного поиска положения, регулируемый диапазон 80–400В, отдельный блок высоковольтного поиска положения не требуется;
• Высокая надежность, эффективно пробивает загрязнения от масла, ржавчину, водяные следы и т.д., быстрый поиск положения с высокой точностью, отличная совместимость с роботами;
• Внутренняя схема ограничения тока, обеспечивает работу в безопасном диапазоне тока, надежно защищает сварщиков и сварочное оборудование.
Интеллектуальная модернизация
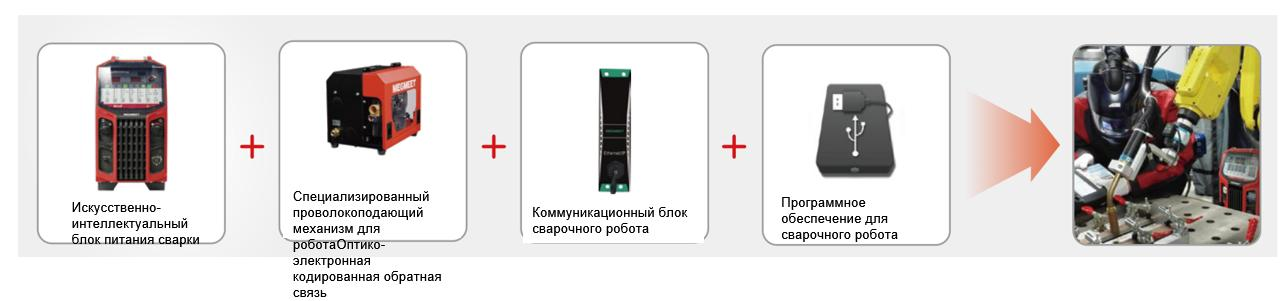
• Ручной сварочный аппарат может быть модернизирован в сварочный аппарат для роботов путем установки комплекта робот-аксессуаров, что позволяет избежать повторных капиталовложений.
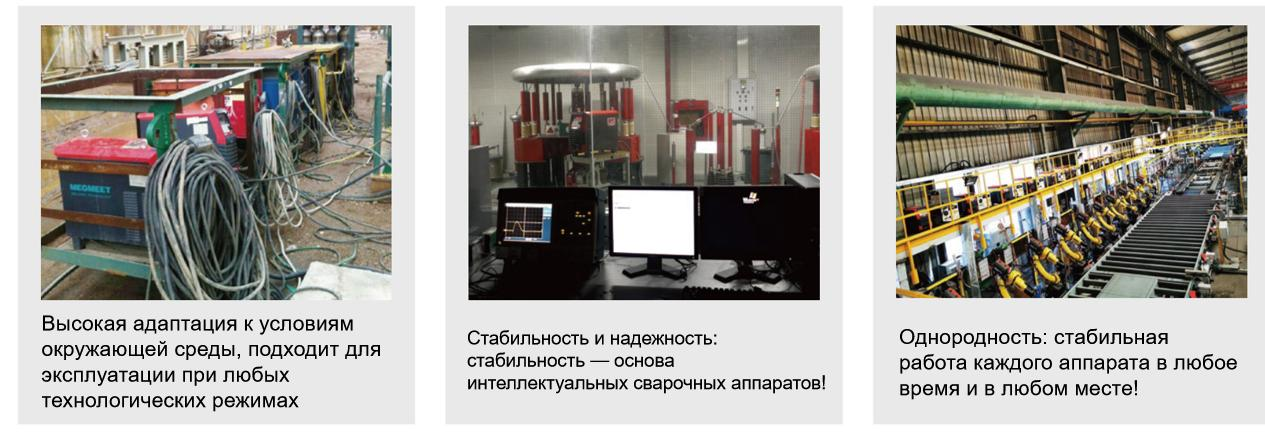
Высокая надежность
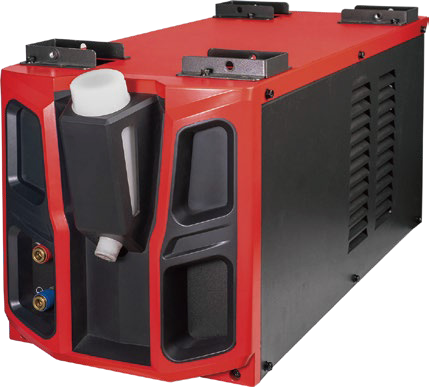
Циркуляционный охладитель воды (опция)
| Циркуляционный охладитель воды Anycool-66 | |
|---|---|
| Питание охладителя | От основного блока сварочного аппарата |
| Номинальная мощность | 370 Вт |
| Номинальное напряжение | 380 В перем. тока |
| Объём охлаждающей воды | 6,8 л |
| Расход охлаждающей воды | 3,5 л/мин |
| Максимальный напор охлаждающей воды | 20 м |
| Аварийная сигнализация по расходу | Есть |
Различные технологии сварки
Технология импульсного переменного тока (AC)
Применяется в основном для сварки тонких листов алюминиевого сплава, имеет меньший тепловой ввод, позволяет легко сваривать сверхтонкие листы толщиной 0,5 мм; более высокая эффективность наплавки, скорость сварки на 20% выше по сравнению с импульсной сваркой постоянным током. Низкое пылевыделение, на кромках сварного шва отсутствуют чёрные оксиды.
Технология переноса металла при коротком замыкании переменным током (AC)
Применяется в основном для сварки тонких листов углеродистой и легированной стали, имеет меньший тепловой ввод, позволяет сваривать сверхтонкие листы толщиной 0,5 мм; отличается более высокой эффективностью наплавки и повышенной устойчивостью к зазорам.
Критический импульс
Применяется в основном для сварки средних и толстых листов углеродистой и нержавеющей стали. Объединяет преимущества сварки постоянным током и импульсной сварки: более высокая скорость сварки и меньшее количество брызг.
Таблица технических характеристик изделия
● Стандартная комплектация
○ Опциональная комплектация
| Режим постоянного тока | Режим переменного тока | |
|---|---|---|
| Ручная версия | Dex2 Ultra 400AC | |
| Версия для роботов* | Dex2 Ultra 400ACR | |
| Технологии сварки | При постоянном токе | При переменном токе |
| Программное подавление брызг | ● | — |
| Импульс | ● | — |
| Критический импульс | ● | — |
| Порошковая проволока для углеродистой стали / постоянный ток | ● | ● |
| Перенос металла при коротком замыкании переменным током | — | ● |
| Импульс переменного тока | — | ● |
| Двойной импульс переменного тока | — | ● |
| Углеродистая сталь | ● | ● |
| Нержавеющая сталь | ● | ● |
| Алюминиевый сплав | ● | ● |
| Функции | ||
| Интерфейс USB | ● | ● |
| Групповое управление IOT | ○ | ○ |
| Технические параметры | ||
| Способ управления | Цифровое управление IGBT | |
| Входное напряжение | Трехфазное перем. ток 380 В (±25%) | |
| Входная частота | 40~70 Гц | |
| Частота переключения инвертора | 110 кГц | |
| Номинальная входная мощность | 16,8 кВА / 15,5 кВт | |
| Напряжение холостого хода | 77 В | |
| Номинальный выходной ток | Постоянный ток: 380А / 350А | Переменный ток: 350А / 315А |
| Номинальное выходное напряжение | Постоянный ток: 33В / 31,5В | Переменный ток: 31,5В / 29,7В |
| Коэффициент нагрузки | 60% при 380А
100% при 350А |
60% при 350А
100% при 315А |
| Коэффициент мощности | 0,92 | |
| КПД | 88% при 400А | |
| Выходная характеристика | CV (постоянное напряжение) | |
| Скорость подачи проволоки | 0,5~28 м/мин | |
| Хранение каналов параметров | 50 наборов | |
| Рабочая температура | -10℃~40℃ (сварочный источник запускается при -39℃) | |
| Габаритные размеры Д×Ш×В (мм) | 647×291×572 | |
| Масса | 40 кг | |
| Степень защиты корпуса | IP23S | |
| Класс изоляции | H | |
| Способ охлаждения | Принудительное воздушное охлаждение | |
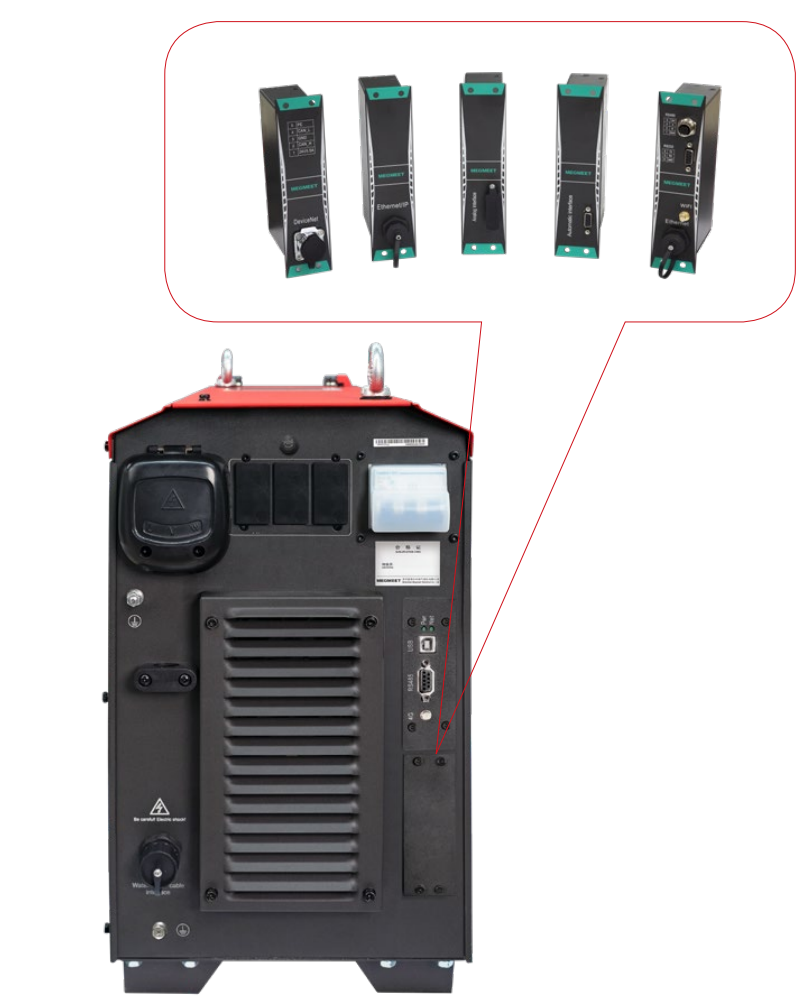
Встроенная конструкция коммуникационного блока,
гибкий выбор различных способов связи.
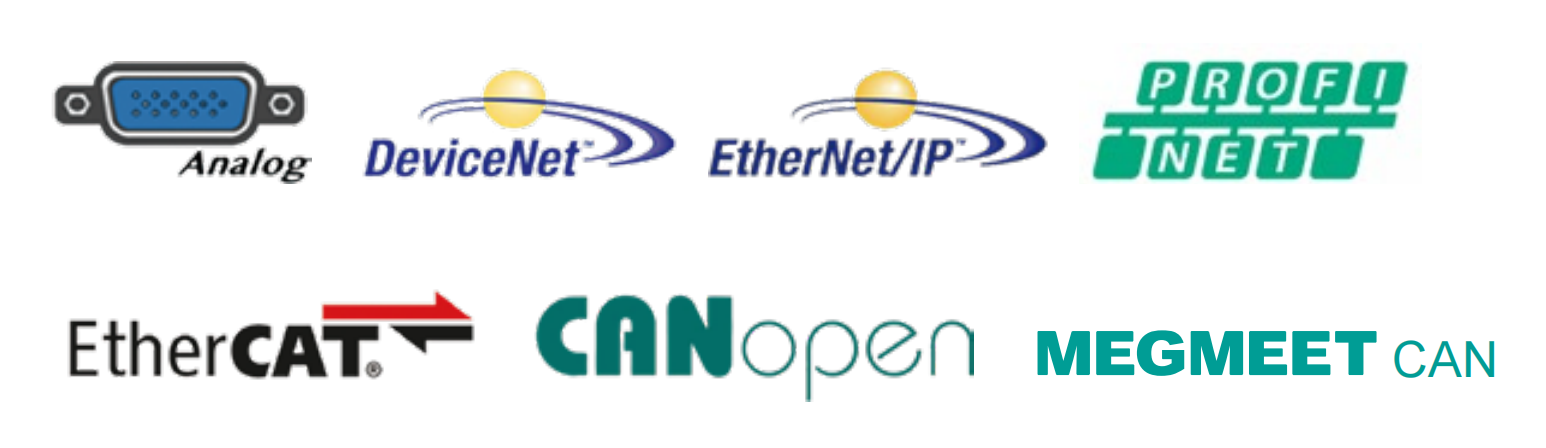
Dex2 серия сварочных аппаратов: способы связи с роботами
● Стандартная комплектация ○ Выбор одного из нескольких вариантов * Индивидуальная настройка
| Контактный поиск положения | Способы связи сварочного аппарата с роботом | ||||||||
|---|---|---|---|---|---|---|---|---|---|
| Функция | Слежение за дугой | 80–400 В | Аналоговый | DeviceNet | CANopen | MEGMEET CAN | EtherNet/IP | EtherCAT | Profinet |
| ● | ● | ○ | ○ | ○ | ○ | * | * | * | |
Таблица параметров робототехнического подающего механизма сварочной проволоки
| Модификация | Модель | Габаритные размеры (Д×Ш×В), мм | Разъем сварочной горелки | Масса (кг) |
|---|---|---|---|---|
| Подающий механизм серии Dex2 | WF1-50ZE | 230×170×170 | Европейский тип | 6 кг |
| WF1-50ZER | 230×170×170 | Японский тип | 6 кг | |
| WF1-50PW-7 | 223×152×221 | Европейский тип | 7 кг | |
| WF1-50PWR-7 | 223×152×221 | Японский тип | 7 кг |
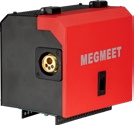
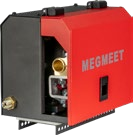
Таблица параметров ручного подающего механизма сварочной проволоки
| Закрытый подающий механизм | |
|---|---|
| Модель | WF2-50P |
| Способ управления приводом подачи проволоки | Обратная связь оптического энкодера / реверсивное управление |
| Номинальный ток подающего механизма | 4,5 А |
| Номинальное напряжение подающего механизма | 24 В |
| Скорость подачи проволоки | 0,5~28 м/мин |
| Диаметр канала ролика подачи | φ0,8~1,6 мм |
| Тип катушки сварочной проволоки | Стандартная катушка проволоки |
| Приводной механизм | Двойной привод, четыре ролика |
| Разъем сварочной горелки подающего механизма | Европейский разъем |
| Габариты Д×Ш×В, мм | 630×250×400 |
| Вес брутто | 14,5 кг |
связаться с нами
Сопутствующие популярные продукты
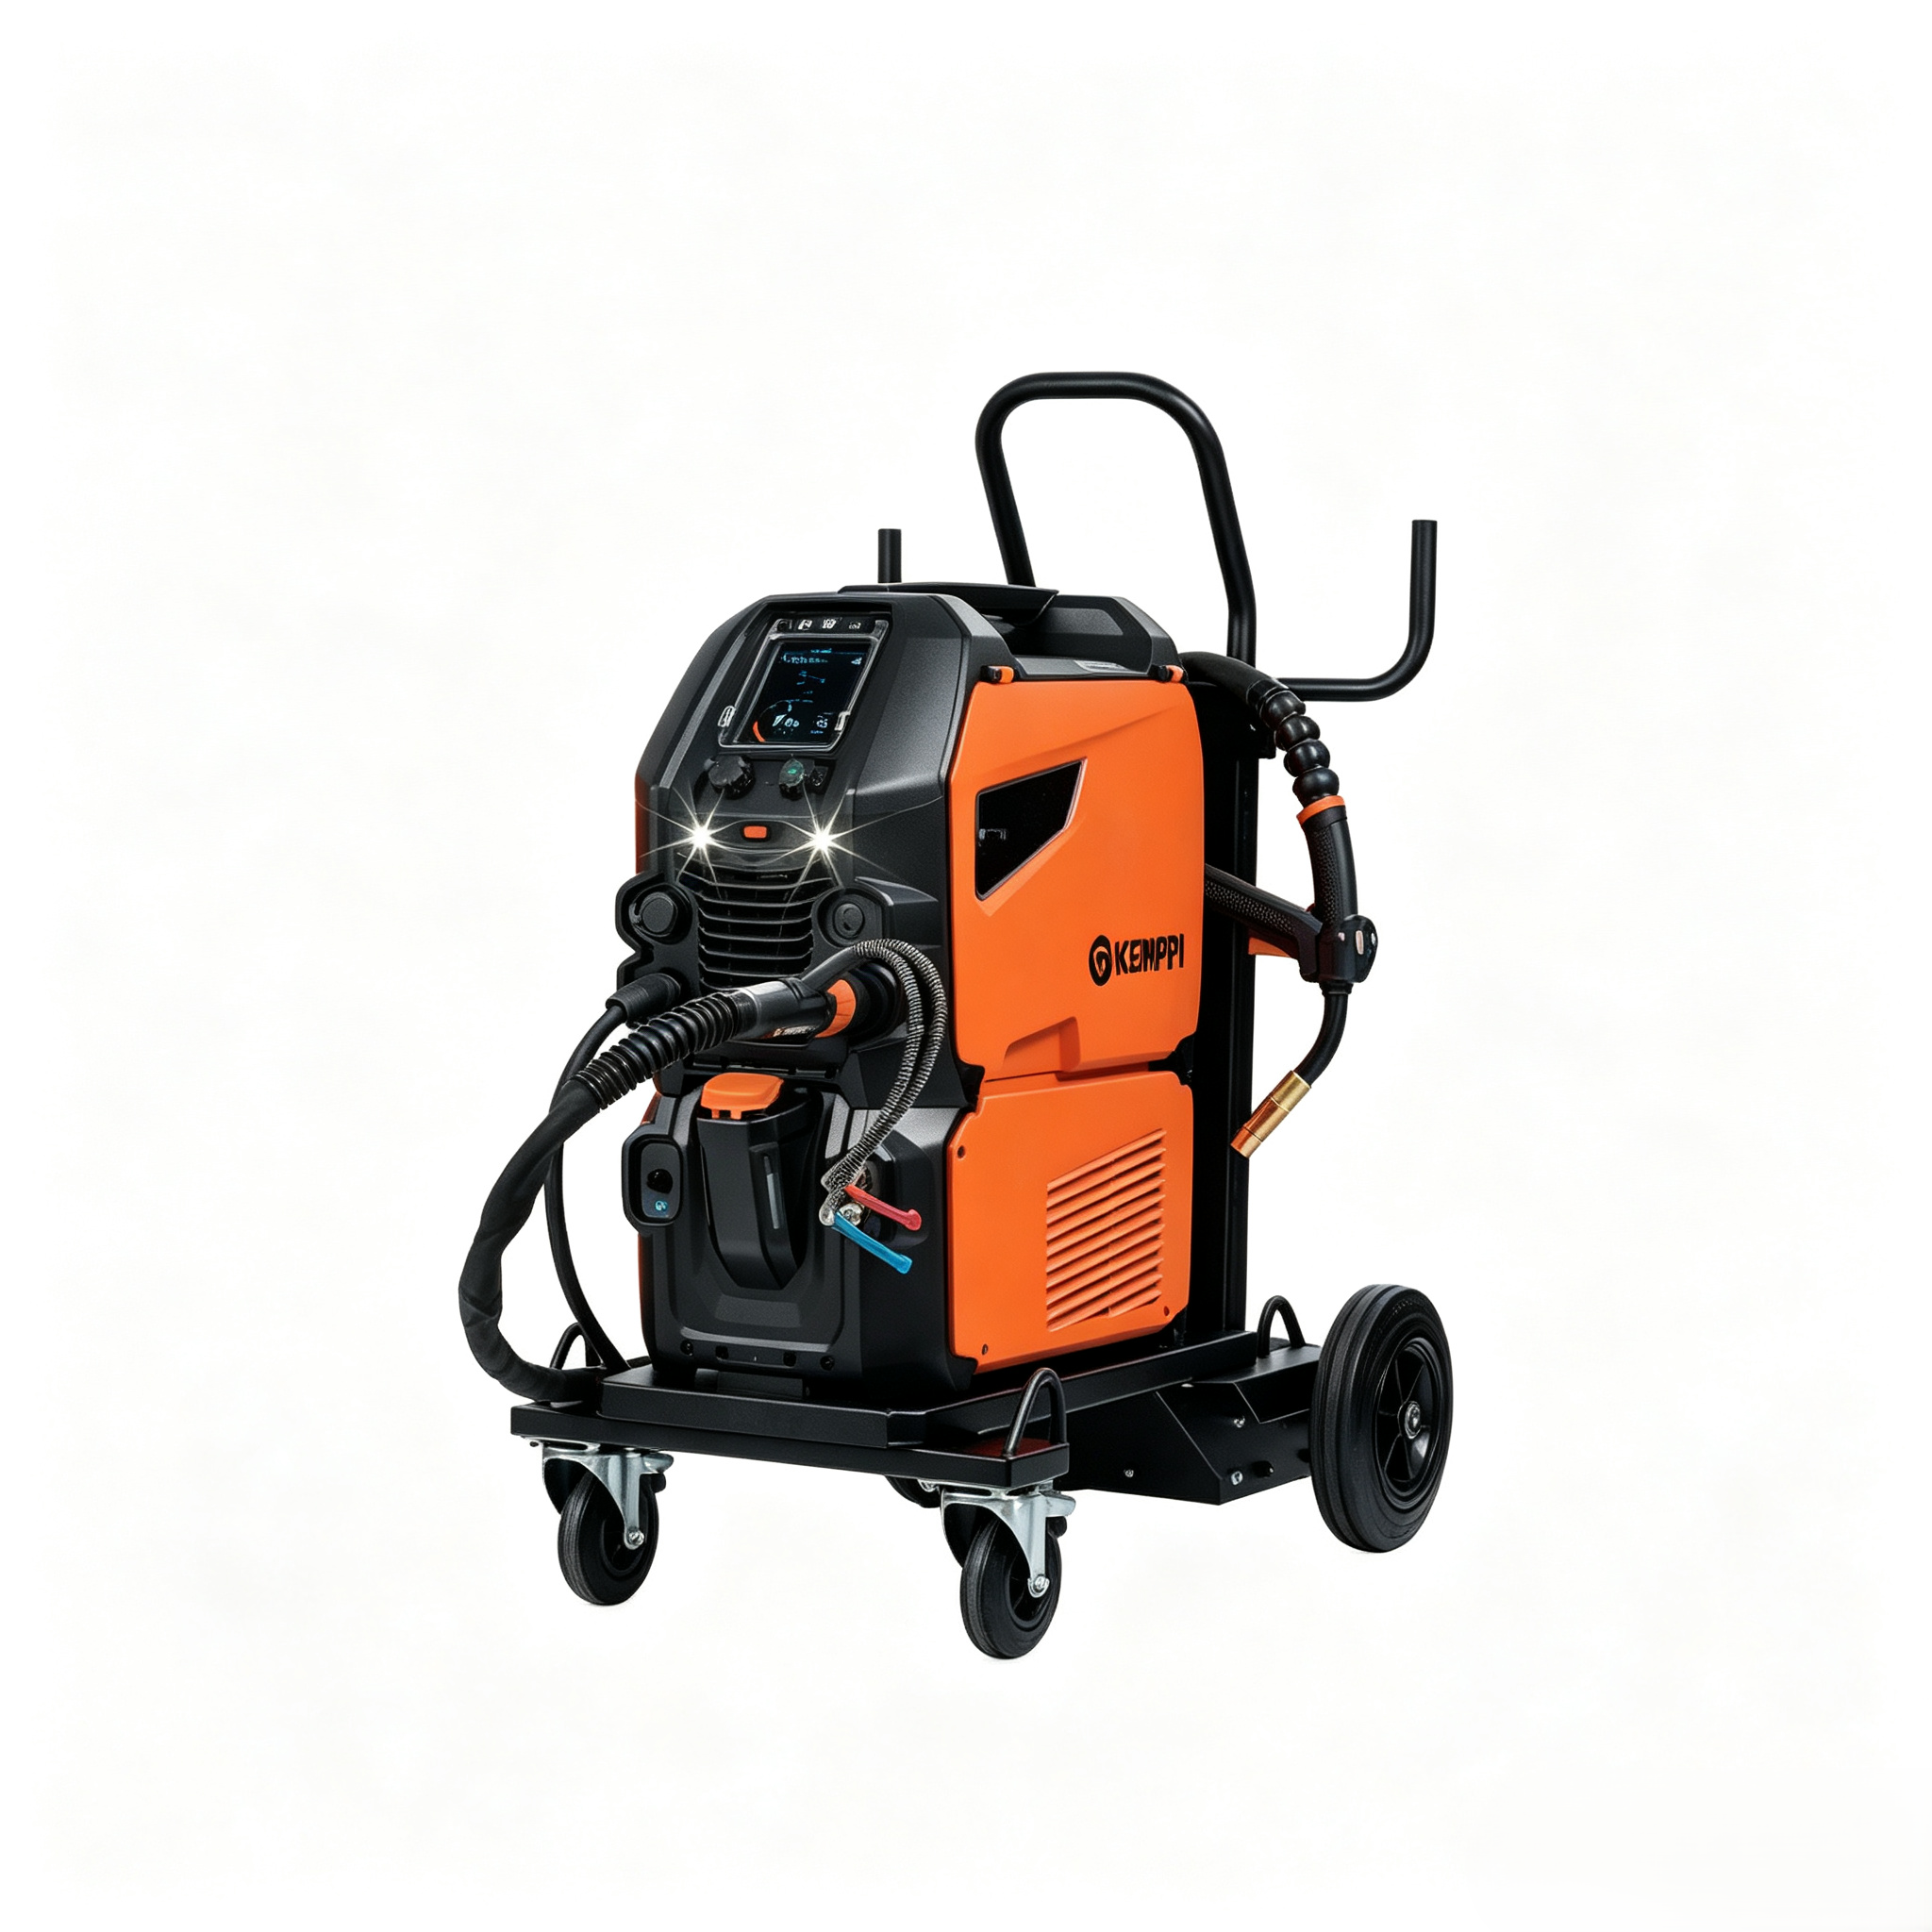
Кемппи, серия Master M — портативные сварочные аппараты MIG/MAG
Master M разработан и изготовлен в Финляндии. Это серия высококачественных портативных сварочных ...
Алюминиевые сплавы для аддитивных технологий
Металлографическая структура наплавленного тела из сплава Al-Mg-Sc Особенности специальной алюмин...
КЕМППИ Master T серия, профессиональный аппарат аргонодуговой сварки TIG переменного/постоянного тока премиум-класса
Эти сварочные аппараты серии отличаются превосходным качеством сварки, высокой точностью и отличн...
MEGMEET Полностью цифровой IGBT инверторный сварочный аппарат MIG/MAG переменного тока с переключением полярности, совместимый с роботами
Характеристики продукта Поддерживает высокотехнологичные режимы сварки AC-Pulse MIG, короткое за...
220kg вылет руки 2800mm,Промышленные роботы QJR220-2800G
Рисунок размеров и максимального диапазона движения робота Таблица базовых спецификаций робота
Лазерный сварочный аппарат AOTAI для роботов — серия ATWLaser-R
Богатые коммуникационные интерфейсы для роботов: совместимость с роботами различных брендов. Зада...
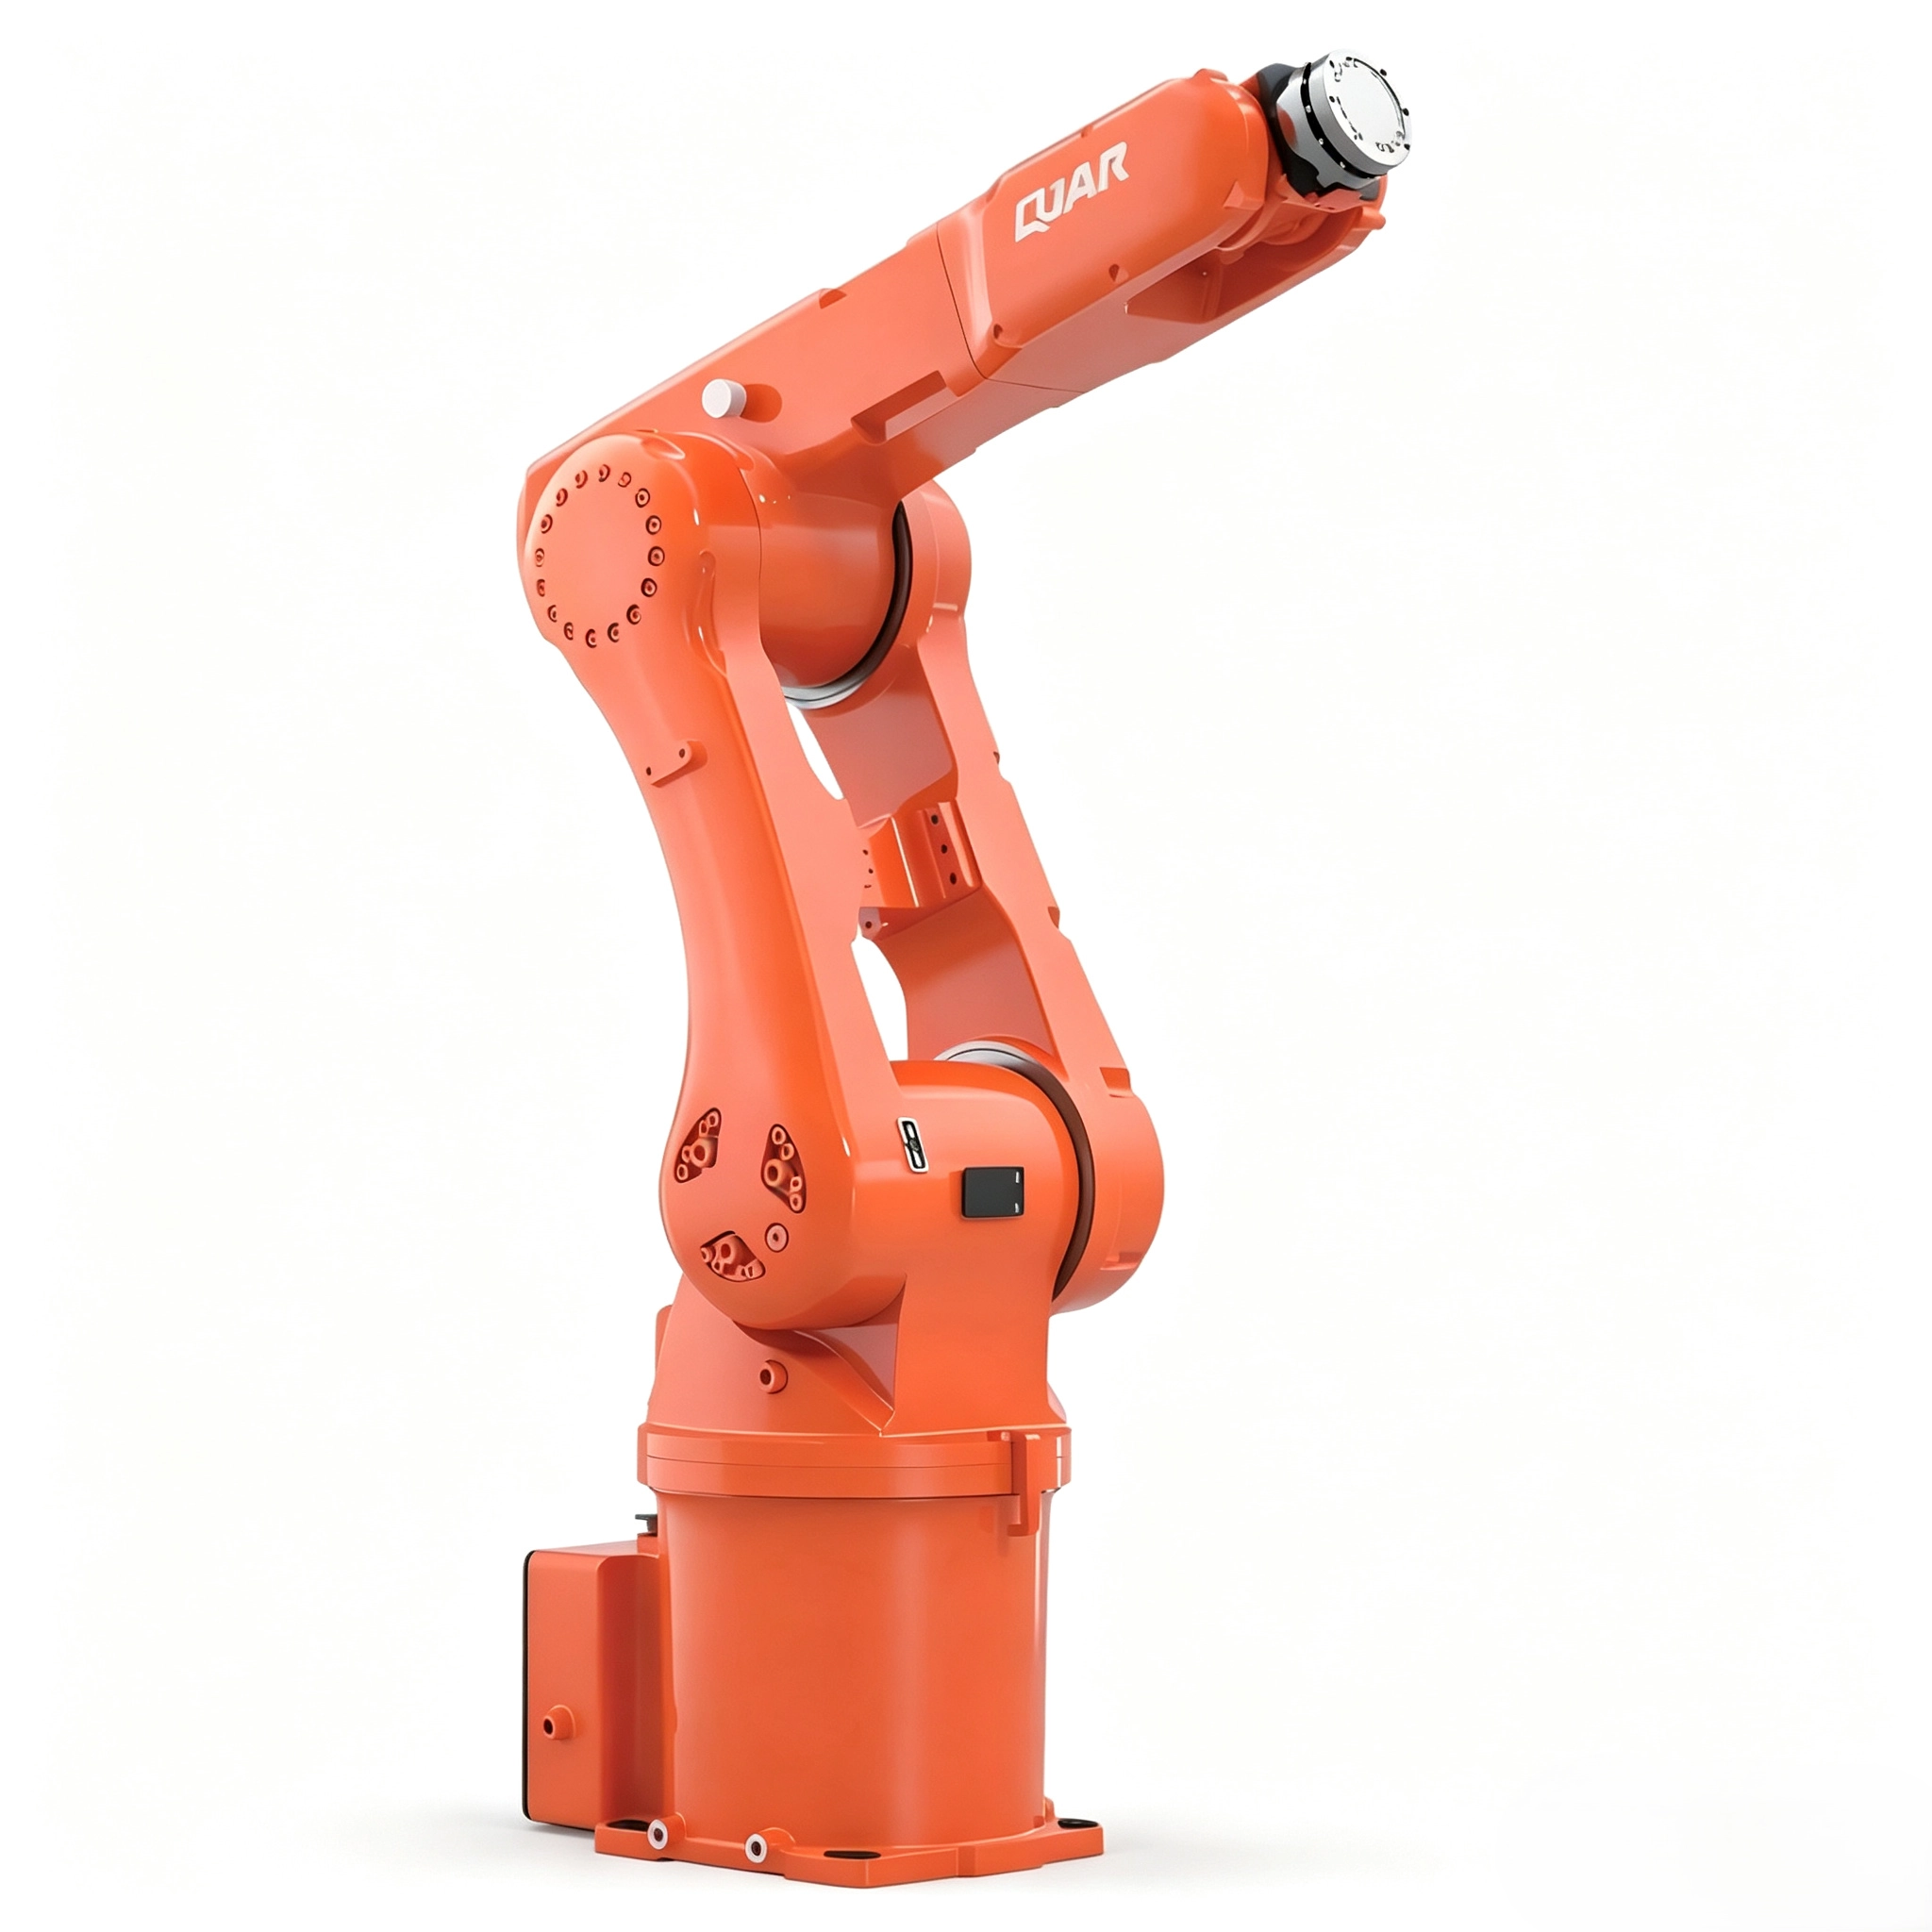
12kg вылет руки 0,9 м,Промышленные роботы QJR12-900
Компактная конструкция, малый вес корпуса, большая рабочая зона, быстрый отклик, высокая повторяемость позиционирования. Подходит для сборки, сортировки, транспортировки, загрузки разгрузки.
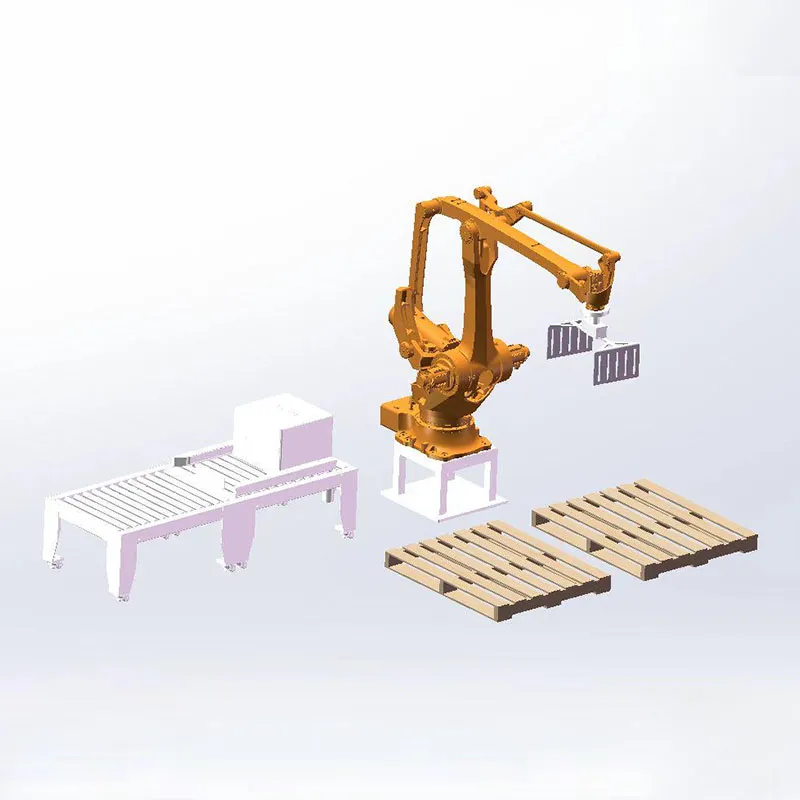
Роботизированное перемещение и паллетирование
● Особенности и назначение Обеспечивает тяжелую и гибкую транспортировку и паллетирование под упр...
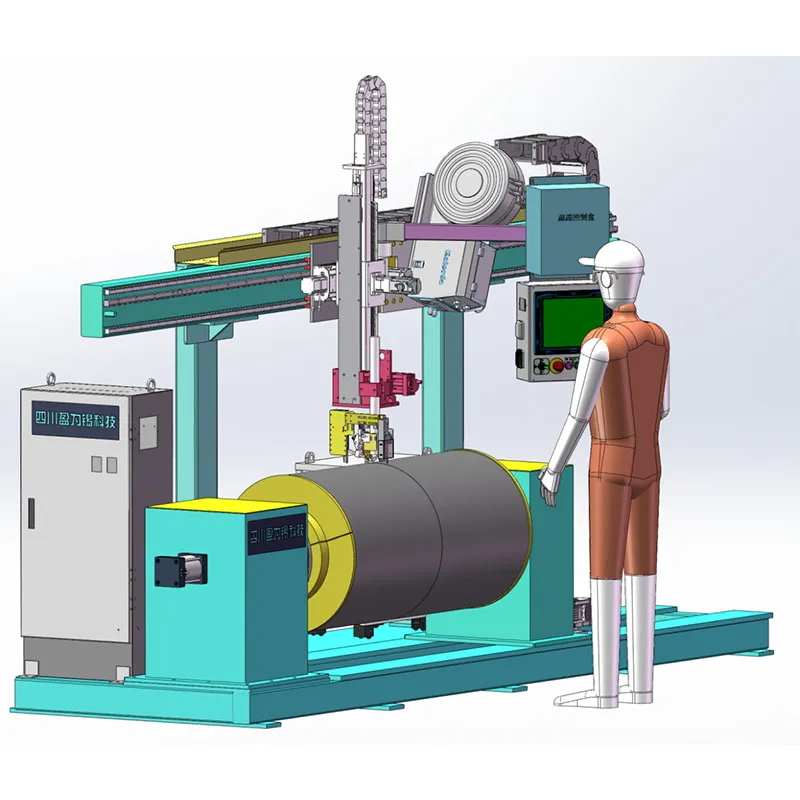
Оборудование для продольно-кольцевой сварки
● Конфигурация компонентов оборудования: Система электрического управления; Механизм прямолинейно...
16kg вылет руки 2000mm,взрывозащищенный коллаборативный робот GCR16-2000-EX
16kg вылет руки 2000mm,взрывозащищенный коллаборативный робот GCR16-2000-EX GCR16‑2000‑Ex являетс...
kemppi X5 HAX MIG Pulse / X5 HAX MIG Pulse+
Модульная промышленная сварочная системаМодульная промышленная сварочная система 500 А при ПВ...
30kg вылет руки 1668mm,Промышленные роботы QJR30-1600
Оптимизированная вертикальная многозвенная конструкция, простое и компактное исполнение. Шинная а...
Вакуумные камерные сварочные системы
● Особое назначение Для прецизионной герметичной сварки в условиях сверхвысокого вакуума. Оснащен...
Автоматическая линия сварки автомобильных ресиверов
Основная конфигурация Промышленный робот Fanuc M-20iD. Система лазерного поиска шва. Сварочный ап...
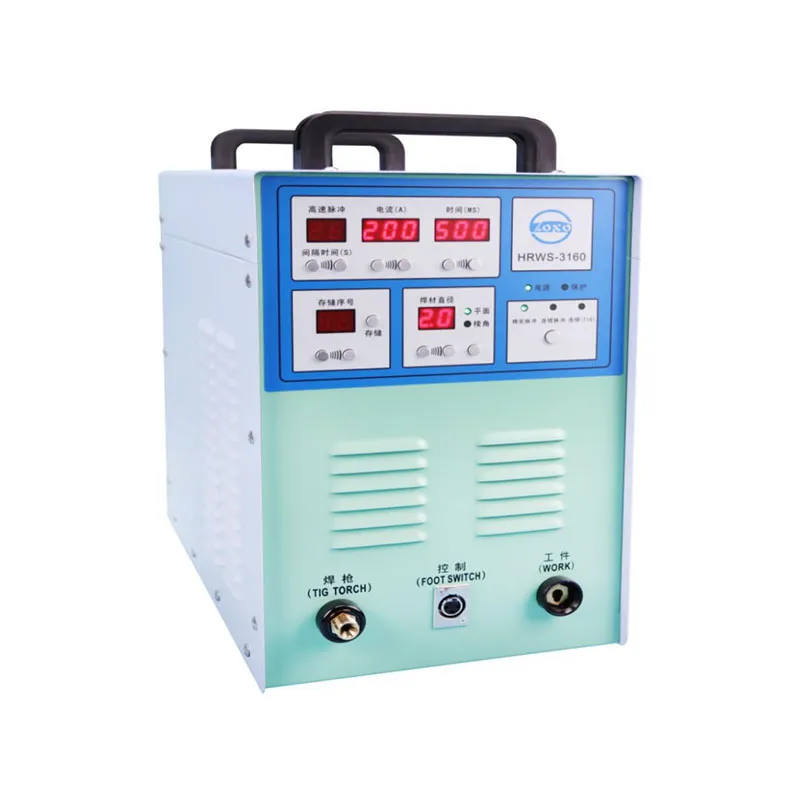
Прецизионные аргонодуговые сварочные аппараты
Модель LOXO-HRWS-3160 Питание 220 В Номинальная мощность 4 кВА Напряжение холостого хода 65...
Роботизированные и автоматизированные сварочные аппараты Kenppi X5 HAX MIG
Кемппи (Kemppi) ведёт свою деятельность по всему миру. Штаб-квартира компании и основное производ...
-


-


-


-


wechat

-
WhatsApp
