


Продукция


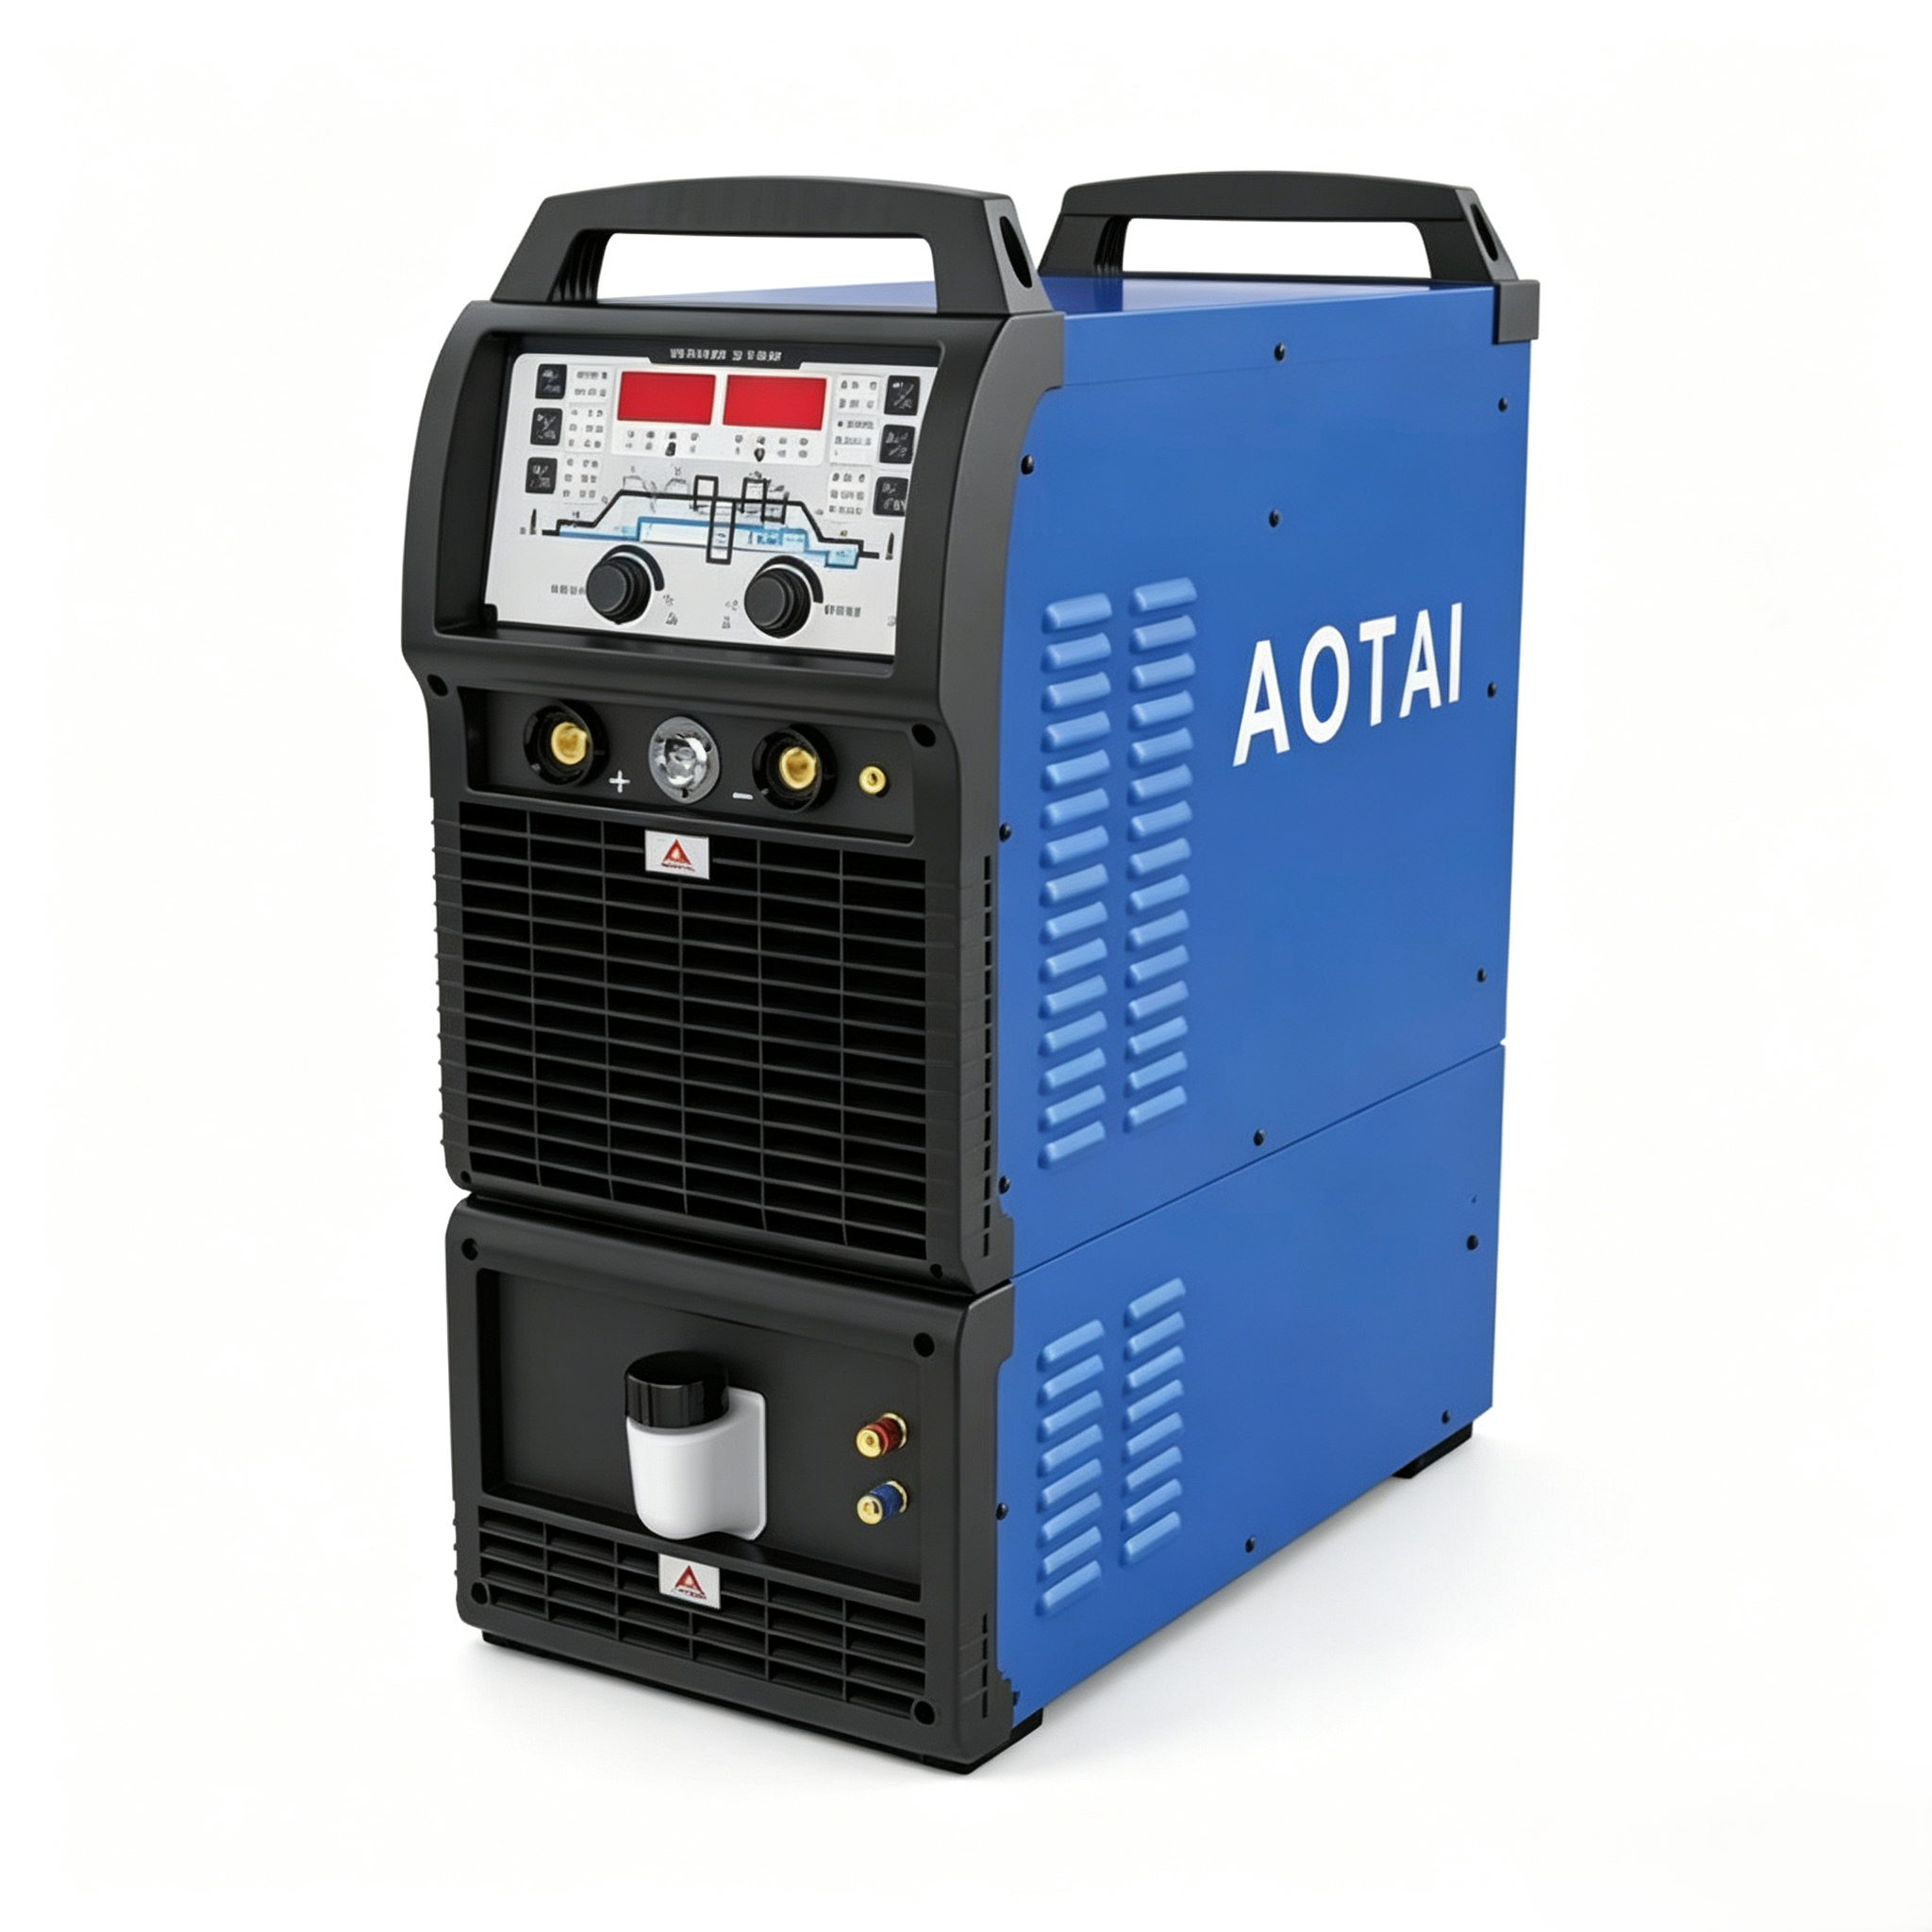
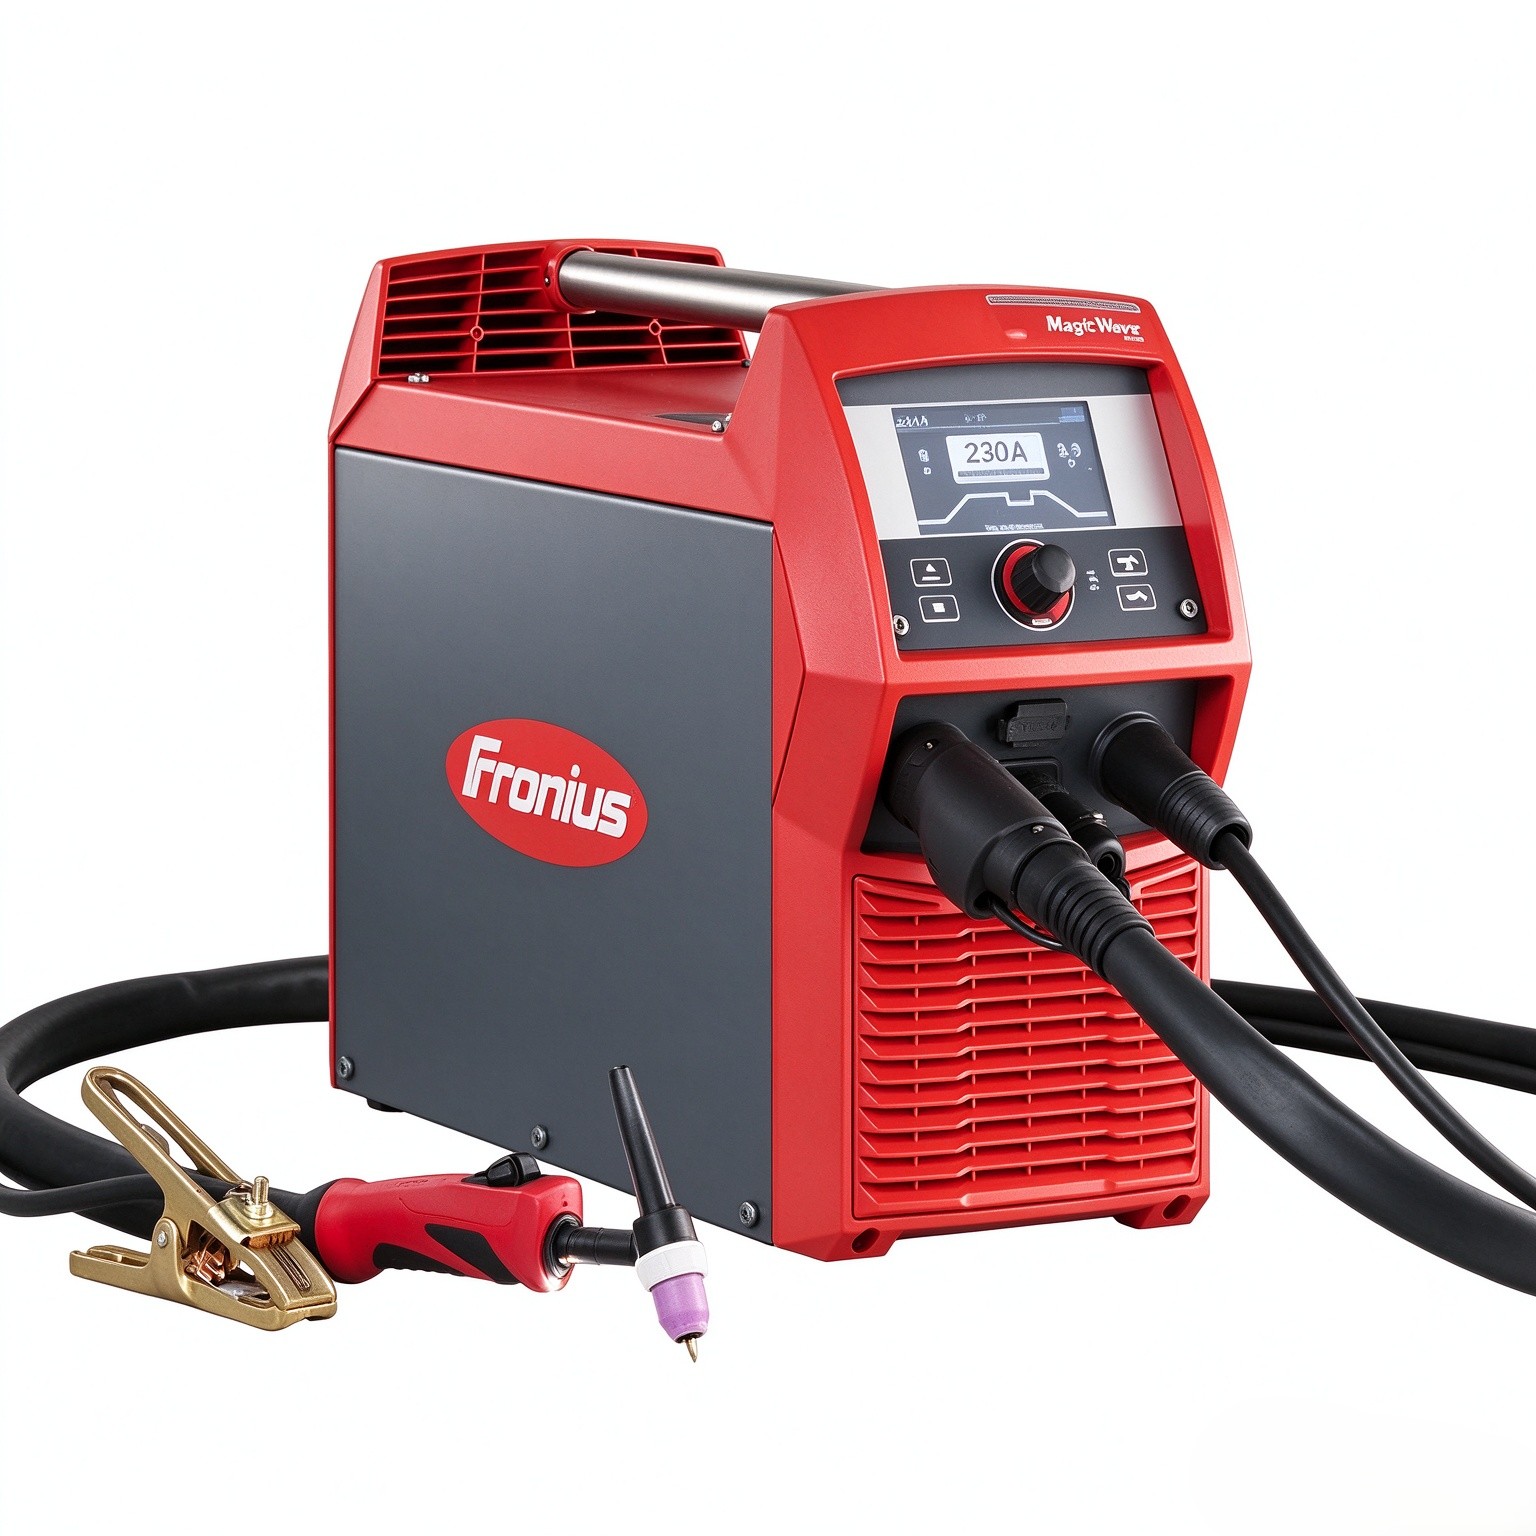
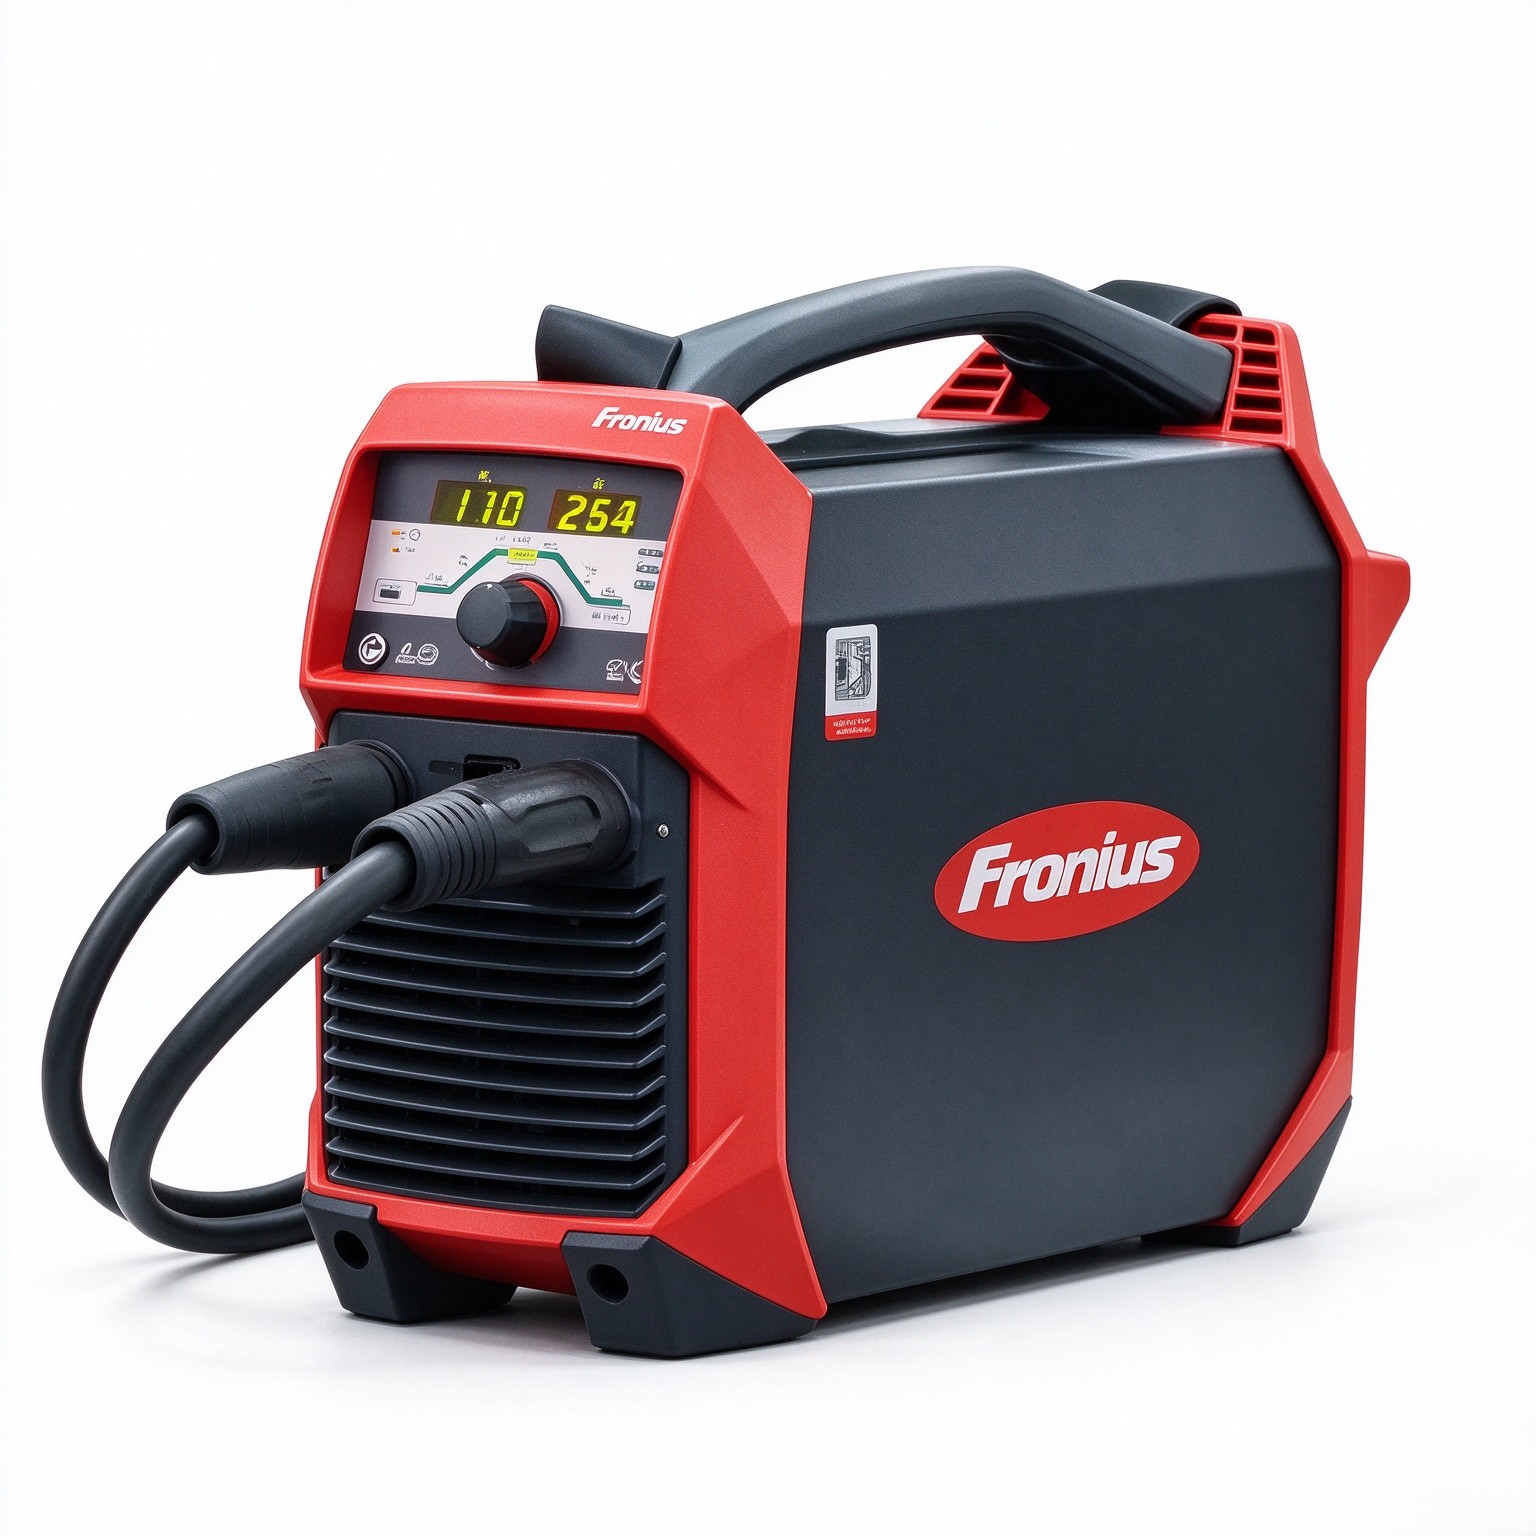
Цифровые сварочные аппараты TIG Fronius TransTig / MagicWave
Отличные характеристики зажигания дуги Высокочастотное зажигание дуги / контактное зажигание дуги Высокочастотное зажигание дуги: бесконтактное и мягкое высокочастотное зажигание является наиболее простым способом зажигания дуги. Контактное зажигание дуги применяется в специальных областях и с...
Описание
маркер
Отличные характеристики зажигания дуги
Высокочастотное зажигание дуги / контактное зажигание дуги
Высокочастотное зажигание дуги: бесконтактное и мягкое высокочастотное зажигание является наиболее простым способом зажигания дуги.
Контактное зажигание дуги применяется в специальных областях и сферах с высокими требованиями к условиям обработки. Оно позволяет эффективно избежать электромагнитных помех, возникающих при высокочастотном зажигании дуги.
Почему выбирают цифровые сварочные аппараты TIG TransTig / MagicWave?
Широкая область применения
Эти сварочные аппараты TIG отлично подходят для полевых работ. Благодаря малому весу они являются одними из самых лёгких сварочных аппаратов в мире и удобны для транспортировки в любое место. Прочная конструкция позволяет работать в крайне суровых полевых условиях. Однофазная схема питания позволяет использовать повсеместно распространённые однофазные розетки 220 В.
Аппараты идеально подходят для сварки алюминия и его сплавов, а также низколегированных и высоколегированных сталей, цветных металлов. Стандартный интерфейс Localnet обеспечивает простое подключение дополнительных горелок JobMaster, пультов дистанционного управления и других аксессуаров, легко адаптируется для автоматизированной работы и подключения к роботам.
Экономичность
Сварочный аппарат MagicWave – яркий представитель современных экономичных и энергосберегающих аппаратов. Экономичность была заложена в конструкцию на этапе проектирования. В аппарате используются высокопроизводительные компоненты производства Fronius, что обеспечивает высокие характеристики сварочного источника, низкие потери холостого хода и малое энергопотребление. Система охлаждения (как водяная, так и вентиляторная) работает в экономичном режиме: она автоматически отключается и включается только при необходимости. Это позволяет снизить затраты и значительно уменьшить уровень шума. В сварочном аппарате MagicWave реализована функция автоматической заточки вольфрамового электрода, сокращающая время подготовки к сварке.
Отличные сварочные характеристики
Fronius доводит до совершенства каждую деталь сварочного аппарата и стремится к идеальному результату для любого применения, благодаря чему каждая операция проста и легко осваивается: от зажигания дуги до завершения сварки, от прихваток до функции заточки вольфрамового электрода, от стандартной дуги до импульсной, от регулировки частоты переменного тока до регулировки баланса переменного тока
Безопасность
Каждый сварочный аппарат MagicWave проходит строгие испытания и соответствует следующим стандартам безопасности: маркировка [S] означает прохождение испытаний на защиту от поражения электрическим током при работе в ограниченных пространствах. Маркировка [CE] подтверждает соответствие стандартам EN60974-1 и EN50199. Степень защиты IP23 предотвращает попадание внутрь предметов диаметром более 12 мм, а также дождя в секторе 120° сверху аппарата, что подходит для полевых работ.
Функции TIG-сварки
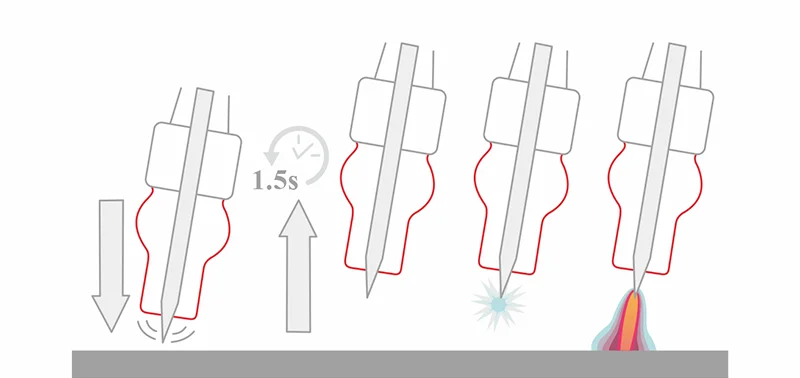
Отличные характеристики зажигания дуги
Высокочастотное зажигание дуги / Контактное зажигание дуги
Высокочастотное зажигание дуги
Бесконтактное мягкое высокочастотное зажигание является наиболее простым способом зажигания дуги.
Контактное зажигание дуги
Контактное зажигание дуги применяется в специальных областях и при высоких требованиях к технологическому процессу. Оно эффективно исключает электромагнитные помехи, возникающие при высокочастотном зажигании дуги
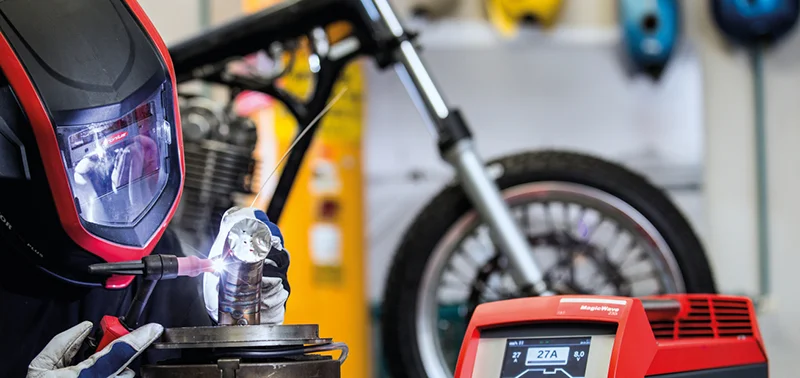
Active Wave — технология активной волны
Уникальная форма переменного тока
Технология активной волны Active Wave делает переменную TIG-сварку значительно тише. Встроенный цифровой сигнальный процессор рассчитывает форму волны, благодаря чему шум сварочной дуги снижается до минимально возможного уровня при сохранении стабильности дуги. Измерения шума четко показывают: в режиме Active Wave шум не превышает 80 дБ даже при токе 220 А
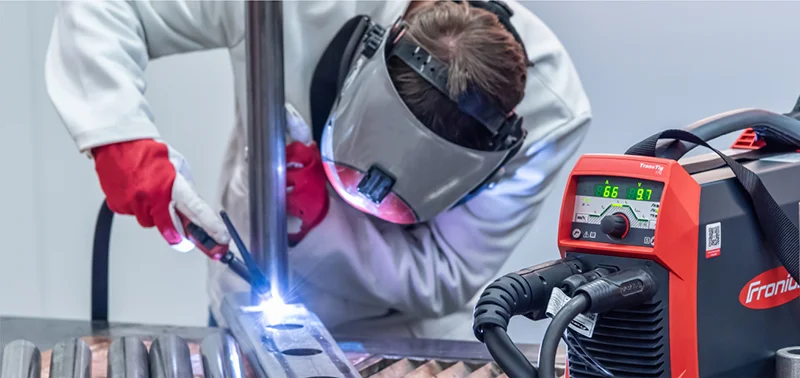
Автоформирование шарика (Automatic Cap-Shaping)
Специальные программы для сварки алюминия
Учитывая специфические свойства алюминия, Fronius разработал специализированные программы для его сварки. Например, при переменной TIG-сварке алюминия тупой конец вольфрамового электрода может привести к дефектам непровара. Сварочные аппараты MagicWave формируют сферическую поверхность на конце вольфрама, что обеспечивает отличный провар корня шва. Важно отметить: функция формирования шарика выполняется аппаратом в автоматическом режиме, что экономит значительное количество времени. Вам достаточно установить вольфрамовый электрод в горелку, выбрать диаметр электрода, и сварочный аппарат с помощью управляемой сварочной дуги самостоятельно сформирует на кончике вольфрама сферическую поверхность нужной формы и размера
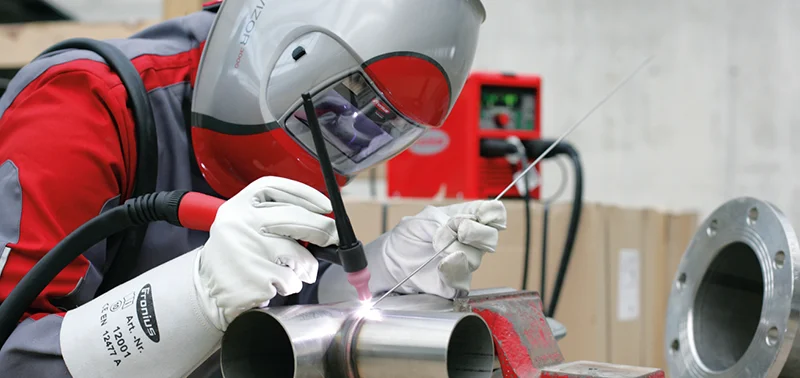
Функция TAC (прихватка)
Применяется для прихватки деталей
Важным подготовительным этапом перед сваркой является прихваточная сварка. До сих пор при обычной прихватке соединение двух сварочных ванн на кромках обеих деталей достигалось лишь за счёт небольшого перемещения сварочной горелки. При использовании функции «TAC» формируется только одна сварочная ванна, благодаря чему прихватка становится проще и быстрее. Это обусловлено тем, что ток для точечной сварки в режиме «TAC» является импульсным, прерывистым. Сварочные ванны с обеих сторон прихватки быстро объединяются в единую ванну.
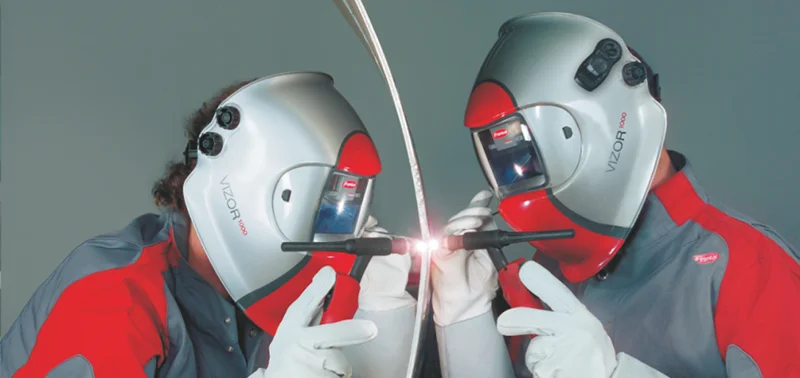
Синхронная сварка MagicWave AC/DC
Одновременная переменная выдача без взаимных помех
При TIG-сварке алюминиевых сплавов тонкие листы толщиной до 8 мм можно сваривать без подготовки кромок, а толстые листы от 20 мм — без зачистки корня шва. С цифровыми источниками TIG-сварки серии Fronius MW эти задачи больше не являются сложными. Дело в том, что цифровые источники TIG-сварки серии Fronius MW обеспечивают точное управление вторичным выходом источника питания, что позволяет двум источникам работать на одной заготовке с одновременной выдачей переменного тока без взаимных помех. В процессе сварки две сварочные горелки расположены друг напротив друга, одна за другой, и формируют общую сварочную ванну. Это исключает операции зачистки корня шва с обратной стороны и газовой защиты с тыльной стороны. При этом сварочный ток каждого из двух источников снижается в два раза по сравнению с обычным режимом сварки. Эффективно контролируются дефекты сварки: деформация, поры и непровар. При сварке тонких листов присадочный металл подаётся только через одну горелку, при этом с обеих сторон формируется качественный сварной шов.
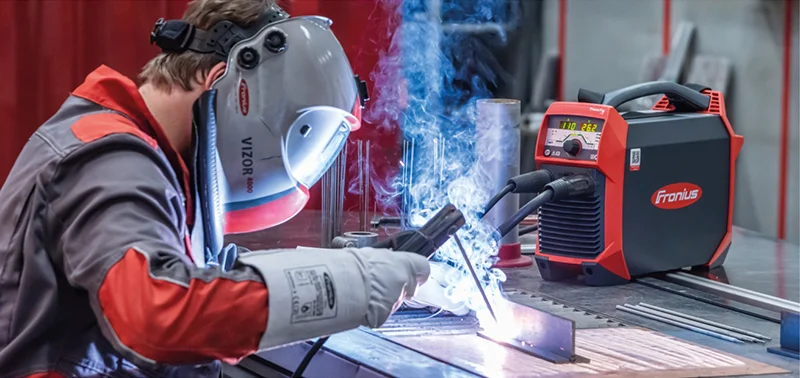
Время предпродувки газа / Время постпродувки газа
Автоматическая и ручная настройка
Оптимальное время постпродувки газа может рассчитываться автоматически в зависимости от величины сварочного тока, что гарантирует качественную газовую защиту кратера шва и вольфрамового электрода. Запуск дуги с малого тока обеспечивает более стабильное горение дуги.
Технические характеристики
TransTig
| Модель изделия | TT 170 | TT 210 | TT 230i | TT 2500 | TT 3000 | TT 4000 | TT 5000 |
|---|---|---|---|---|---|---|---|
| Напряжение питания | 1×230 В | 1×230 В | 1×230 В | 3×400 В | 3×400 В | 3×400 В | 3×400 В |
| Допуск напряжения питания | -30%/+15% | -30%/+15% | +15%/-20% | +15%/-15% | +15%/-15% | +15%/-15% | +15%/-15% |
| Частота питания | 50/60 Гц | 50/60 Гц | 50/60 Гц | 50/60 Гц | 50/60 Гц | 50/60 Гц | 50/60 Гц |
| Защита плавким предохранителем | 16 А | 16 А | 16 А | 16 А | 16 А | 35 А | 35 А |
| Диапазон сварочного тока | 13–170 А | 13–210 А | 3–230 А | 3–250 А | 3–300 А | 3–400 А | 3–500 А |
| ПВ 40% при 10 мин / 40 °C | 170 А | 210 А | 190 А (45%) | / | 300 А (45%) | 400 А (45%) | 500 А |
| ПВ 50% при 10 мин / 40 °C | / | / | / | 250 А | 300 А | / | / |
| ПВ 60% при 10 мин / 40 °C | 155 А | 185 А | 205 А | 240 А | / | 365 А | 450 А |
| ПВ 100% при 10 мин / 40 °C | 140 А | 160 А | 170 А | 210 А | 240 А | 310 А | 350 А |
| Напряжение холостого хода | 35 В | 35 В | 97 В | 85 В | 81 В | 86 В | 86 В |
| Рабочее напряжение | 10,5–16,8 В | 10,5–18,4 В | 10,1–19,2 В | 10,1–20,0 В | 10,1–20,0 В | 10,1–51,0 В | 10,1–46,0 В |
| Степень защиты | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 |
| Габариты (Д×Ш×В, мм) | 435/160/310 | 435/160/310 | 558/210/369 | 560/250/435 | 560/250/435 | 625/290/475 | 625/290/475 |
| Масса (кг) | 9,7 | 9,7 | 16,4 | 24,2 | 24,2 | 39,8 | 39,7 |
MagicWave
| Модель изделия | MW 190 | MW 230i | MW 2500 | MW 3000 | MW 4000 | MW 5000 |
|---|---|---|---|---|---|---|
| Напряжение питания | 1×230 В | 1×230 В | 3×400 В | 3×400 В | 3×400 В | 3×400 В |
| Допуск напряжения питания | +15%/-15% | +15%/-15% | +15%/-15% | +15%/-15% | +15%/-15% | +15%/-15% |
| Частота питания | 50/60 Гц | 50/60 Гц | 50/60 Гц | 50/60 Гц | 50/60 Гц | 50/60 Гц |
| Защита плавким предохранителем | 16 А | 16 А | 16 А | 16 А | 35 А | 35 А |
| Диапазон сварочного тока | 3–190 А | 3–230 А | 3–250 А | 3–300 А | 3–400 А | 3–500 А |
| ПВ 35% при 10 мин / 40 °C | 190 А | 230 А | / | 300 А | / | / |
| ПВ 40% при 10 мин / 40 °C | / | / | 250 А | / | 400 А (45%) | 500 А |
| ПВ 60% при 10 мин / 40 °C | 160 А | 195 А | 210 А | 250 А | 365 А | 440 А |
| ПВ 100% при 10 мин / 40 °C | 140 А | 165 А | 180 А | 200 А | 310 А | 350 А |
| Напряжение холостого хода | 100 В | 100 В | 89 В | 89 В | 90 В | 90 В |
| Рабочее напряжение | 10,1–17,6 В | 10,1–19,2 В | 10,1–20,0 В | 10,1–22,0 В | 10,1–33,0 В | 10,1–33,0 В |
| Степень защиты | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 |
| Габариты (Д×Ш×В, мм) | 558/210/369 | 558/210/369 | 560/250/435 | 560/250/435 | 625/290/705 | 625/290/705 |
| Масса (кг) | 17,0 | 17,0 | 26,6 | 28,1 | 58,2 | 58,2 |
связаться с нами
Сопутствующие популярные продукты
3D-печать рамы ракетного двигателя
Примеры применения Ланьцзян Космос, ракета Чжуцюэ-2 Ланьцзян ...
70kg вылет руки 2012mm,Промышленные роботы QJR70-2000
70kg вылет руки 2012mm,Промышленные роботы QJR70-2000 По сравнению со стандартным роботом грузопо...
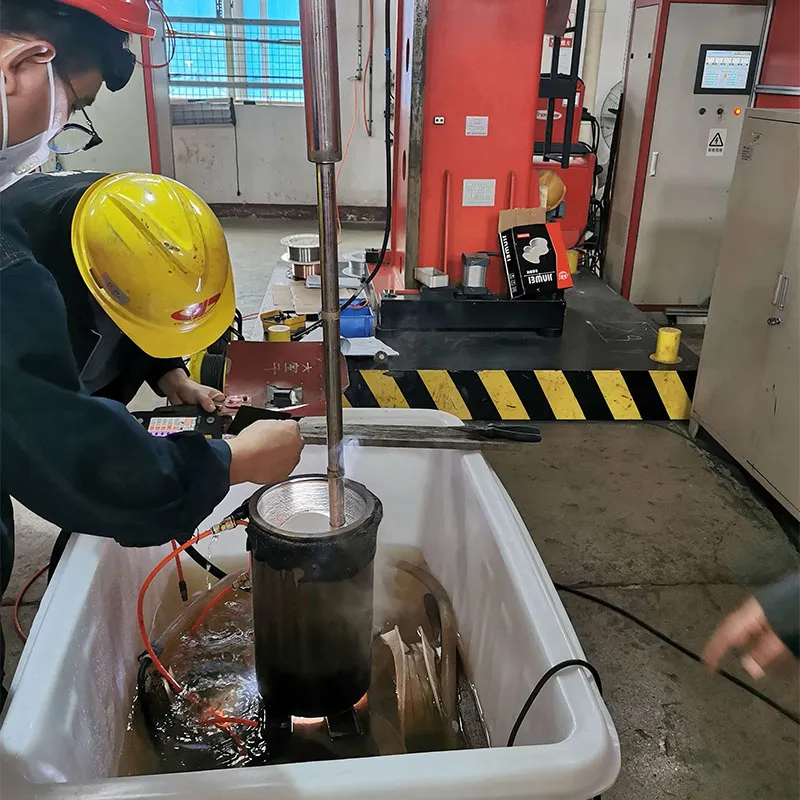
Оборудование для наплавочной сварки
Широко применяется в: Арматуростроении, нефтегазовой, химической промышленности, судостроении. Ис...
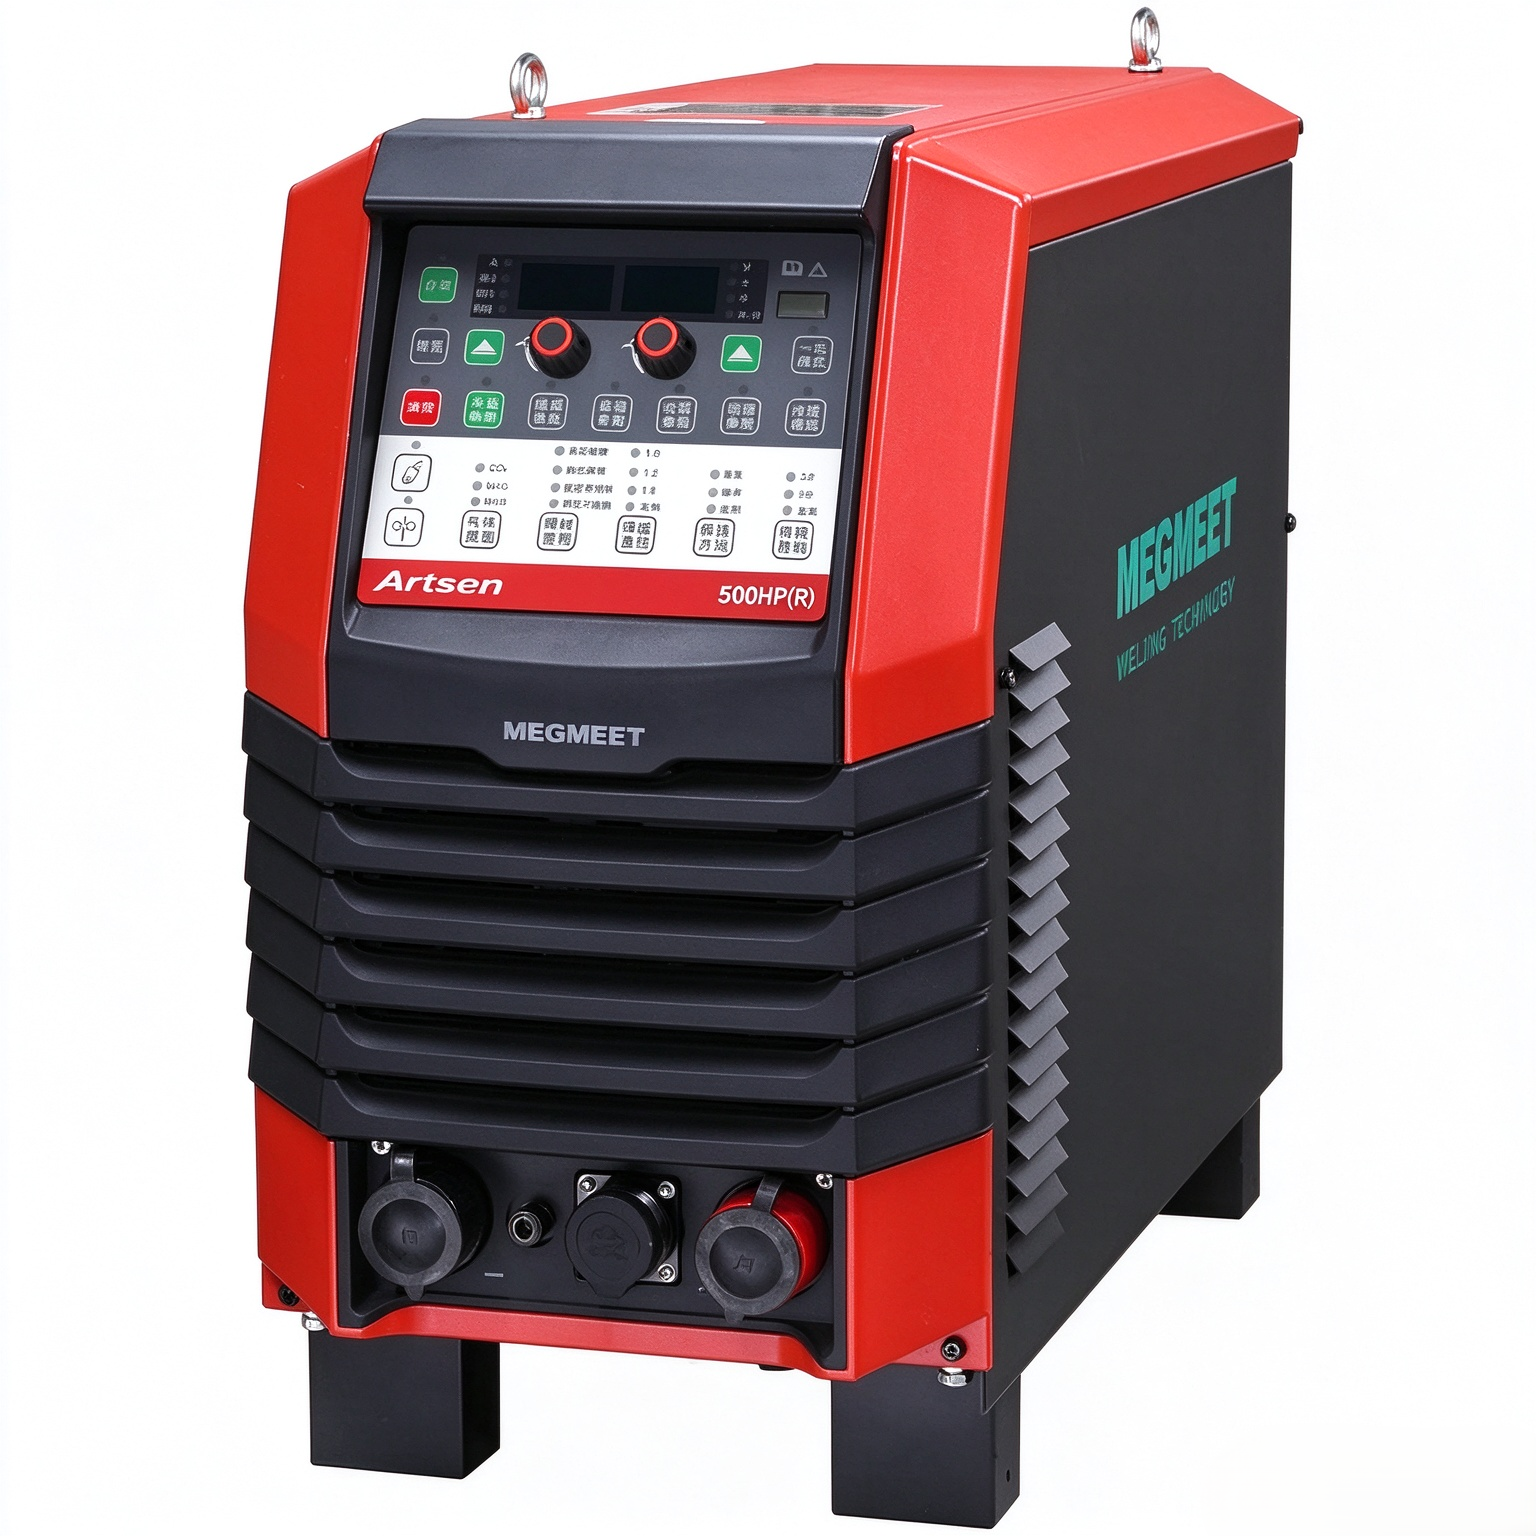
MEGMEET, тяжелонагруженный импульсный полуавтомат для сварки CO₂/MAG/MIG Artsen Evo 500HP(R)
Особенности продукта • Имеет технологию сварки короткой дугой импульсом, обеспечивает высокоскоро...
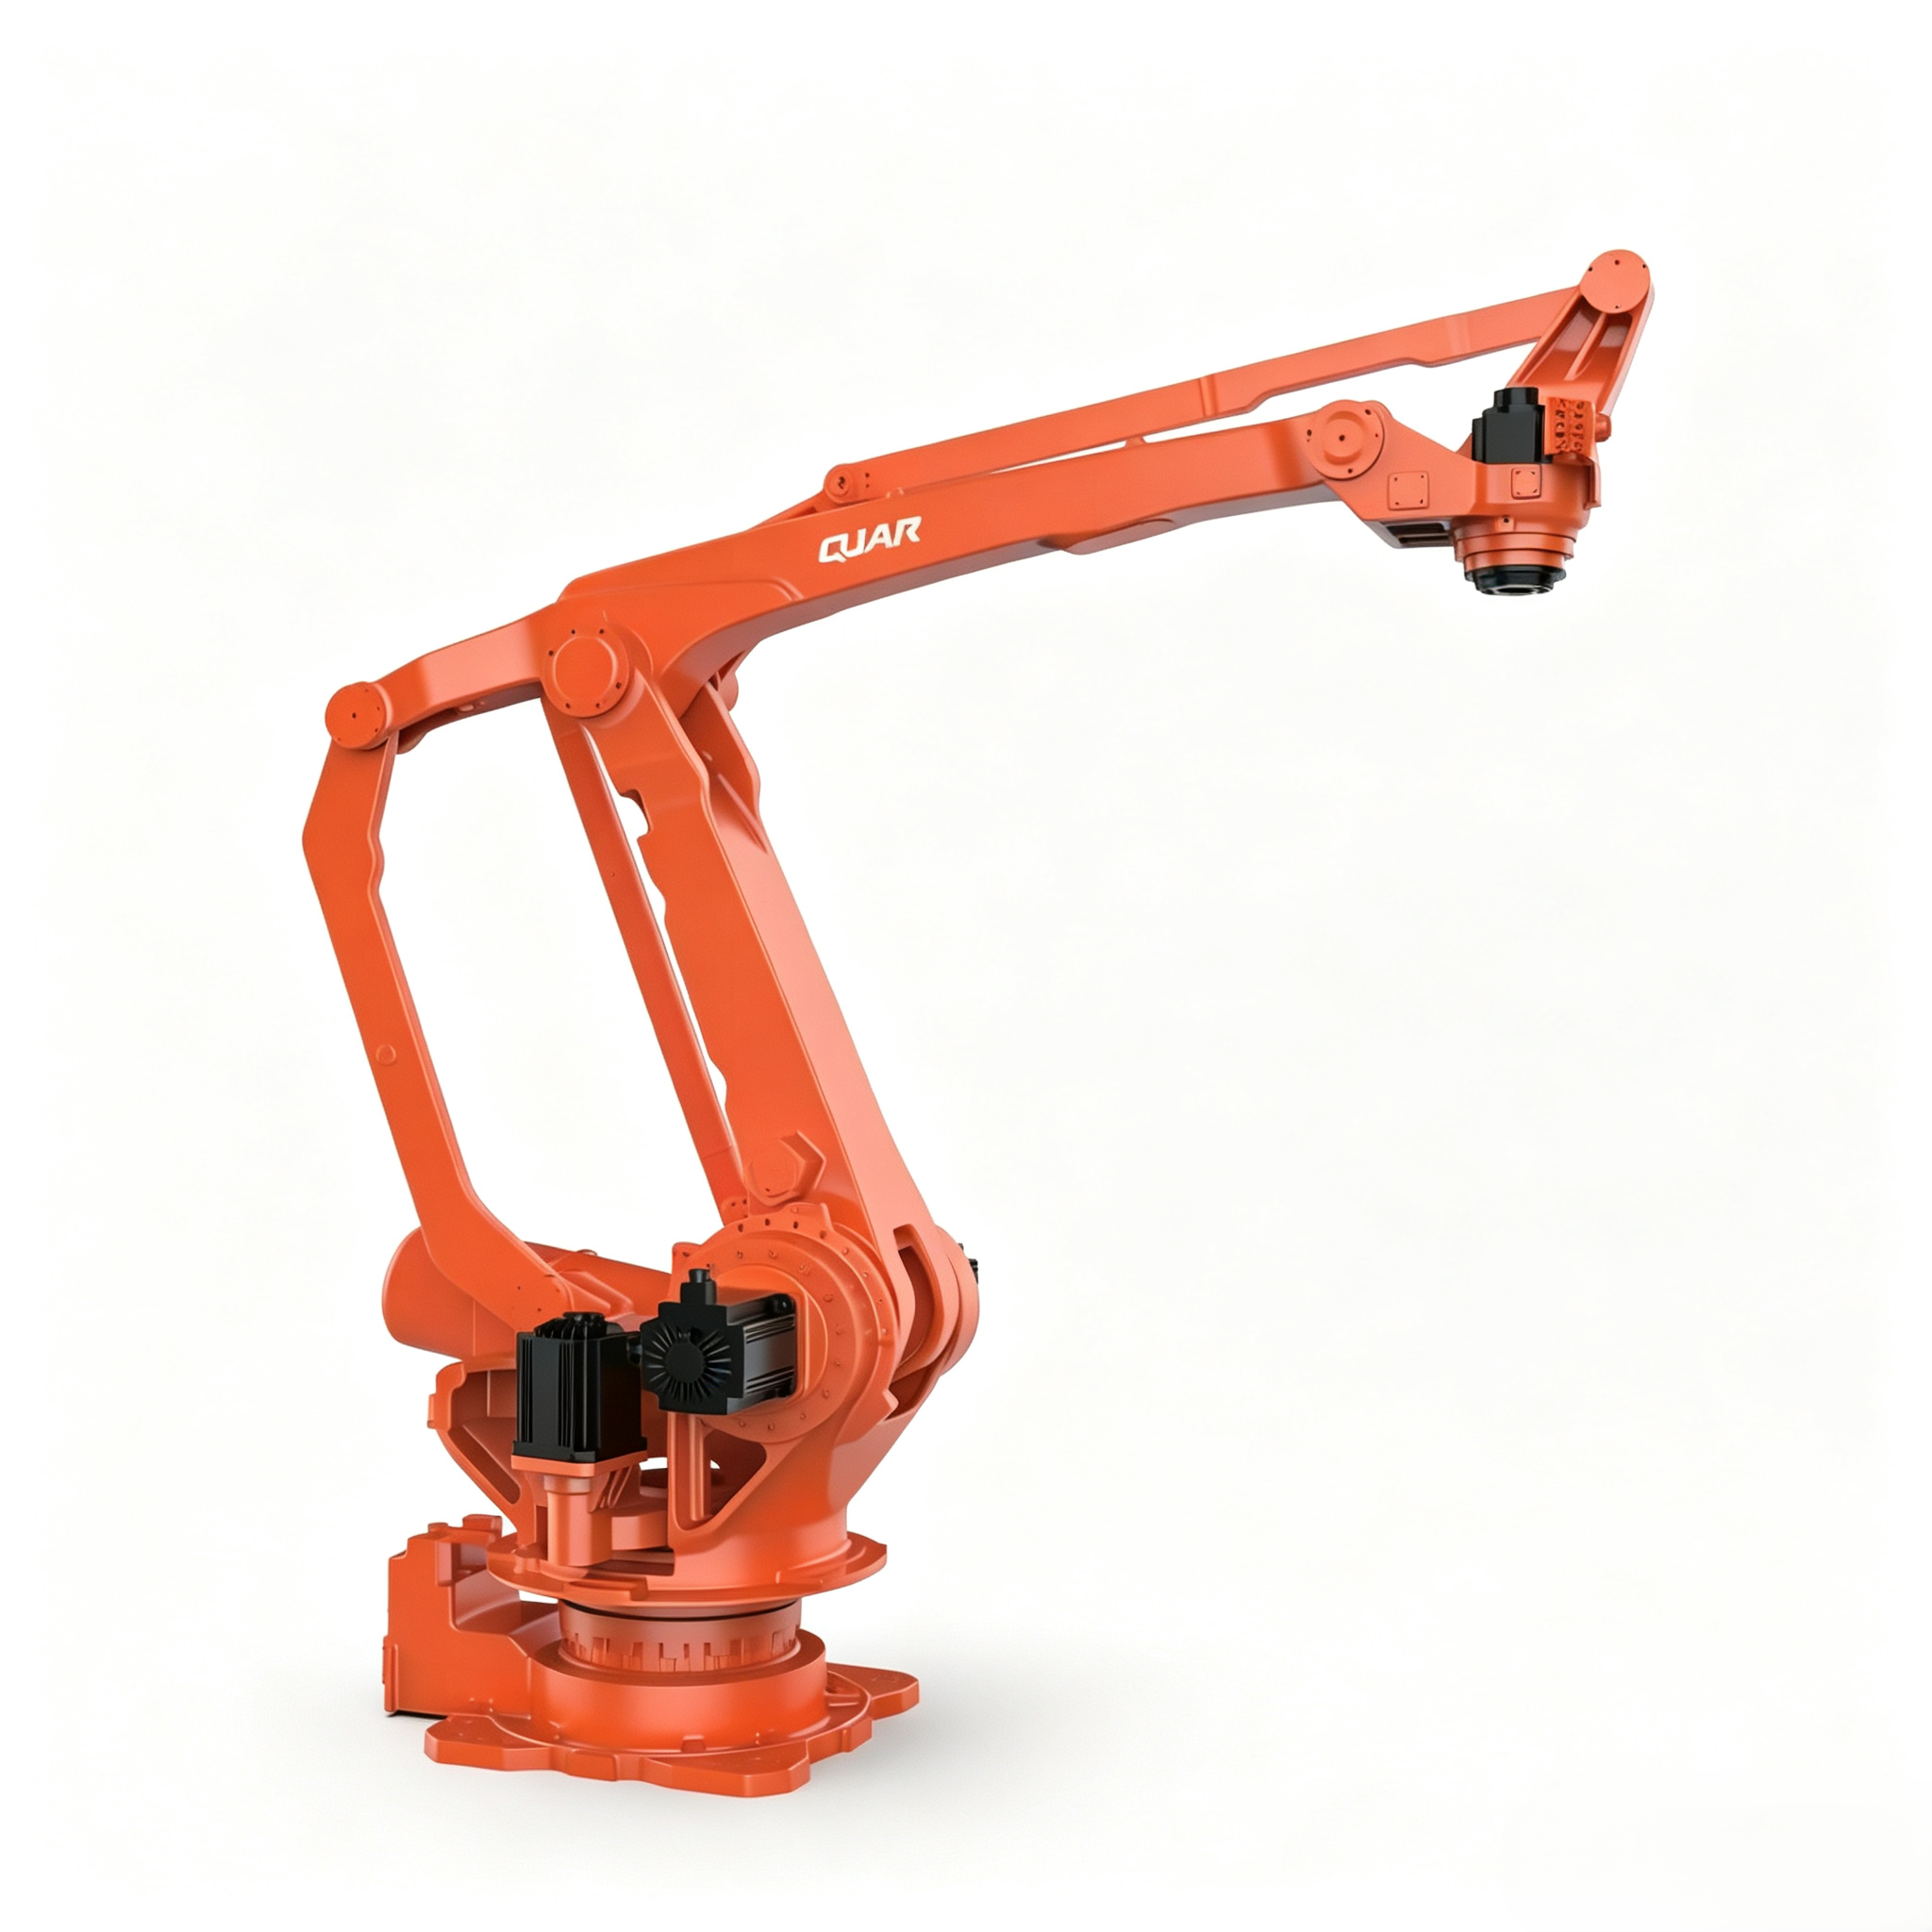
180kg вылет руки 3157mm,4-осевой робот QJRB180-1
180kg вылет руки 3157mm,4-осевой робот QJRB180-1 Высокоскоростная и стабильная работа, низкое эне...
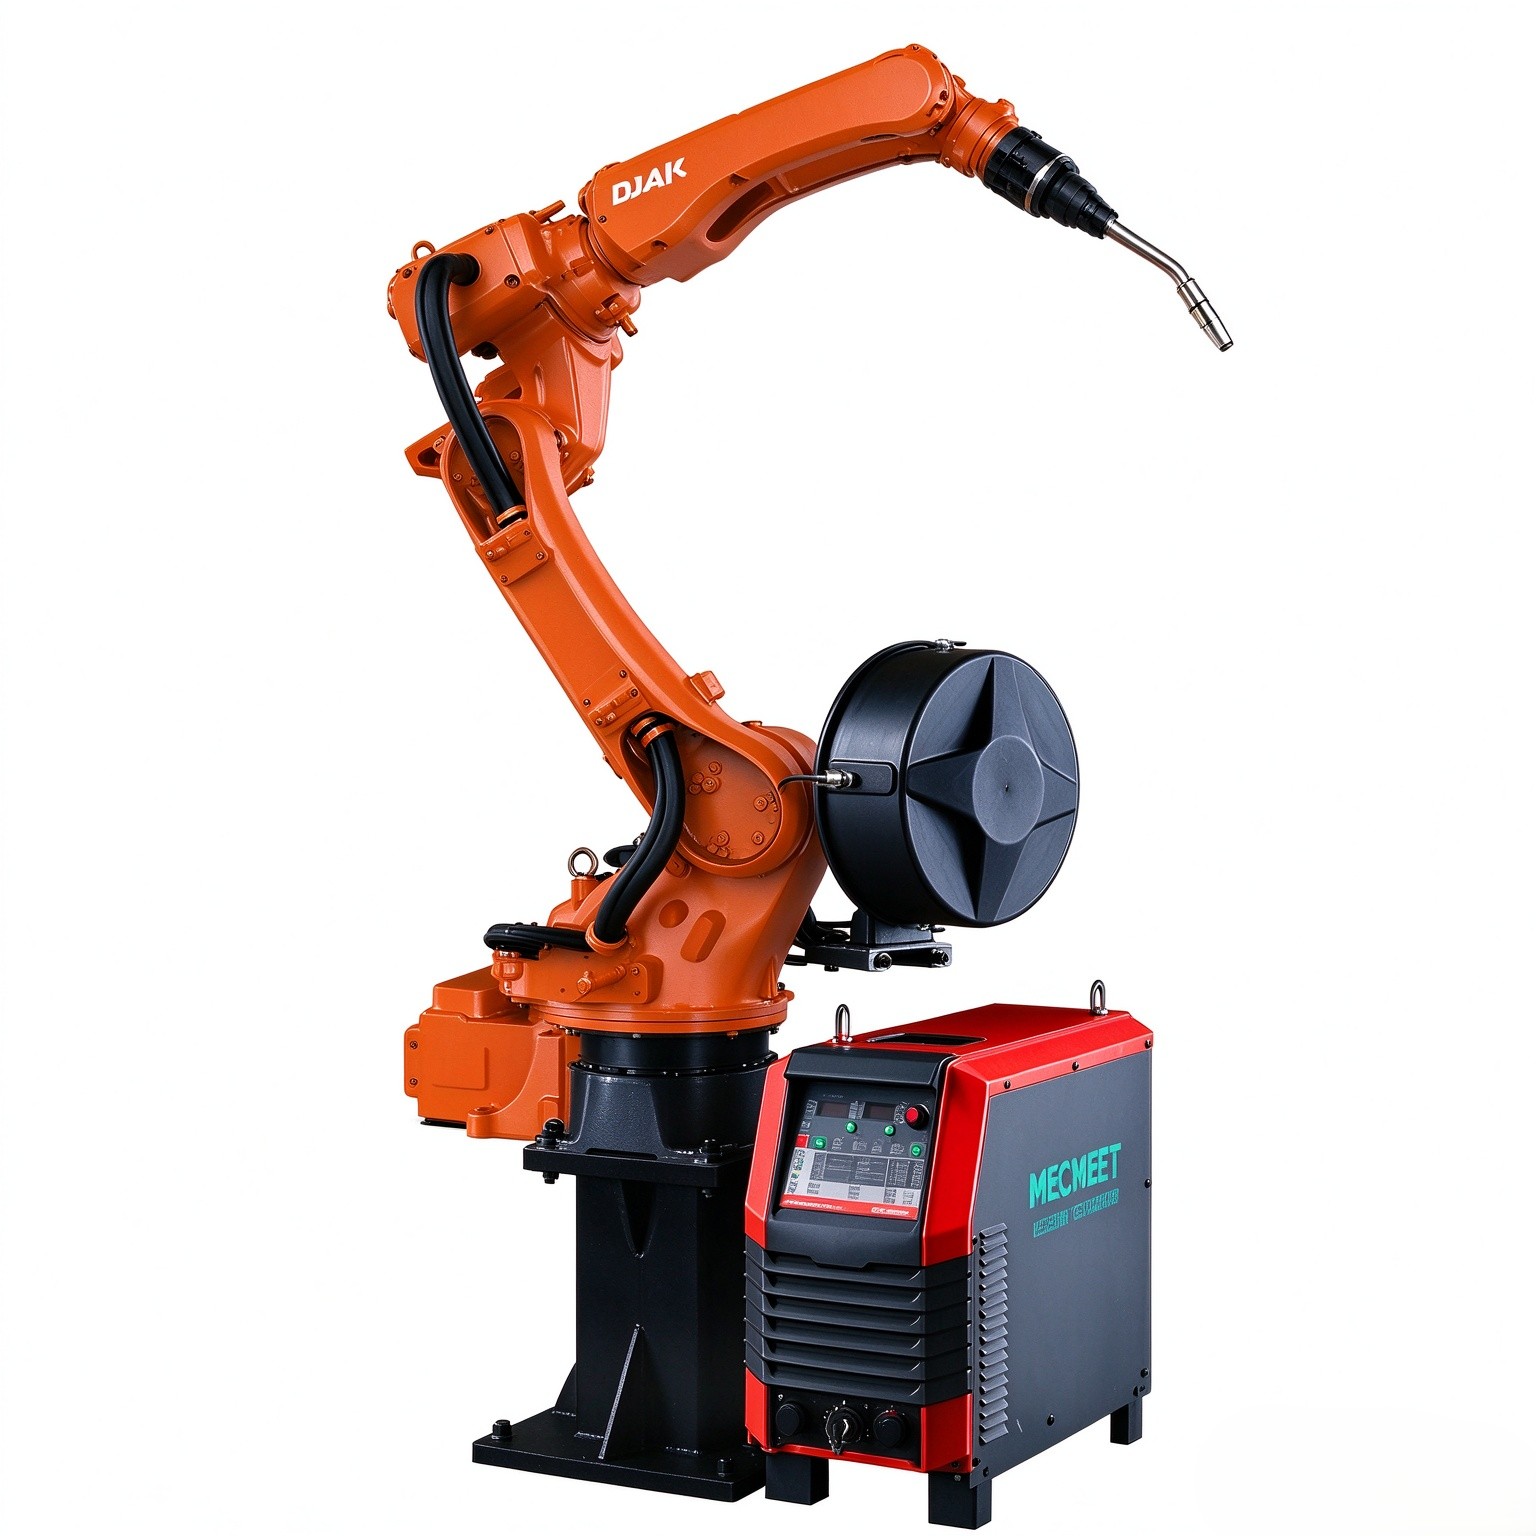
Комплект сварочного аппарата MEGMEET и совместного робота
Дуга стабильна, высокая повторяемость параметров и высокая надежность источника питания, что эффе...
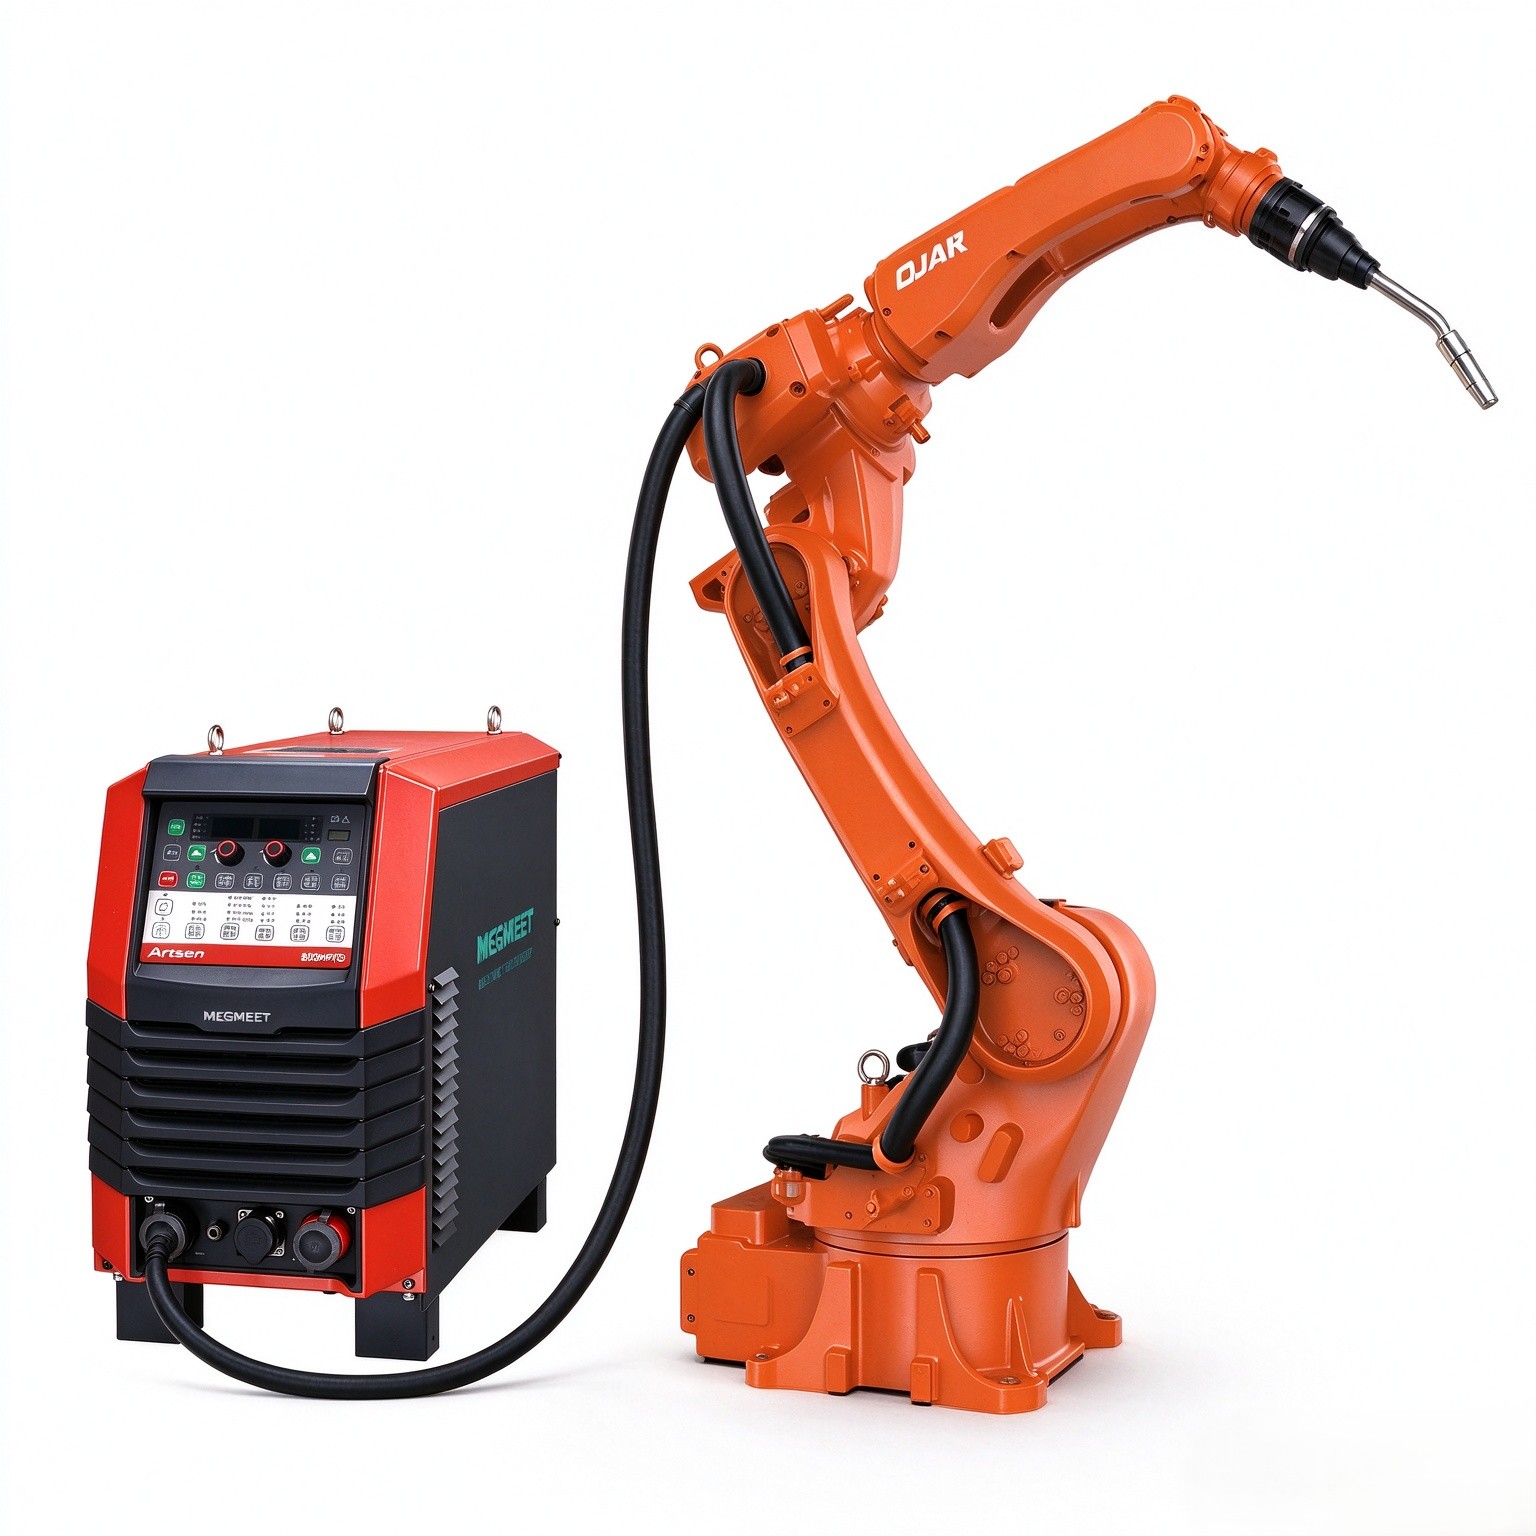
MEGMEET Комплект тяжелонагруженной импульсной сварки CO₂/MAG/MIG с шарнирным роботом
Особенности продукта • Имеет технологию сварки короткой дугой импульсом, обеспечивает высокоскоро...
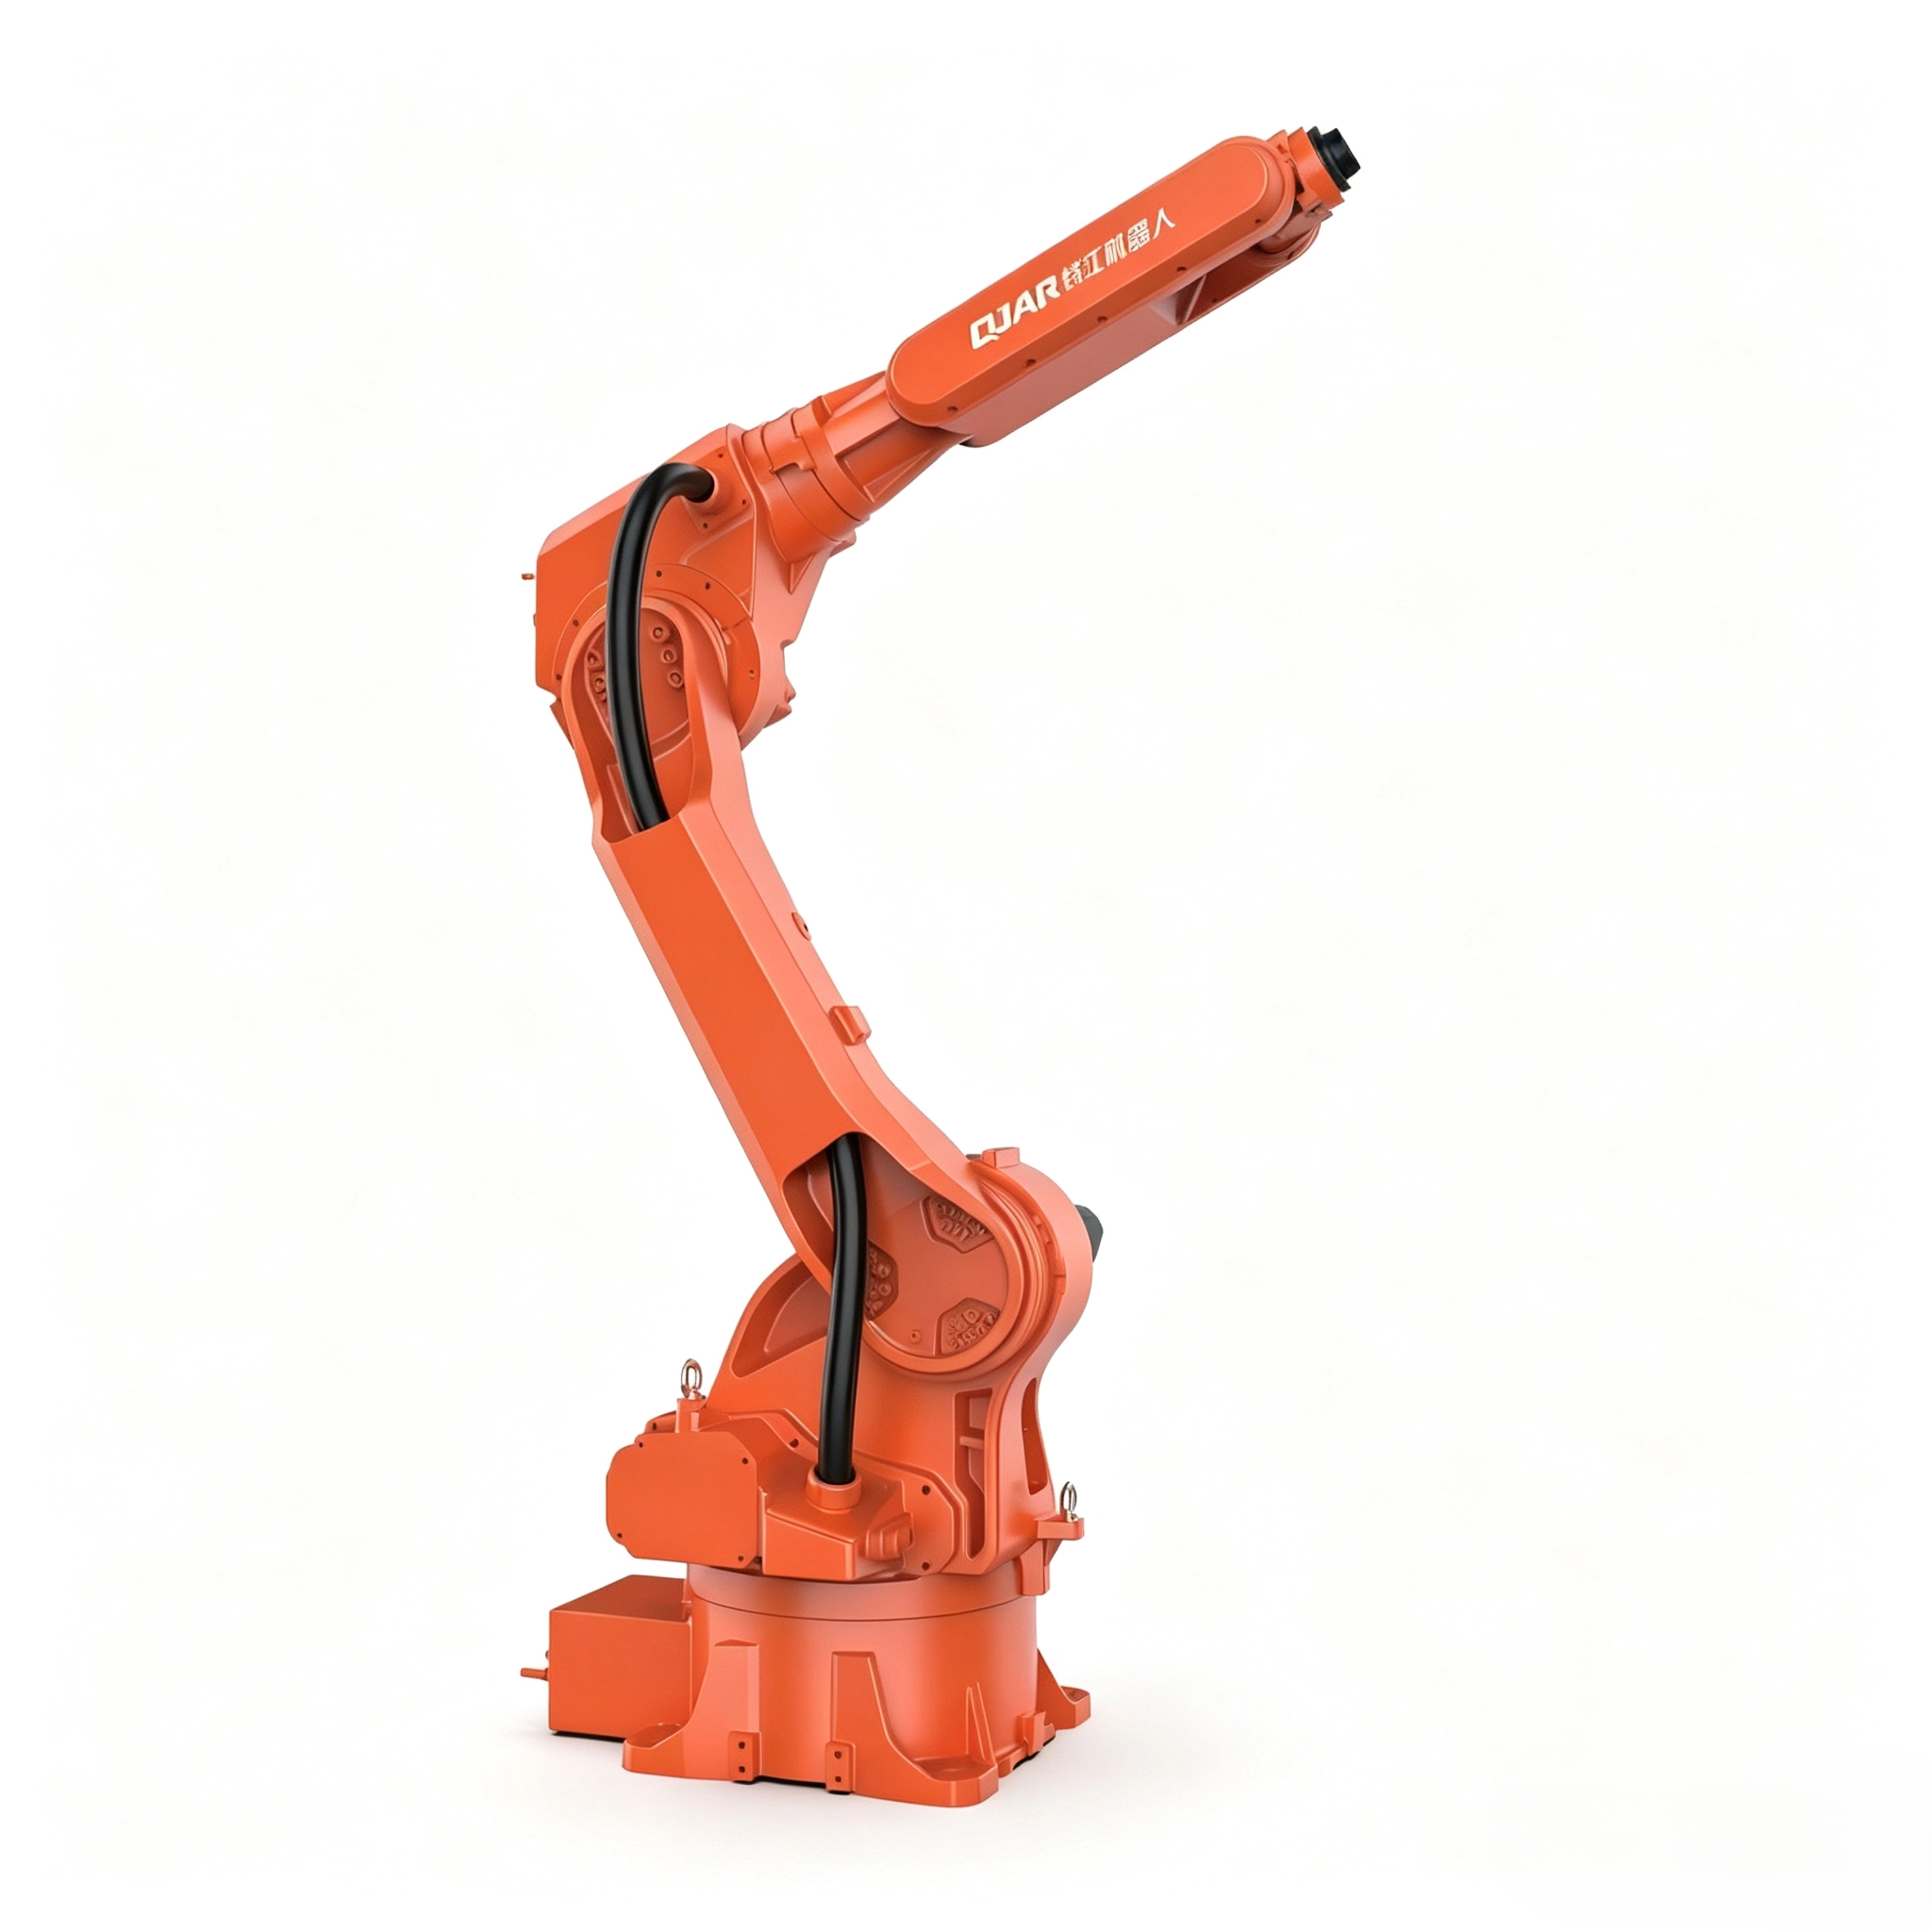
10kg вылет руки 1,67 м, Промышленные роботы QJR10-1
Грузоподъемность 10 кг, вылет руки 1,67 м, компактная конструкция, монтаж на полу или перевернуто. Большая рабочая зона, высокая скорость, высокая повторяемость позиционирования для окраски, загрузкиразгрузки, транспортировки, сортировки, сборки.
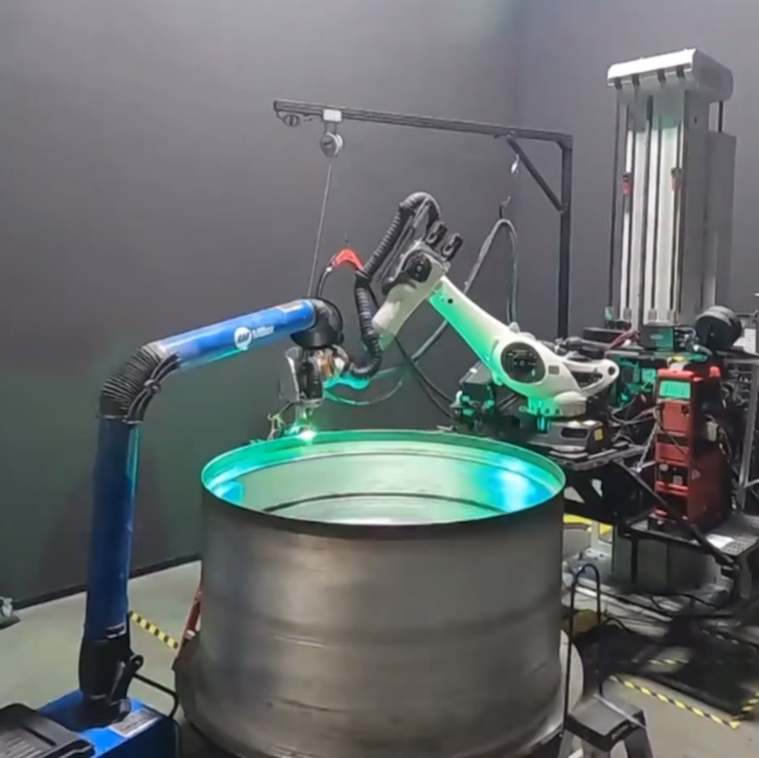
3D-печать ракетных деталей
https://ecdn.cnyandex.com/yjtyram/uploads/9月1日1.mp4 Крупногабаритная металлическая 3D...
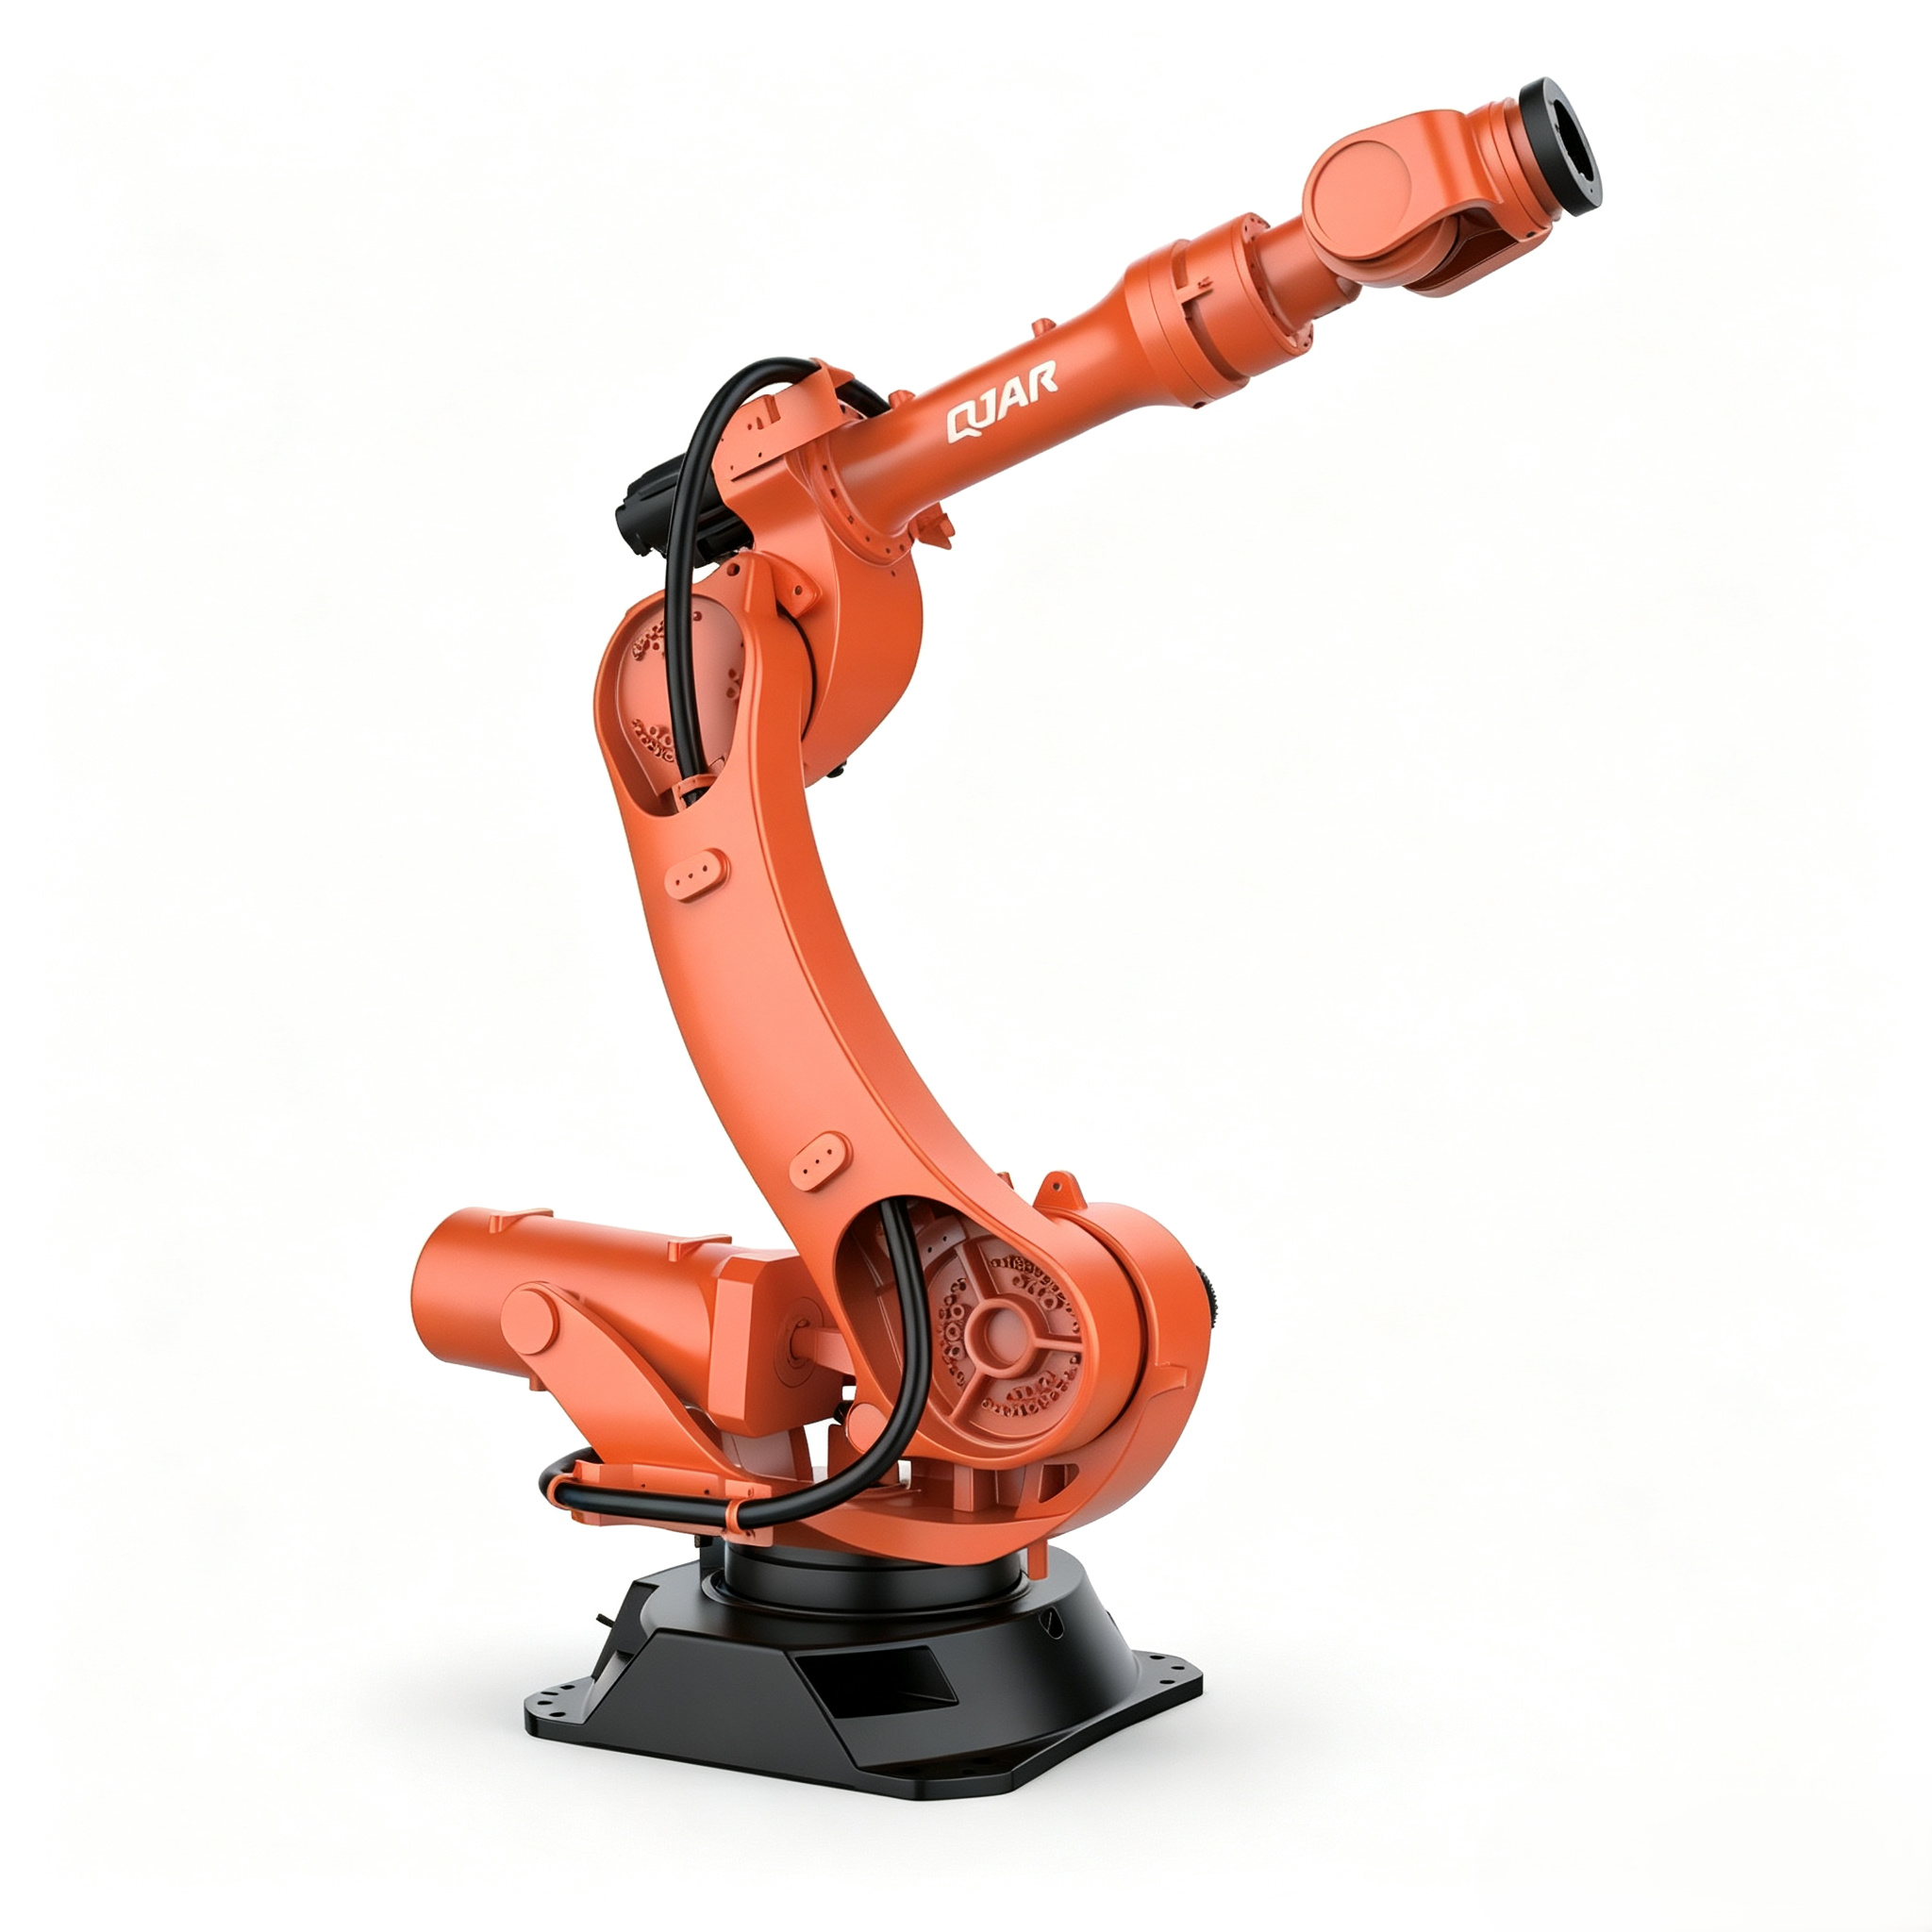
210kg вылет руки 2683mm,Промышленные роботы QJR210-1
210kg вылет руки 2683mm,Промышленные роботы QJR210-1 Грузоподъемность 210 кг, вылет руки 2,65 м. ...
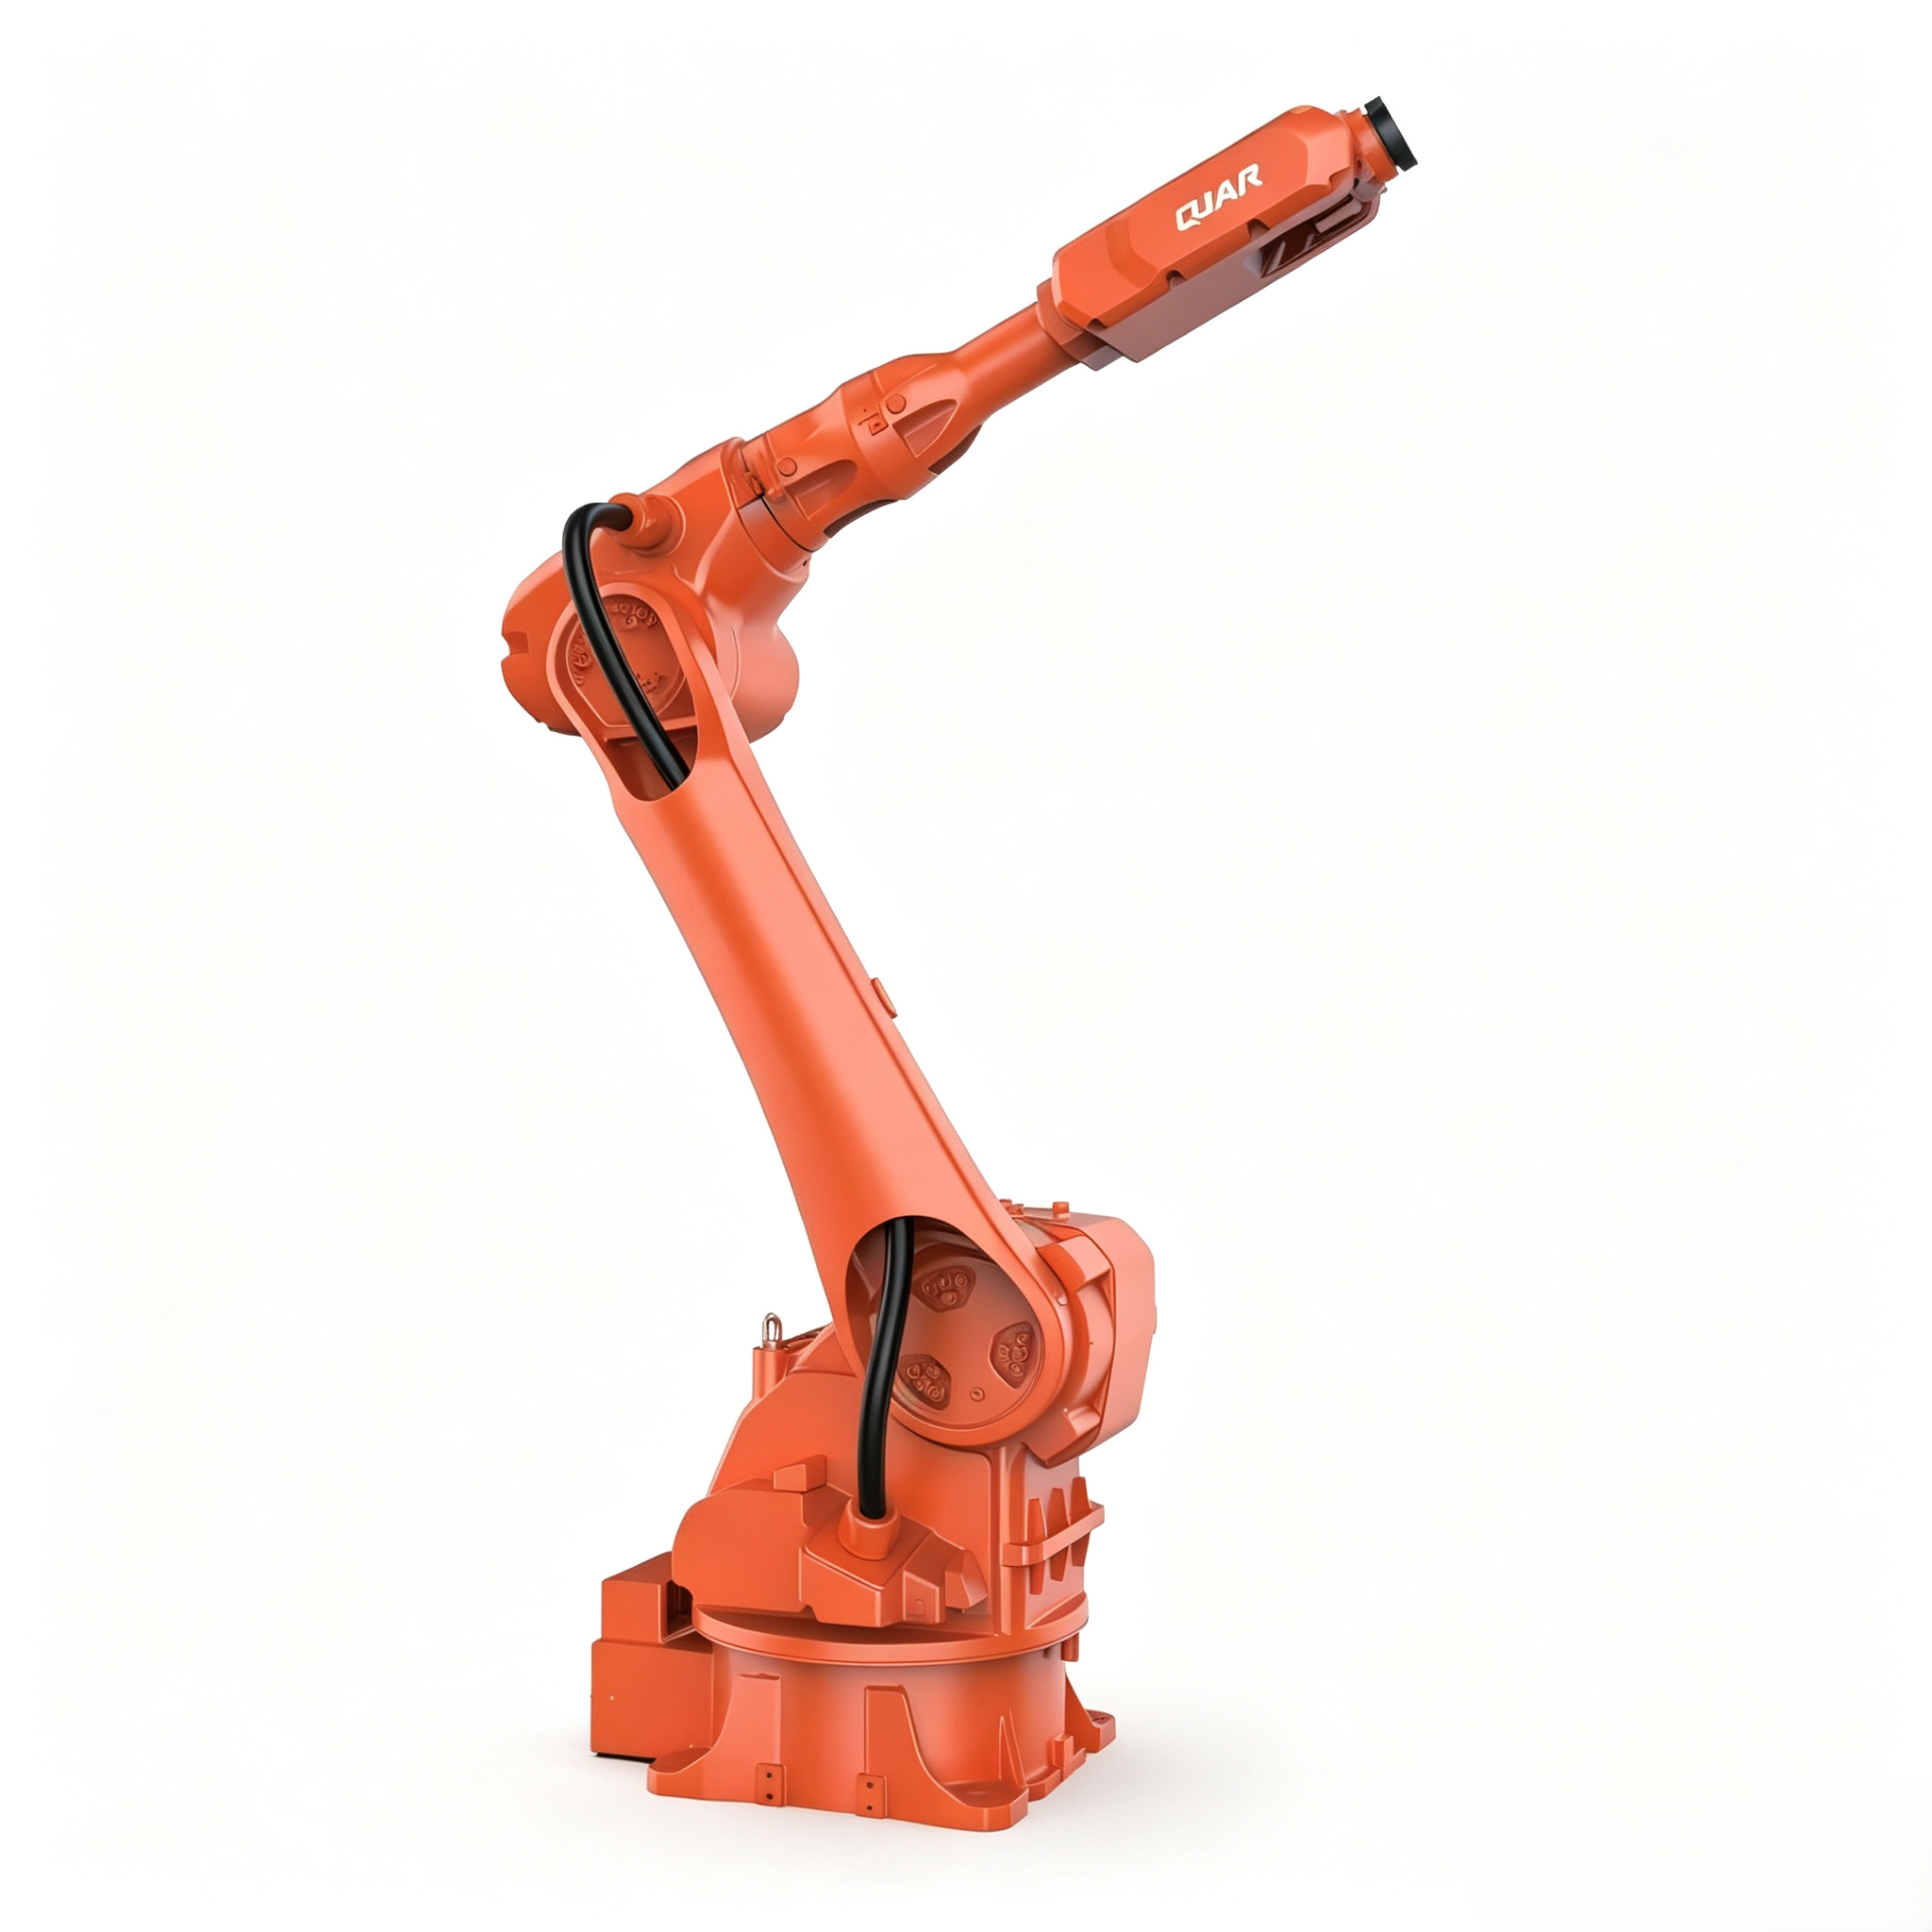
20kg вылет руки 2001.7mm,Промышленные роботы QJR20-2200
Оптимизированная вертикальная многозвенная конструкция, простое и компактное исполнение. Шинная а...
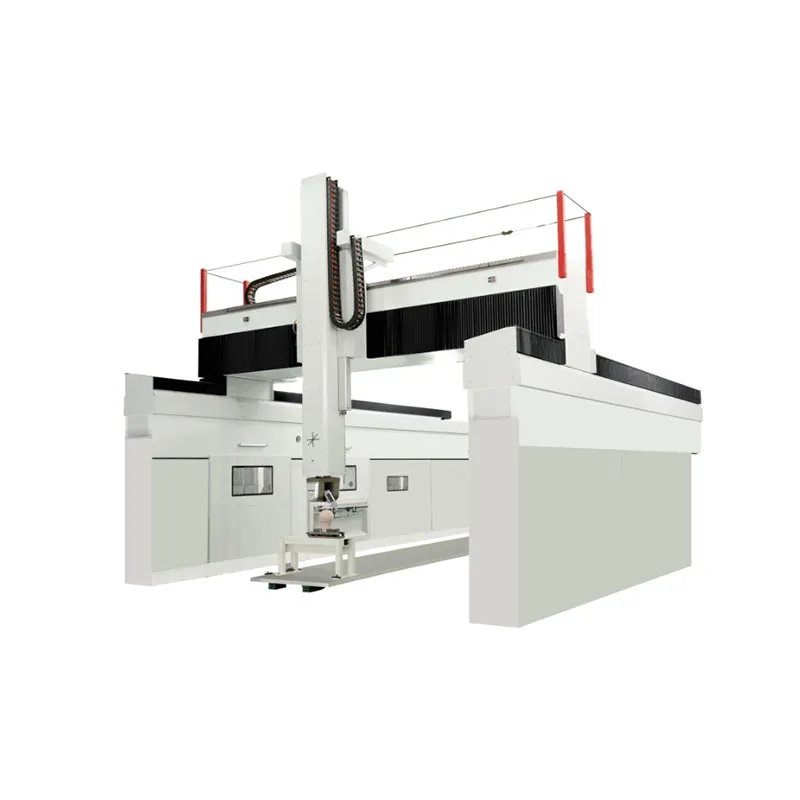
Серия CC-01 Аддитивные системы (3D-печать)
Серия Габариты оборудования Производительность формования Диаметр присадочной проволоки Рабочая с...
berAlweld°5183 MIG Сварочная проволока из алюминиевого сплава
Всесторонняя сертификация систем и продукции Сертификация систем ISO9001, IATF16949 и сертификаци...
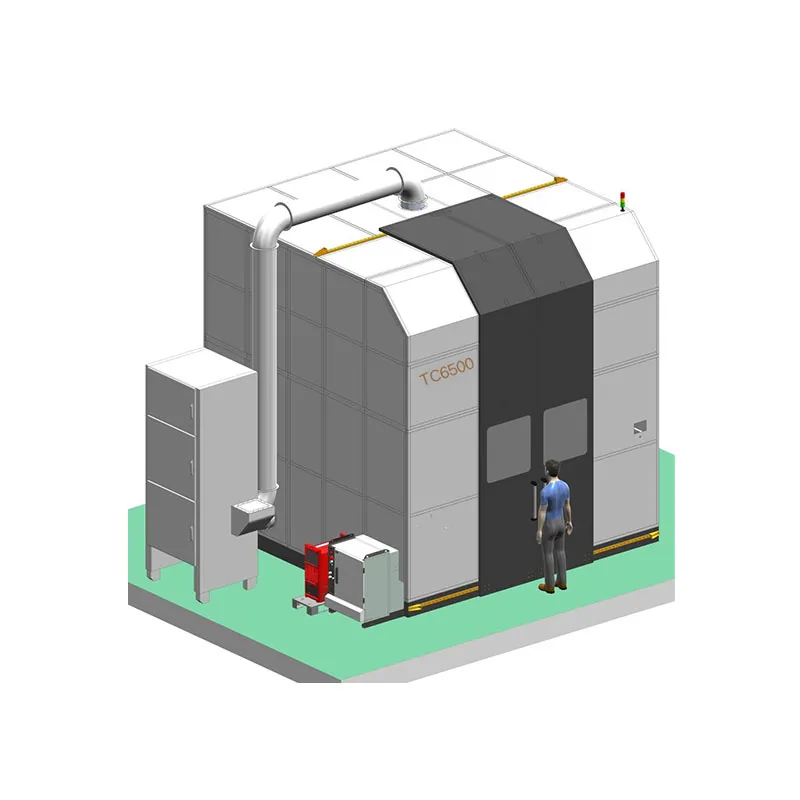
Серия TC6500 Аддитивные системы (3D-печать)
Серия Модель Габариты оборудования Производительность формования Диаметр присадочной проволоки Ра...
Автоматическое сварочное оборудование для авиационных двигателей
Разработка по техническому заданию заказчика.
Электродуговая добавочная проволока для высококачественных алюминиевых сплавов
Полная модернизация линейки высококачественных алюминиевых сварочных проволок в больших бухтах дл...
-


-


-


-


wechat

-
WhatsApp
